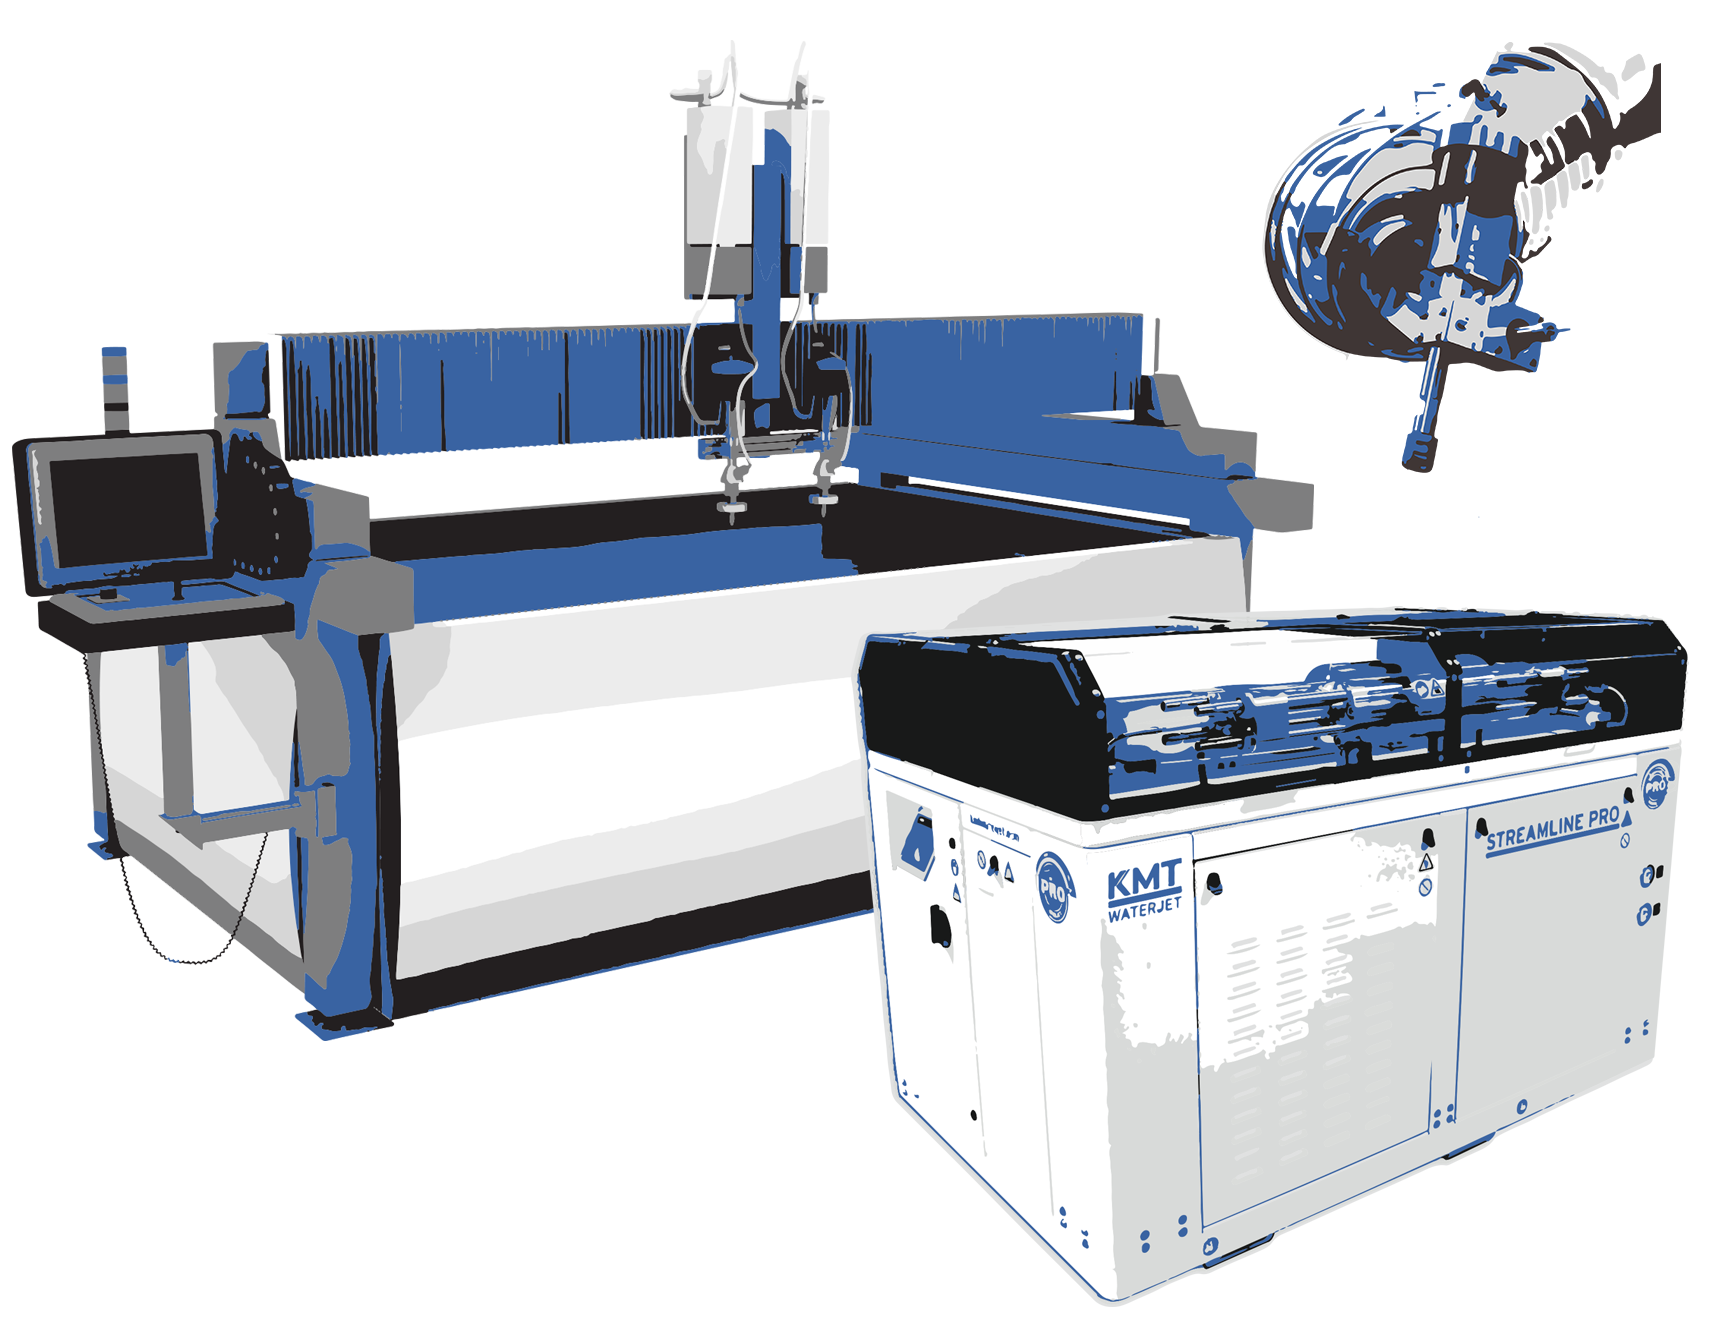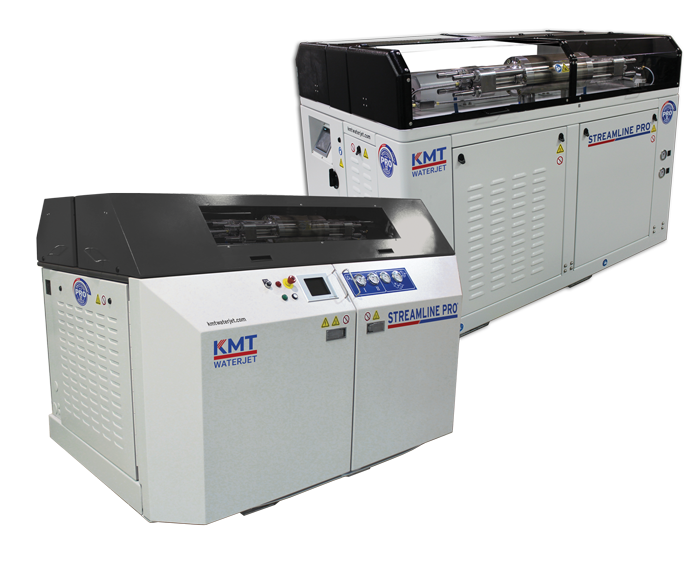
Le macchine dei partner OEM di KMT per il taglio a getto d’acqua sono alimentate da pompe KMT con pressioni che vanno da 6.200 bar a 3.800 bar, con installazioni in oltre 100 paesi.

Le pompe a getto d’acqua KMT Waterjet STREAMLINE PRO da 6.200 bar aumenteranno notevolmente la produzione, consentendo di tagliare in meno tempo e di utilizzare fino al 50% in meno di abrasivo, garantendo così il costo per pezzo più basso in assoluto! La pompa PRO è disponibile in tre potenze (in horse-powers) per una vasta gamma di applicazioni di taglio: 125, 60 e 50 HP

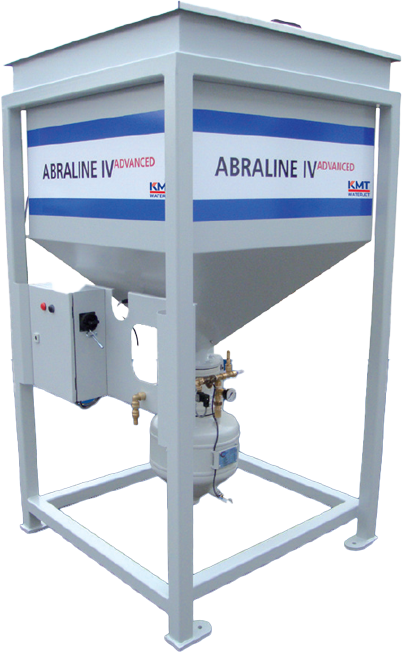
Le tramogge per abrasivi della serie ADS di KMT Waterjet Systems per macchine a getto d’acqua si riempiono facilmente durante il processo di taglio: non c’è bisogno di interrompere il taglio! Queste tramogge sono disponibili in 2 misure: 500 e 2.000 lb.

Le pompe KMT Waterjet SL-VI vantano decenni di prestazioni comprovate e sono considerate il cavallo di battaglia del settore! La serie di pompe SL-VI è disponibile nelle potenze di: 15, 30, 50, 100 e 200 HP
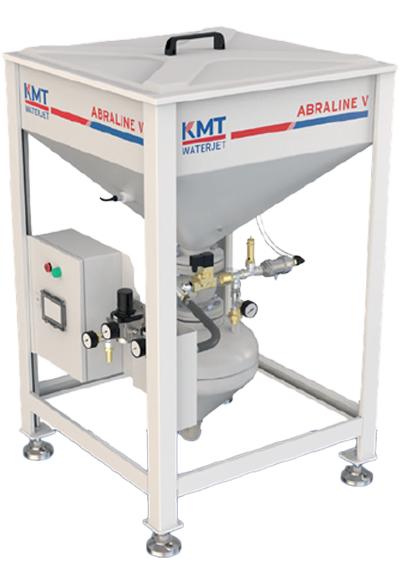
La nostra tramoggia da 500 V controlla con precisione che ci sia sempre una quantità sufficiente di abrasivo durante l’intero processo di taglio e lo trasferisce pneumaticamente al dosatore integrato.

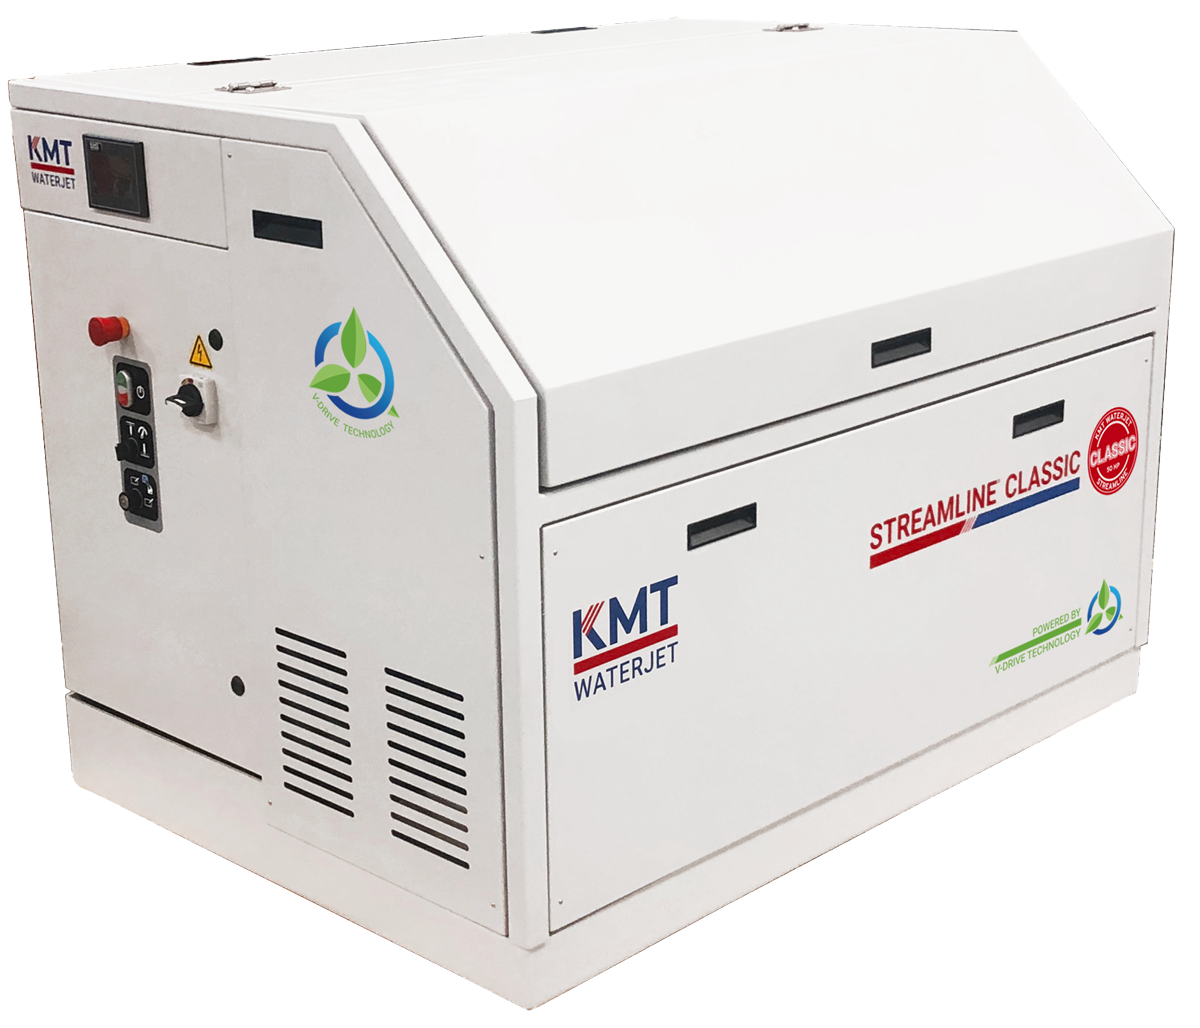
La nuova serie STREAMLINE® CLASSIC utilizza una tecnologia a corsa lunga progettata per garantire facilità d’uso, affidabilità e la massima operatività…Il classico KMT con la tecnologia moderna!

Consumo di abrasivo ottimizzato per applicazioni personalizzate. Gestito tramite un controller CNC centrale o un potenziometro, il sistema FEEDLINE V eroga all’ugello di taglio il flusso ottimizzato di abrasivo, consentendo di risparmiare materiale e costi.

La pompa ad alta pressione Ara™ soddisfa tutti i requisiti essenziali per un funzionamento ottimale e senza intoppi di un sistema di taglio a getto d’acqua. Il design altamente affidabile del moltiplicatore di pressione è una delle caratteristiche principali della pompa Ara™ ed è uno dei modelli di moltiplicatore di pressione KMT di maggior successo e affidabilità, denominato “HSEC”.

Il sistema di dosaggio preciso dell’abrasivo FEEDLINE PRECISION è una soluzione economica e affidabile per garantire un’erogazione accurata dell’abrasivo all’ugello di taglio.

La pompaTRILINE® offre un ottimo rapporto costo-prestazioni e può essere utilizzata come unità autonoma per le normali esigenze di taglio quotidiane.

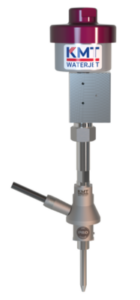
La testa di taglio monoblocco KMT Waterjet IDE® ( Integrated Diamond Eductor) è progettata per pressioni fino a 4.100 bar e 6.200 bar e rappresenta una vera rivoluzione nel campo degli ugelli per getto d’acqua in termini di semplicità e prestazioni al top.

I componenti autoallineanti delle teste di taglio KMTAUTOLINE® da 4.100 bar e PRO da 6.200 bar garantiscono un allineamento preciso e perfetto, prolungando la durata dei tubi di focalizzazione e delle camere di miscelazione.

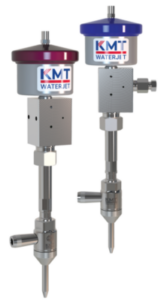
PRESTAZIONI COMPROVATE A PRESSIONI ESTREME! Le nostre valvole pneumatiche per acqua pura AQUALINE® si sono guadagnate una reputazione in tutto il settore come tra le teste di taglio ad acqua pura più veloci e affidabili in condizioni di lavoro estreme.

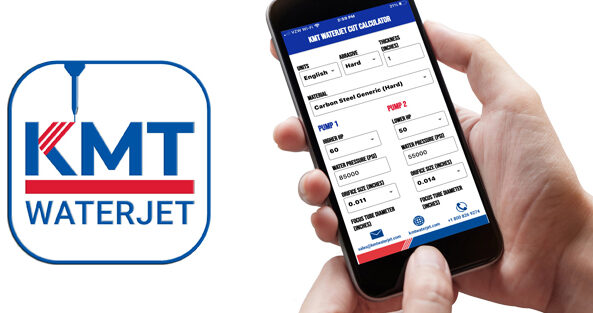
Confronta il taglio a 6.200 bar con quello a 4.100 bar e scopri quanto più velocemente riesci a portare a termine il lavoro, con un costo per pezzo inferiore! L’app KMT Waterjet Cut Calculator 2.0 include 25 materiali e offre una gamma più ampia di spessori dei substrati, potenze, dimensioni degli ugelli e dosi di abrasivo.

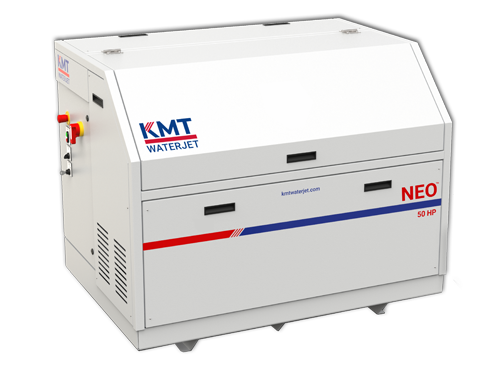
La pompa KMT Waterjet NEO è il risultato di oltre 50 anni di esperienza e offre risultati tecnologici senza pari nel campo del taglio a getto d’acqua.

La pompa ad alta pressione Ara™ soddisfa tutti i requisiti essenziali per un funzionamento efficace, economico e senza interruzioni di un sistema di taglio a getto d’acqua. Il design altamente affidabile dell’intensificatore “SSEC” è una delle caratteristiche principali della pompa Ara.
CENTRO DI AIUTO
Modulo di contatto
KMT Waterjet ha uffici in tutto il mondo per assisterti nella tua regione. Contattaci utilizzando il seguente modulo e il messaggio sarà inoltrato all’ufficio locale che può fornirti il miglior supporto.
Dal 1971, i prodotti KMT Waterjet, fabbricati negli Stati Uniti, sono leader nella progettazione di nuovi prodotti per la massima produttività e prestazioni prolungate. Insieme alla nostra rete globale di integratori OEM, ci concentriamo sul miglioramento dei tempi di attività e della redditività al minor costo per pezzo.
Riconosciuta come produttore leader di pompe a getto d’acqua nel mondo, KMT Waterjet offre la più ampia gamma di pompe a getto d’acqua da 90.000psi a 6.800bar.
Le aziende di diversi settori utilizzano i prodotti per il taglio a getto d’acqua KMT Waterjet con grande efficacia da quando, nel 1971 , è stata introdotta la prima installazione a getto d’acqua.
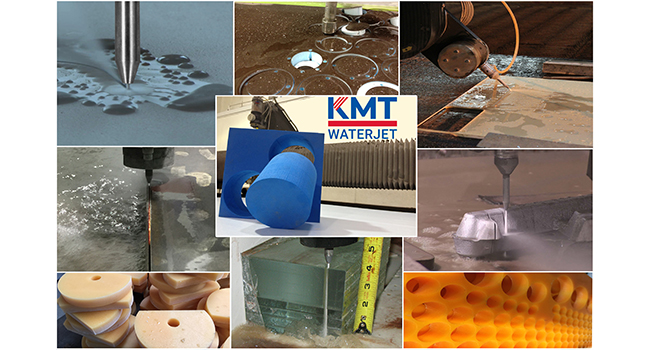
Grazie alla sua flessibilità e affidabilità, all’assenza di zone termicamente alterate e di finiture secondarie, la tecnologia a getto d’acqua è adatta sia alle grandi produzioni di nesting che alle piccole serie e alle complesse applicazioni specializzate. Ogni giorno, aziende innovative scoprono nuove applicazioni per il taglio a getto d’acqua, ampliando le loro capacità produttive e aumentando l’efficienza e i profitti.
Durante i primi due decenni del taglio a getto d’acqua, erano tipici gli incrementi relativamente piccoli delle pressioni delle pompe, fino a 60.000 bar; nell’ultimo decennio, le pressioni delle pompe sono arrivate fino a 90.000 bar.
Le moderne macchine a getto d’acqua abrasivo utilizzano una pompa intensificatrice o una pompa a trasmissione diretta per generare le alte pressioni necessarie a creare un flusso di taglio ad alta velocità.
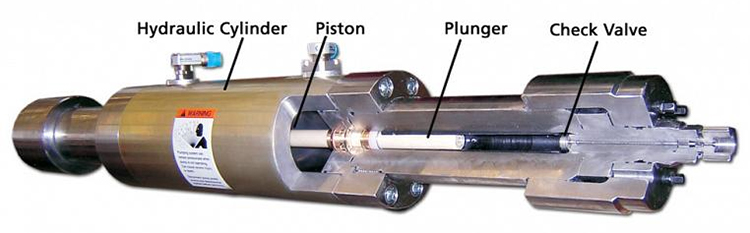
Pompe intensificatrici (vedi Figura 1) utilizzano l’idraulica e il cosiddetto principio di intensificazione, come illustrato nella Figura 2. Figura 2.
Questo principio è simile a quello che si osserva in una pressa idraulica, dove la pressione per l’area, o P × A, è una costante.
L’olio pompato nel cilindro idraulico a basse pressioni spinge contro il pistone, al quale è collegato uno stantuffo.
L’area del pistone è da 20 a 30 volte l’area dell’estremità dello stantuffo.
Quindi la pressione più bassa sull’area più grande del pistone viene convertita in una pressione più alta sull’area più piccola dello stantuffo.
Questo genera pressioni dell’acqua che vanno da 60 KSI a 90 KSI in uscita dalla valvola di non ritorno del cilindro.
Le pompe intensificatrici sono anche chiamate pompe a pressione costante per la loro capacità di mantenere la pressione comandata indipendentemente dallo stato in cui si trova la pompa, sia che si tratti di un’azione di strozzatura che di una condizione di inattività.
La condizione di inattività è solitamente dovuta alla chiusura del flusso da parte della valvola quando la testa passa da un taglio all’altro o raggiunge la fine di un taglio.
Le pompe a trasmissione diretta utilizzano un albero a gomiti per muovere gli stantuffi che pressurizzano l’acqua fino a 60 KSI, in modo molto simile al funzionamento delle idropulitrici. Le pompe a trasmissione diretta, dette anche pompe a flusso costante, richiedono un attento controllo durante il funzionamento al minimo per evitare di sovra-pressurizzare il sistema.
Figura 1: Le pompe intensificatrici sono anche chiamate pompe a pressione costante per la loro capacità di mantenere la pressione comandata indipendentemente dallo stato in cui si trova la pompa.
Figura 2: Il principio di intensificazione può essere descritto dalla seguente equazione: Pressione dell’olio (bassa) × Area del pistone (grande) = Pressione dell’acqua (alta) × Area del pistone (piccola).
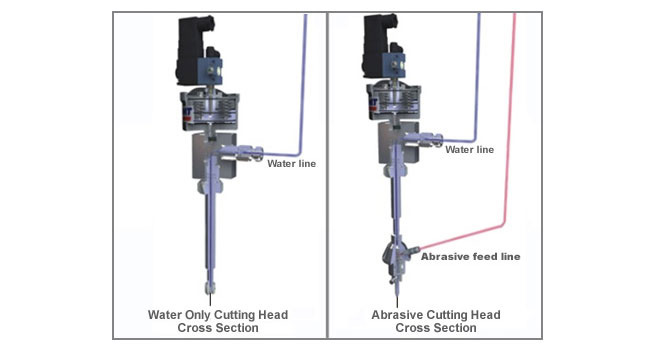
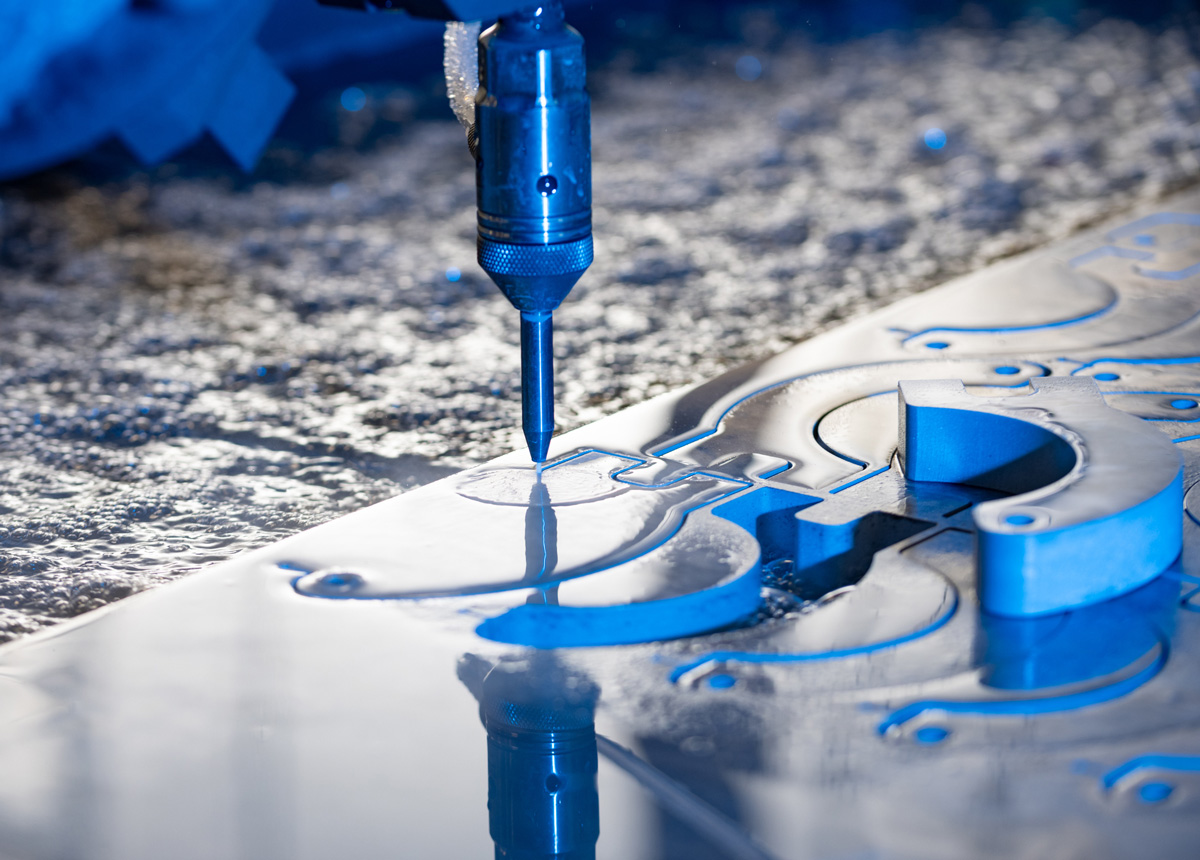
Il taglio a getto d’acqua abrasivo funziona secondo il principio che prevede l’uso di acqua ad alta pressione generata dalla pompa per creare un getto ad alta velocità attraverso un orifizio di precisione. L’orifizio di precisione è il punto in cui l’acqua ad alta pressione si trasforma in acqua ad alta velocità. Questo getto d’acqua crea un vuoto in una camera di miscelazione dove le particelle abrasive vengono trascinate nel flusso ad alta velocità. Grazie al trasferimento di quantità di moto, le particelle abrasive accelerano fino a raggiungere velocità simili a quelle del getto d’acqua e vengono rifocalizzate in un flusso di taglio coeso attraverso un tubo di focalizzazione adiacente alla camera di miscelazione (vedi Figura 3 nella scheda successiva).
Questa miscela di acqua e abrasivo che esce dal tubo di miscelazione è il getto di taglio visibile. Nei metalli, le particelle abrasive sono responsabili della capacità di taglio del getto, che avviene per erosione. Nei materiali più morbidi, l’acqua ad alta pressione contribuisce all’azione di taglio.
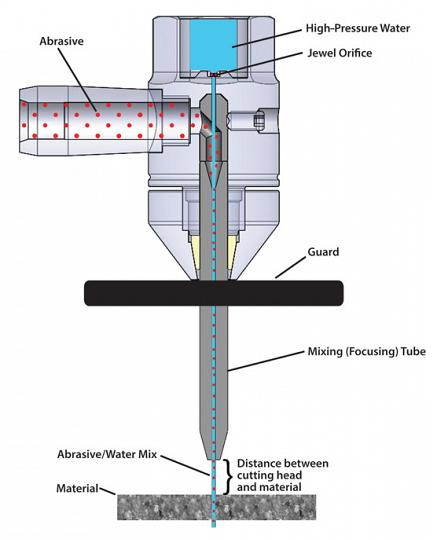
L’orifizio, la camera di miscelazione e il tubo di miscelazione costituiscono ciò che viene comunemente chiamato testa di taglio (vedi Figura 3).
Il design della testa di taglio è fondamentale.
Una testa usurata o dal design inefficiente può ridurre la velocità di taglio massima possibile tra il 10 e il 20%.
Una testa di taglio che spara costantemente un getto dall’orifizio verso il centro del tubo di focalizzazione (detto allineamento), unita a un design efficiente della camera di miscelazione, garantisce buone prestazioni di taglio.
L’allineamento evita anche che il tubo di focalizzazione si usuri prematuramente e garantisce che l’energia non venga sprecata dalla deviazione del getto sulla parete interna del tubo di focalizzazione.
Per bilanciare le prestazioni della testina e la sua durata, il diametro interno del tubo di focalizzazione è solitamente consigliato pari a tre volte il diametro dell’orifizio del gioiello. Ad esempio, un orifizio da 0,010 pollici dovrebbe essere accoppiato con un tubo di miscelazione dal diametro interno di 0,030 pollici. (Nota: i termini tubo di miscelazione e tubo di focalizzazione sono usati in modo intercambiabile nell’industria del getto d’acqua).
Figura 3: In una tipica testa di taglio a getto d’acqua, le particelle abrasive accelerano fino a raggiungere velocità prossime a quelle del flusso d’acqua e vengono rifocalizzate in un flusso di taglio coesivo attraverso un tubo di focalizzazione.
Una pressione più elevata si traduce in una velocità di taglio più elevata, in un costo inferiore per pezzo e, di conseguenza, in una maggiore produttività? Per rispondere a questa domanda, dobbiamo prima definire alcuni termini, tra cui la potenza disponibile del getto. Secondo la definizione dei produttori di getti d’acqua, la potenza può essere rappresentata dalla seguente equazione, dove K è una costante, P è la pressione e A è l’area della sezione trasversale dell’orifizio:
Potenza = K × P15 × A
Dall’equazione risulta chiaro che, a parità di potenza, una pressione più elevata utilizza un orifizio di dimensioni minori, mentre un orifizio più grande è in grado di supportare solo una pressione inferiore. Ad esempio, una pompa da 50 cavalli che funziona a 60.000 bar avrà un orifizio massimo di 0,014 pollici con una portata maggiore; utilizzando la stessa potenza a 90.000 bar si avrà un orifizio massimo di 0,010 pollici con una portata ridotta.
Se entrambi i getti hanno la stessa potenza, come si tiene conto del potenziale aumento della velocità di taglio? La risposta si ottiene semplificando ulteriormente l’equazione, dividendo la potenza per l’area della sezione trasversale del getto (A) per ottenere la densità di potenza (Pd). Come prima, K è una costante e P è la pressione.
Pd = K × P15
La potenza dell’equazione precedente dipende dalla pressione e dal volume, ma la densità di potenza dipende solo dalla pressione che la pompa genera e, di conseguenza, dalla velocità del getto.
Ricordiamo la fisica di un’operazione a getto d’acqua abrasivo. Le particelle abrasive sono accelerate dal flusso d’acqua ad alta velocità; maggiore è la velocità del getto, più velocemente le particelle abrasive escono dal tubo di miscelazione e maggiore è la densità di potenza.
La maggiore densità di potenza del getto da 90KSI consente di raggiungere velocità di taglio più elevate. In altre parole, una pressione più elevata porta a un flusso d’acqua più veloce, a particelle abrasive più rapide e, in definitiva, a un taglio più veloce.
L’abrasivo ha un’influenza significativa sull’efficienza operativa di un getto d’acqua abrasivo e rappresenta una parte importante dei costi operativi. Nelle applicazioni tipiche si usa il granato come abrasivo, che può essere di origine alluvionale (sfuso, come sulle spiagge) o estratto da miniera ed è chimicamente inerte. 
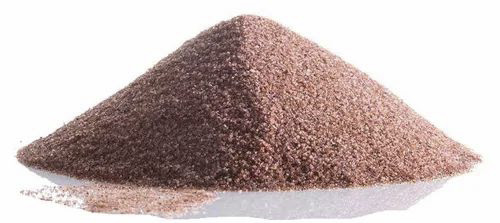
Gli abrasivi si misurano in “mesh”, un’unità di misura che si riferisce alle dimensioni delle maglie dei setacci di lavorazione; un numero di mesh più alto indica abrasivi più fini. Ad esempio, il 220 mesh ha particelle più fini rispetto all’80 mesh. Il taglio di materiali fragili come il vetro potrebbe richiedere abrasivi più morbidi, come l’olivina, per evitare scheggiature e crepe; ecco perché è importante abbinare l’abrasivo all’applicazione.
Ogni numero di maglia ha una gamma (o distribuzione) di dimensioni delle particelle e occorre prestare attenzione nella scelta del tubo di focalizzazione per evitare l’intasamento da parte di particelle abrasive sovradimensionate. Come regola generale, il diametro interno del tubo di focalizzazione dovrebbe essere pari a tre volte la dimensione della particella abrasiva più grande della distribuzione.
Un getto d’acqua a una data pressione può contenere un numero limitato di particelle abrasive prima che queste inizino a ostacolarsi a vicenda. Troppo abrasivo riduce l’efficienza del trasferimento di quantità di moto e rallenta la velocità di taglio. Questo limite viene comunemente chiamato “rapporto di carico massimo ” o “portata massima di abrasivo ”. Maggiore è la dimensione dell’orifizio e la portata che lo attraversa, maggiore sarà la velocità di alimentazione dell’abrasivo necessaria per raggiungere la massima potenza di taglio del getto. Questo incide anche sul costo complessivo per pezzo: più abrasivo si usa nel processo, più alto è il costo per pezzo.
Tornando all’esempio dei 50 HP con la portata inferiore dell’orifizio da 0,010 pollici a 90 KSI, quando il getto raggiunge il suo rapporto di carico massimo, ha la massima potenza di taglio. A parità di potenza in HP a una pressione di 60 KSI, il getto dall’orifizio da 0,014 pollici non raggiunge ancora il rapporto di carico massimo a causa della portata più elevata. A 60 KSI, il processo richiede più abrasivo per raggiungere il picco e, di conseguenza, un maggiore consumo totale di abrasivo, il che incide sul costo dell’operazione e sul costo per pezzo.
In sintesi, una pressione più elevata comporta una minore quantità di abrasivo necessaria per raggiungere la massima potenza di taglio, il che si traduce in un minor utilizzo di abrasivo e in un minor costo per pezzo.
Un aspetto importante di qualsiasi discussione sul taglio a getto d’acqua
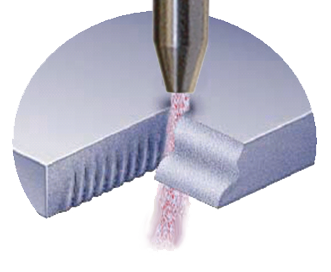
è l’influenza della larghezza del taglio. Cos’è la larghezza del taglio? In parole semplici, è la larghezza del materiale che viene asportato durante il processo di taglio. Più grande è l’orifizio, più largo è il taglio.
Soprattutto quando si tagliano materiali costosi, il taglio a getto d’acqua con un taglio largo non offre davvero alcun vantaggio. L’elevata densità di potenza, l’orifizio piccolo e il taglio stretto di un sistema da 90 KSI aiutano a controllare il getto d’acqua abrasivo lungo raggi stretti e angoli. È possibile apportare modifiche ai sistemi a getto d’acqua con KSI inferiore e orifizi più grandi, ad esempio riducendo il rapporto tra il diametro del tubo di focalizzazione e quello dell’orifizio avvicinandolo a 2,0: in pratica, un getto da 0,014 pollici utilizzerebbe un tubo di focalizzazione da 0,030 pollici. Questo, però, può ridurre la durata del tubo di focalizzazione, poiché un maggior numero di particelle abrasive entra in contatto con le pareti del tubo durante la funzione di rifocalizzazione.
Pressioni più elevate influenzano la capacità di un getto d’acqua abrasivo di tagliare più velocemente, ma spesso ci si pone questa domanda: Le pressioni più elevate comporteranno cicli di manutenzione più brevi e una minore durata dei componenti, aumentando il costo per pezzo?
Sì, se una pompa progettata per 60.000 PSI viene utilizzata a 90.000 PSI.
Una nuova generazione di pompe a getto d’acqua da 90.000 PSI è stata progettata per operare a queste pressioni elevatissime.
La durata media dei componenti delle attuali pompe da 90-KSI è paragonabile a quella delle pompe da 60-KSI, il che comporta cicli di manutenzione simili e i produttori di pompe a getto d’acqua offrono contratti di manutenzione.
Tuttavia, come accade per molte nuove tecnologie, alcune pompe a getto d’acqua 90-KSI presentano limitazioni all’utilizzo di fornitori interni o terzi per determinate attività di manutenzione.
Detto questo, la tecnologia delle pompe a getto d’acqua continua a progredire e la pressione è alta.
La decisione non si basa tanto sulla pressione a cui deve operare la pompa, 60 KSI o 90 KSI, ma piuttosto su come far funzionare la pompa da 90 KSI in sintonia con i requisiti di produttività dell’officina.
Ci sono quattro fattori critici che differenziano il taglio a getto d’acqua dagli altri metodi di taglio:
– Versatilità e flessibilità
– Taglio ad alta precisione senza scarti ed eliminazione della maggior parte delle seconde operazioni di finitura
– Capacità di tagliare quasi tutti i tipi di materiali e spessori – da lamine sottili a spessori di 12″| 305 mm
– Il taglio a getto d’acqua si combina con altri metodi di lavorazione: laser, seghe, taglio al plasma e punzonatura
– Alta precisione di ripetizione | Taglio quasi netto
– Rispettoso dell’ambiente
– Larghezza di taglio ridotta (Kerf)
– Migliore utilizzo dei materiali
– Taglia materiali multistrato
– Velocità elevate per la maggior parte dei materiali
– Facilmente adattabile all’automazione
– Sistemi di contornatura
– Programmazione semplice con i sistemi CAD/CAM standard
– Capacità di taglio su più assi
– Permette la prototipazione rapida
– Richiesto un fissaggio minimo
– Basse forze tangenziali sul materiale
– Zona non interessata dal calore
– Nessun impatto da stress
– Nessuna frantumazione del materiale
– Nessuna affilatura degli utensili
– Non vengono rilasciati polveri, fumi o gas
Un motore elettrico aziona una pompa intensificatrice che pressurizza il circuito dell’olio dell’intensificatore, dove la pressione viene aumentata di 20 volte e immessa nel sistema.
TECNOLOGIA DELLE POMPE AD ALTA PRESSIONE
La pompa a getto d’acqua pressurizza l’acqua a migliaia di libbre per pollice quadrato. Spinge l’acqua pressurizzata attraverso la testa di taglio per emetterla ad alta velocità.
Con un ruolo così importante da ricoprire, la pompa deve essere in grado di soddisfare elevati requisiti di utilizzo e di precisione.
Le opzioni includono due varianti di pompe per pressurizzare l’acqua per il taglio: Intensificatore e Azionamento diretto.
Le pompe per intensificatori funzionano con un motore elettrico che aziona una pompa idraulica che pressurizza il circuito del fluido dell’intensificatore.
La pressione viene poi aumentata di venti volte e trasferita al sistema idrico ad alta pressione per fornire una pressione costante fino a 6.200 bar.
Le pompe intensificatrici sono essenziali per il taglio di precisione in settori come quello aerospaziale, automobilistico e dei dispositivi medici. Sono fondamentali anche per i lavori di intarsio di piastrelle e pietre.
Le pompe a trasmissione diretta offrono grandi volumi di acqua ad alta pressione. I loro campi di pressione, tuttavia, sono limitati a 55.000-60.000 PSI | 3,800-4,100 bar, quindi le pompe a trasmissione diretta sono utilizzate al meglio in applicazioni che richiedono una potenza di taglio senza una precisa accuratezza.
Testine di taglio ad acqua pura
Teste di taglio abrasive
Taglio a getto d’acqua con acqua pura
Taglio abrasivo
Benvenuto su KMT Waterjet. Per continuare, seleziona una lingua dalle opzioni sottostanti.
CENTRO DI AIUTO
Modulo di contatto
KMT Waterjet ha uffici in tutto il mondo per assisterti nella tua regione. Contattaci utilizzando il seguente modulo e il messaggio sarà inoltrato all’ufficio locale che può fornirti il miglior supporto.