Kontakt-Formular

KMT Waterjet hat weltweit Niederlassungen, die Sie in Ihrer Region unterstützen. Nehmen Sie über das folgende Formular Kontakt mit uns auf. Ihre Nachricht wird an die lokale Niederlassung weitergeleitet, die Ihnen die beste Unterstützung bieten kann.

KMT Waterjet Produkte - Die vielseitigste Schneidtechnologie

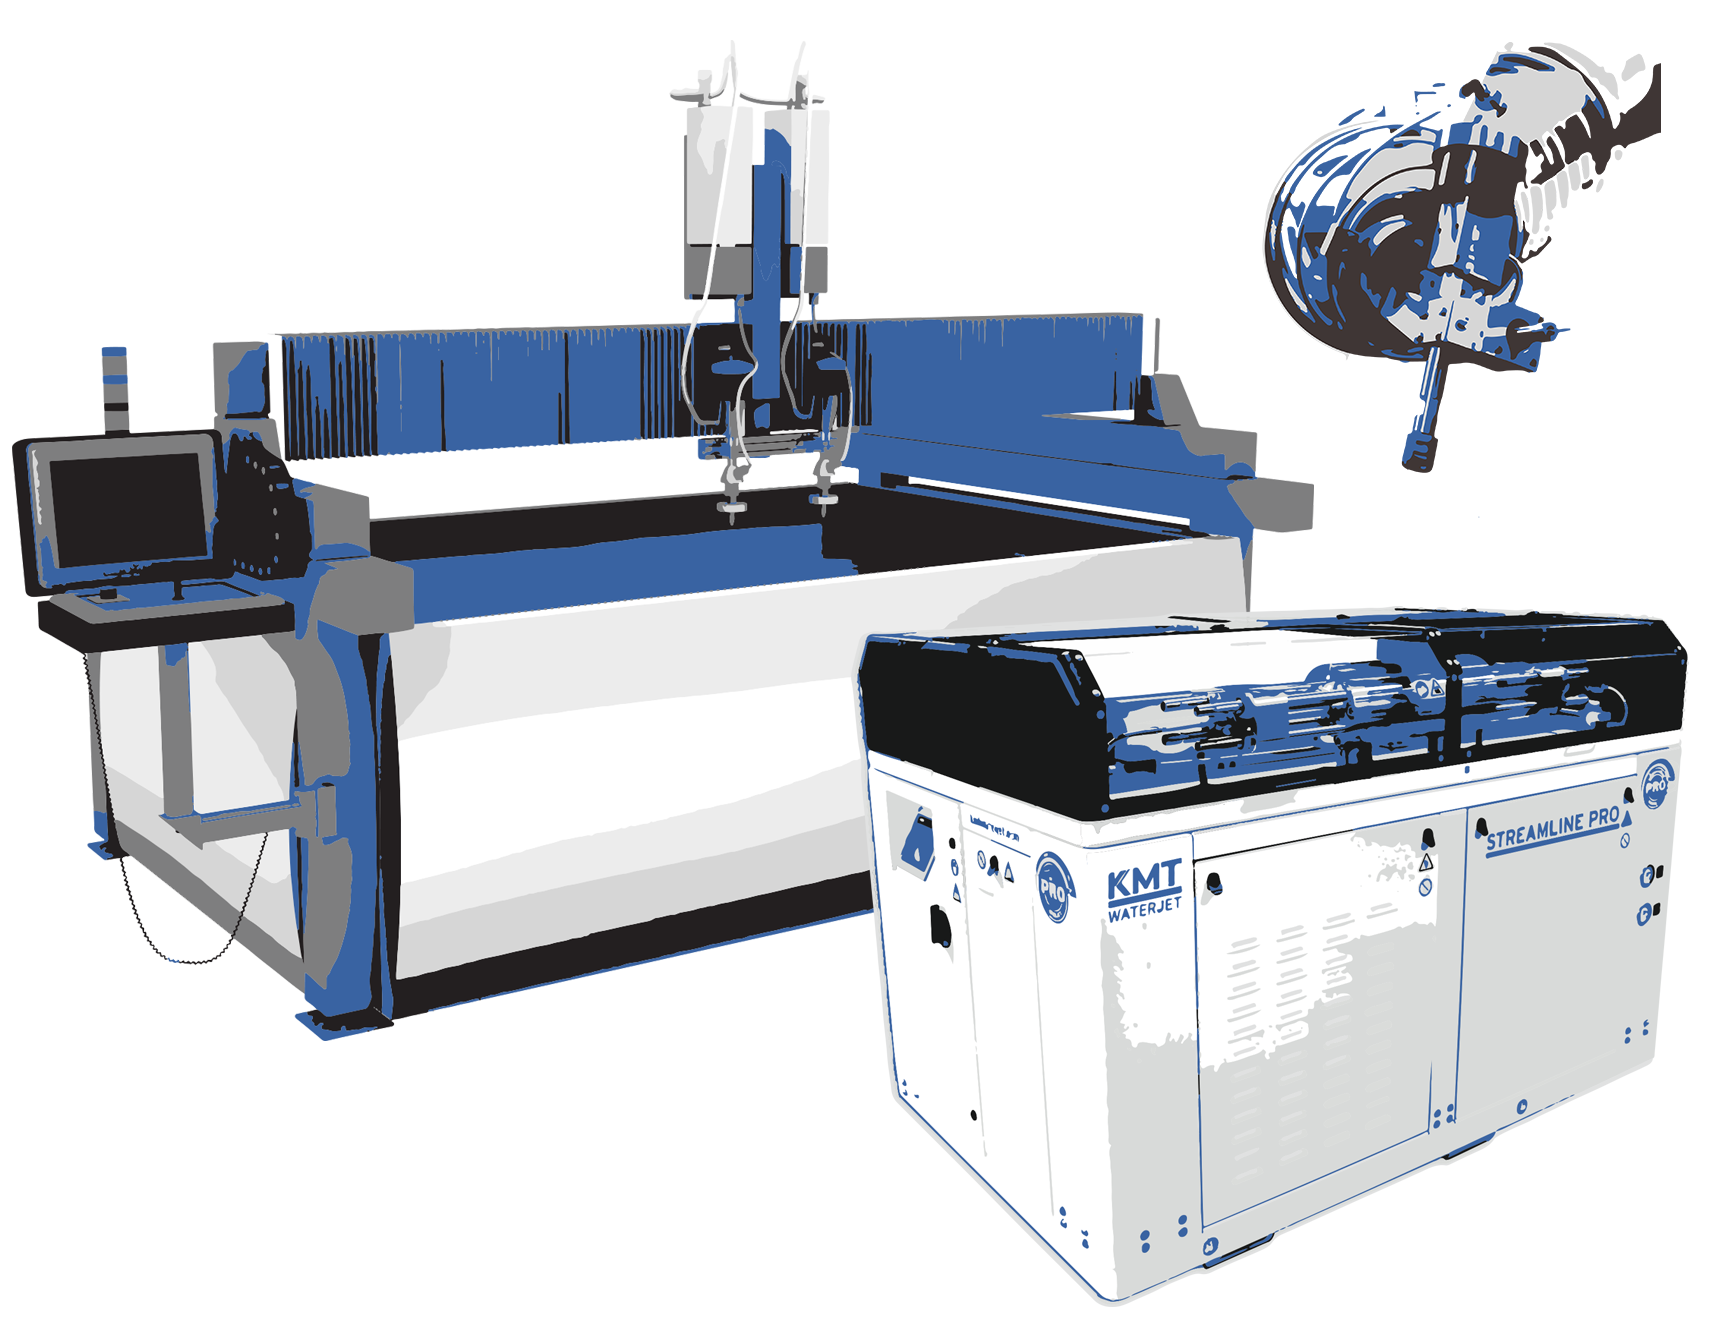
Seit 1971 sind die Produkte von KMT Waterjet, die in den USA hergestellt werden, führend bei der Entwicklung neuer Produkte für maximale Produktivität und erweiterte Leistung. Zusammen mit unserem globalen Netzwerk von OEM-Integratoren konzentrieren wir uns auf die Verbesserung der Betriebszeit und der Rentabilität zu den niedrigsten Kosten pro Teil.

KMT WATERJET PRODUCTS - Das vielseitigste MASCHINENWERKZEUG

KMT Waterjet ist als weltweit führender Hersteller von Wasserstrahlpumpen anerkannt und bietet die breiteste Palette an Wasserstrahlpumpen von 6.200bar bis 3.800bar.

Seit der ersten Wasserstrahl-Installation im Jahr 1971 setzen Unternehmen in einer Vielzahl von Branchen KMT Waterjet Schneidprodukte mit großer Effektivität ein.

Dank ihrer Flexibilität und Zuverlässigkeit, keiner hitzebeeinflussten Zone und keiner Nachbearbeitung eignet sich die Wasserstrahltechnologie sowohl für große Schachtelproduktionen als auch für kleine Serien und komplexe Spezialanwendungen. Jeden Tag entdecken innovative Unternehmen neue Anwendungen für das Wasserstrahlschneiden, erweitern ihre Produktionskapazitäten und steigern ihre Effizienz und Gewinne.

In den ersten zwei Jahrzehnten der Wasserstrahlschneidtechnik waren relativ geringe Steigerungen des Pumpendrucks auf bis zu 4.100 bar typisch; im letzten Jahrzehnt stieg der Pumpendruck sprunghaft auf 6.200 bar an.

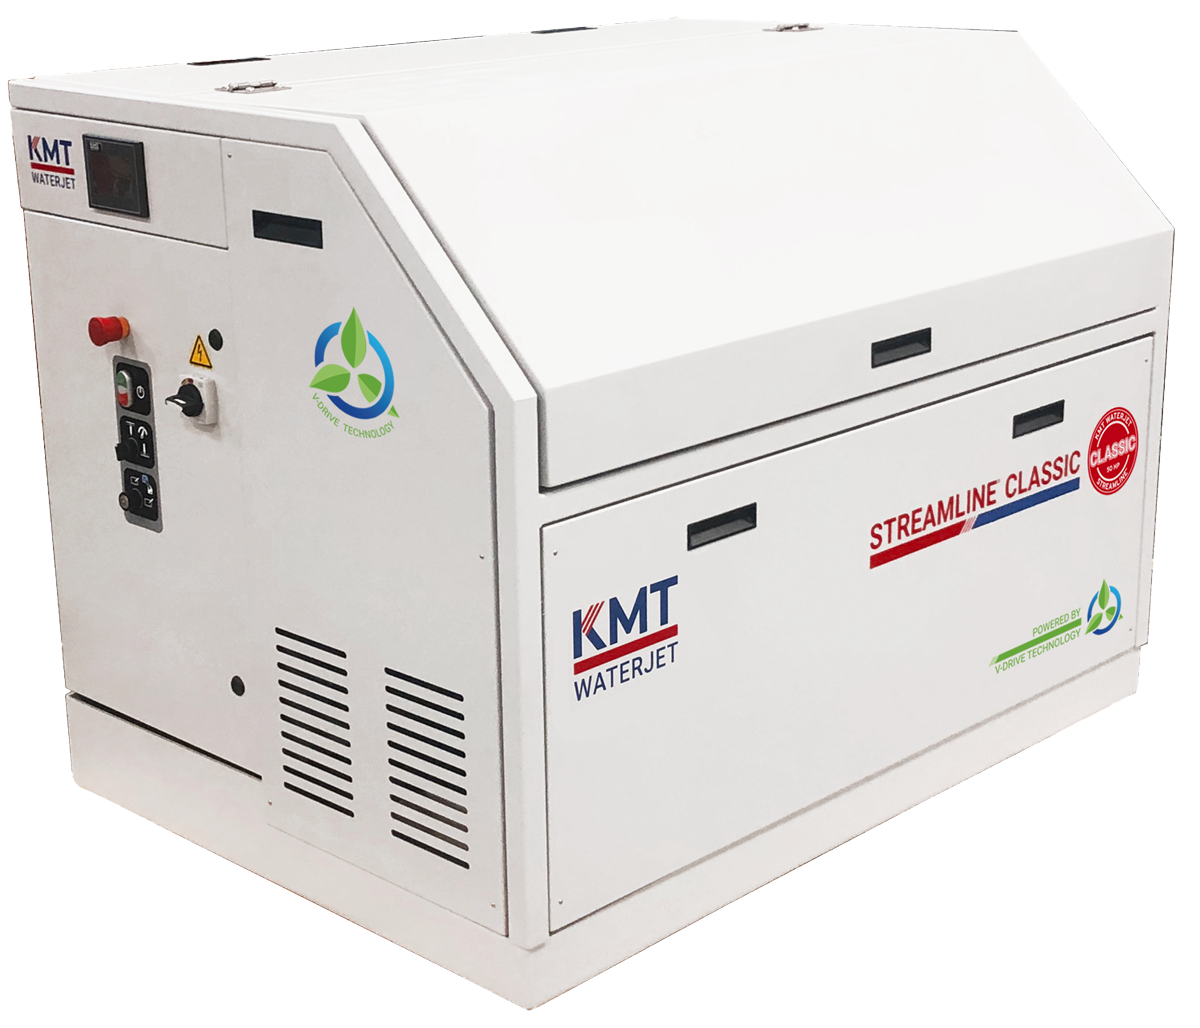
Moderne Abrasiv-Wasserstrahlmaschinen verwenden entweder eine Druckerhöhungspumpe oder eine direkt angetriebene Pumpe, um den hohen Druck zu erzeugen, der zur Erzeugung eines Hochgeschwindigkeits-Schneidstrahls erforderlich ist.

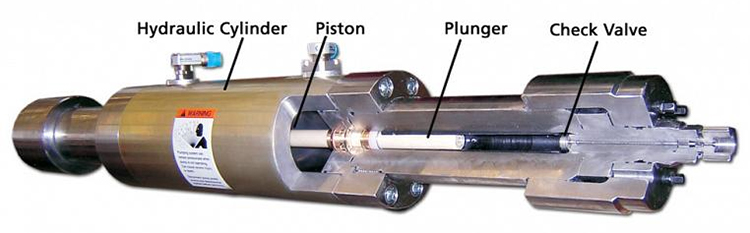
Druckerhöhungspumpen (siehe Abbildung 1) nutzen die Hydraulik und das sogenannte Verstärkungsprinzip, wie in Abbildung 2dargestellt ist. Dieses Prinzip ähnelt dem in einer Hydraulikpresse, bei der das Produkt aus Druck und Fläche, also P × A, eine Konstante ist.

Öl, das mit niedrigem Druck in den Hydraulikzylinder gepumpt wird, drückt gegen den Kolben, der mit einem Stößel verbunden ist. Die Fläche des Kolbens ist 20 bis 30 Mal so groß wie die Fläche am Ende des Stößels. Der niedrigere Druck auf der größeren Fläche des Kolbens wird also in einen höheren Druck auf der kleineren Fläche des Plungers umgewandelt. Dies erzeugt einen Wasserdruck von 60 KSI bis 90 KSI, der aus dem Rückschlagventil am Ende des Zylinders austritt.

Verstärkerpumpen werden auch als Konstantdruckpumpen bezeichnet, da sie den vorgegebenen Druck unabhängig vom Betriebszustand der Pumpe aufrechterhalten können, sei es im Hubbetrieb oder im Leerlauf. Der Leerlaufzustand entsteht in der Regel dadurch, dass das Ventil den Durchfluss sperrt, wenn sich der Kopf zwischen den Schnitten bewegt oder das Ende eines Schnitts erreicht.

Direkt angetriebene Pumpen verwenden eine Kurbelwelle, um Kolben zu bewegen, die das Wasser mit einem Druck von bis zu 60 KSI beaufschlagen, ähnlich wie bei Hochdruckreinigern. Direkt angetriebene Pumpen, die auch als Pumpen mit konstantem Durchfluss bezeichnet werden, erfordern eine sorgfältige Kontrolle im Leerlauf, um einen Überdruck im System zu vermeiden.

KMT-Erhöhungsventilteile für das Waterjet-Schneiden

Abbildung 1: Druckerhöhungspumpen werden auch als Konstantdruckpumpen bezeichnet, da sie den Solldruck unabhängig vom Zustand der Pumpe aufrechterhalten können.

Abbildung 2: Das Verstärkungsprinzip kann durch die folgende Gleichung beschrieben werden: Öldruck (niedrig) × Kolbenfläche (groß) = Wasserdruck (hoch) × Plungerfläche (klein).

Das abrasives Wasserstrahlschneiden funktioniert nach dem Prinzip, dass durch die Pumpe erzeugtes Hochdruckwasser einen Hochgeschwindigkeitsstrom durch eine Edelstein-Düse erzeugt. Der Edelstein ist der Punkt, an dem das Hochdruckwasser in Hochgeschwindigkeitswasser übergeht. Dieser Wasserstrahl erzeugt in einer Mischkammer ein Vakuum, in dem Schleifpartikel in den Hochgeschwindigkeitsstrom eingesaugt werden. Durch Impulsübertragung beschleunigen sich die Schleifpartikel auf Geschwindigkeiten, die denen des Wasserstrahls nahekommen, und werden durch ein an die Mischkammer angrenzendes Fokussierrohr zu einem gebündelten Schneidstrahl gebündelt (siehe Abbildung 3 auf der nächsten Registerkarte).

Diese Mischung aus Wasser und Schleifmittel, die aus dem Mischrohr austritt, bildet den sichtbaren Schneidstrahl. Bei Metallen sind die Schleifpartikel für die Schneidleistung des Strahls verantwortlich, die durch Erosion zustande kommt. Bei weicheren Werkstoffen trägt das Hochdruckwasser zur Schneidwirkung bei.
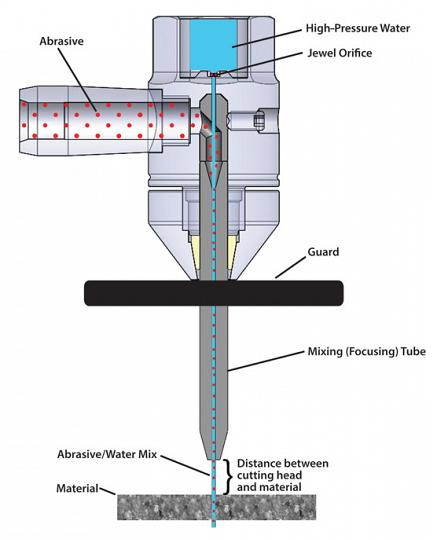
Die Blende, die Mischkammer und das Mischrohr bilden zusammen das, was gemeinhin als Schneidkopf bezeichnet wird (siehe Abbildung 3).
Das Design des Schneidkopfs ist entscheidend.
Ein abgenutzter Kopf oder ein ineffizientes Kopfdesign kann die maximal mögliche Schnittgeschwindigkeit um 10 bis 20 Prozent reduzieren.

Ein Schneidkopf, der einen gleichmäßigen Strahl von der Öffnung in die Mitte des Fokussierrohrs schießt (die sogenannte Ausrichtung), sorgt zusammen mit einer effizienten Mischkammer für eine gute Schneidleistung.
Die Ausrichtung verhindert auch eine vorzeitige Abnutzung des Fokussierrohrs und sorgt dafür, dass keine Energie durch Ablenkung des Strahls von der Innenwand des Fokussierrohrs verschwendet wird.

Um die Leistung des Kopfes mit der Lebensdauer in Einklang zu bringen, wird in der Regel empfohlen, dass der Innendurchmesser des Fokussierrohrs dreimal so groß ist wie der Durchmesser der Juwelenblende. Zum Beispiel würde eine 0,010-Zoll-Blende mit einem Mischrohr mit einem Innendurchmesser von 0,030 Zoll gekoppelt werden. (Hinweis: Die Begriffe Mischrohr und Fokussierrohr werden in der Wasserstrahlindustrie synonym verwendet).

KMT waterjet cutting head diagram

Abbildung 3: In einem typischen Wasserstrahlschneidkopf werden die Abrasivpartikel auf eine Geschwindigkeit nahe der des Wasserstroms beschleunigt und durch ein Fokussierrohr in einen zusammenhängenden Schneidestrom umgewandelt.

Führt ein höherer Druck zu schnelleren Schnittgeschwindigkeiten, niedrigeren Kosten pro Teil und folglich zu einer höheren Produktivität? Um diese Frage zu beantworten, müssen wir zunächst einige Begriffe definieren, darunter die verfügbare Leistung des Strahls. Wie von den Wasserstrahlherstellern definiert, kann die Leistung in der folgenden Gleichung dargestellt werden, wobei K eine Konstante, P der Druck und A die Querschnittsfläche der Düse ist:

Leistung = K × P15 × A

Aus der Gleichung geht hervor, dass bei einer konstanten Leistung ein höherer Druck eine kleinere Düsengröße erfordert und eine größere Düsengröße nur einen niedrigeren Druck unterstützt. Eine 50-PS-Pumpe, die bei 4.100 bar läuft, benötigt beispielsweise eine maximale Düsengröße von 0,014 Zoll bei einer größeren Durchflussmenge. Bei gleicher Leistung und 6.200 bar wird eine maximale Düsengröße von 0,010 Zoll bei einer geringeren Durchflussmenge benötigt.

Wenn beide Strahlen die gleiche Leistung haben, wie wirkt sich dann das Potenzial für eine höhere Schnittgeschwindigkeit aus? Die Antwort lässt sich durch eine weitere Vereinfachung der Gleichung ermitteln, indem man die Leistung durch die Querschnittsfläche des Strahls (A) teilt, um die Leistungsdichte (Pd) zu erhalten. Wie zuvor ist K eine Konstante und P der Druck.

Pd = K × P15

Die Leistung aus der früheren Gleichung hängt von Druck und Volumen ab, aber die Leistungsdichte hängt nur von dem Druck ab, den die Pumpe erzeugt, und damit auch von der Strahlgeschwindigkeit.

Erinnern Sie sich an die Physik eines Abrasiv-Wasserstrahlverfahrens. Die Abrasivpartikel werden durch den Hochgeschwindigkeits-Wasserstrahl beschleunigt. Je höher die Strahlgeschwindigkeit, desto schneller verlassen die Abrasivpartikel das Mischrohr und desto größer ist die Leistungsdichte.

Diese höhere Leistungsdichte des 90-KSI-Strahls ermöglicht schnellere Schnittgeschwindigkeiten. Anders ausgedrückt: Ein höherer Druck führt zu einem schnelleren Wasserstrahl, schnelleren Abrasivpartikeln und letztlich zu einem schnelleren Schnitt.

Das Schleifmittel hat einen erheblichen Einfluss auf die Betriebseffizienz eines Wasserstrahlschleifverfahrens und macht einen wesentlichen Teil der Betriebskosten aus. Bei typischen Anwendungen wird Granat als Schleifmittel verwendet, das entweder alluvialer Herkunft (locker, wie an Stränden) oder abgebaut und chemisch inert ist.
Schleifmittel werden in Maschenweiten gemessen, wobei sich diese auf die Größe der Siebe bezieht; höhere Maschenzahlen stehen für feinere Schleifmittel. So weist beispielsweise die Maschenweite 220 feinere Partikel auf als die Maschenweite 80. Das Schneiden spröder Materialien wie Glas erfordert unter Umständen weichere Schleifmittel wie Olivin, um Absplitterungen und Risse zu vermeiden; daher ist es wichtig, das Schleifmittel auf die jeweilige Anwendung abzustimmen.

Jede Maschenzahl hat einen Bereich (oder eine Verteilung) von Partikelgrößen, und bei der Auswahl eines Fokussierrohrs muss darauf geachtet werden, dass es nicht durch zu große Schleifpartikel verstopft wird. Als allgemeine Regel gilt, dass der Innendurchmesser des Fokussierrohrs dreimal so groß sein sollte wie die Größe des größten Schleifpartikels in der Verteilung.

Ein Wasserstrahl bei einem bestimmten Druck kann nur eine endliche Anzahl an Schleifpartikeln aufnehmen, bevor sich die Partikel gegenseitig behindern. Zu viel Schleifmittel verringert die Effizienz der Impulsübertragung und verlangsamt die Schnittgeschwindigkeit. Diese Grenze wird gemeinhin als Spitzenbeladungsverhältnis oder maximale Schleifmittelzufuhrrate bezeichnet. Je größer die Düsenöffnung und der Durchfluss durch die Düse sind, desto höher muss die Schleifmittelzufuhrrate sein, um die maximale Schneidleistung des Strahls zu erreichen. Dies wirkt sich auch auf die Gesamtkosten pro Teil aus. Je mehr Schleifmittel im Prozess verbraucht wird, desto höher sind die Kosten pro Teil.

Kehren wir zum Beispiel mit 50 PS und der geringeren Durchflussmenge der 0,010-Zoll-Düse bei 90 KSI zurück: Wenn der Strahl sein maximales Belastungsverhältnis erreicht, verfügt er über die maximale Schneidkraft. Bei gleicher Leistung und einem Druck von 60 KSI hat der Strahl aus der 0,014-Zoll-Düse aufgrund der höheren Durchflussrate noch nicht sein maximales Belastungsverhältnis erreicht. Bei 60 KSI erfordert der Prozess zusätzliches Strahlmittel, um seine maximale Leistung zu erreichen, was zu einem höheren Gesamtstrahlmittelverbrauch führt, der sich wiederum auf die Betriebskosten und die Kosten pro Teil auswirkt.

Zusammenfassend lässt sich sagen, dass ein höherer Druck dazu führt, dass weniger Abrasivmittel benötigt wird, um die maximale Schneidleistung zu erreichen, was zu einem geringeren Abrasivmittelverbrauch und niedrigeren Kosten pro Teil führt.

Ein wichtiger Aspekt bei jeder Erörterung zum Thema Wasserstrahlschneiden unter ist der Einfluss der Schnittspalte. Was ist die Schnittspalte? Einfach ausgedrückt handelt es sich dabei um die Breite des Materials, das während des Schneidvorgangs abgetragen wird. Je größer die Düsenöffnung, desto breiter ist die Schnittspalte.
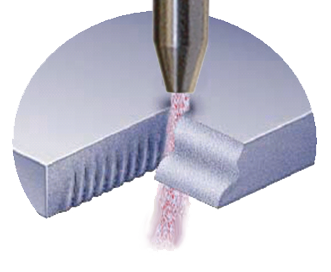
Insbesondere beim Schneiden von teurem Material bietet das Wasserstrahlschneiden mit breiter Schnittfuge keinerlei Vorteile. Die hohe Leistungsdichte, die kleine Düse und die schmale Schnittfuge eines 90-KSI-Systems tragen dazu bei, den abrasiven Wasserstrahl auch in engen Radien und Ecken präzise zu steuern. Bei Wasserstrahlsystemen mit niedrigerem KSI-Wert und größeren Düsenöffnungen können Anpassungen vorgenommen werden, beispielsweise durch Verringerung des Verhältnisses von Fokussierrohrdurchmesser zu Düsenöffnungsdurchmesser auf einen Wert näher an 2,0 – das heißt, für einen 0,014-Zoll-Strahl würde ein 0,030-Zoll-Fokussierrohr verwendet werden. Dies kann jedoch die Lebensdauer des Fokussierrohrs verkürzen, da während des Refokussiervorgangs mehr abrasive Partikel mit den Rohrwänden in Kontakt kommen.
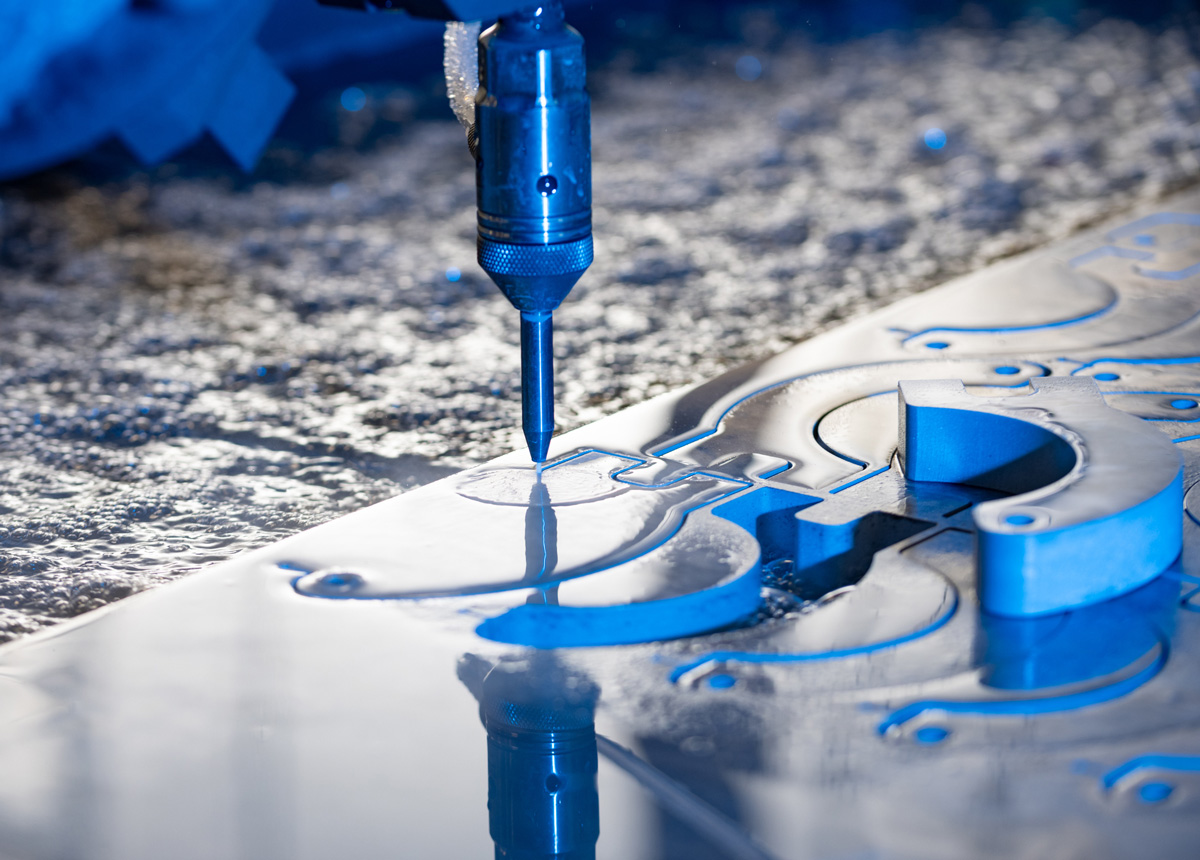
Höhere Drücke beeinflussen die Fähigkeit eines Abrasivwasserstrahls, schneller zu schneiden, aber diese Frage wird oft gestellt: Führen höhere Drücke zu kürzeren Wartungszyklen und einer geringeren Lebensdauer der Komponenten, was die Kosten pro Teil erhöht?
Ja, wenn Sie eine Pumpe, die für 4.100 bar ausgelegt ist, mit einem Druck von 6.200 bar betreiben.

Eine neue Generation von 90.200-PSI-Wasserstrahlpumpen ist für den Betrieb bei diesen ultrahohen Drücken ausgelegt.
Die durchschnittliche Lebensdauer der Komponenten aktueller 90-KSI-Pumpen ist vergleichbar mit der Lebensdauer der Komponenten von 60-KSI-Pumpen, was zu ähnlichen Wartungszyklen führt, und die Wasserstrahlpumpenhersteller bieten Wartungsverträge an.
Wie bei vielen neuen Technologien gibt es jedoch auch bei einigen 90-KSI-Wasserstrahlpumpen Einschränkungen für den Einsatz eigener oder fremder Dienstleister für bestimmte Wartungsaufgaben.

Dennoch schreitet die Technologie der Wasserstrahlpumpen weiter voran, und der Druck ist hoch.
Die Entscheidung liegt weniger darin, mit welchem Druck die Pumpe arbeiten muss, 60 KSI oder 90 KSI, sondern vielmehr darin, wie die 90-KSI-Pumpe im Einklang mit den Produktivitätsanforderungen der Werkstatt betrieben werden kann.

Wasserstrahlschneidkopf Stahlteile

Wasserstrahl - Das vielseitigste MASCHINENSCHNEIDWERKZEUG

Es gibt vier entscheidende Faktoren, die das Wasserstrahlschneiden von anderen Schneidverfahren unterscheiden:

– Vielseitigkeit und Flexibilität
– Hochpräzises Schneiden ohne Abfall & eliminiert die meisten Nachbearbeitungsschritte
– Fähigkeit, fast alle Arten von Materialien und Dicken zu schneiden – von dünnen Folien bis zu 12″| 305 mm Dicke
– Wasserstrahlschneiden lässt sich mit anderen Bearbeitungsmethoden kombinieren: Laser, Sägen, Plasmaschneiden & Stanzen

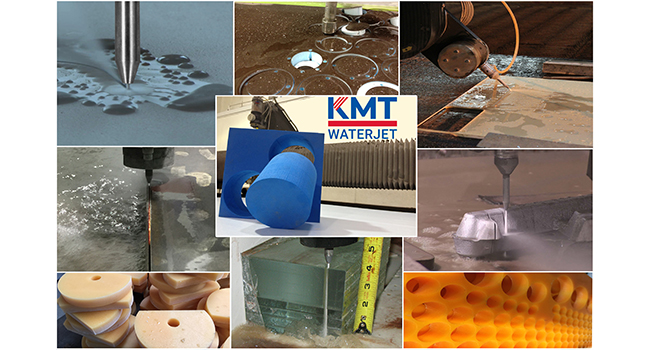
KMT Waterjet applications collage

VORTEILE DES WASSERSTRAHLSCHNEIDENS

– Hohe Wiederholgenauigkeit | Near Net Cutting
– Umweltschonend
– Kleine Schnittbreite (Kerbe)
– Bessere Materialausnutzung
– Schneidet mehrschichtige Materialien
– Hohe Geschwindigkeiten für die meisten Materialien
– Leicht an die Automatisierung anzupassen
– Konturierungssysteme
– Einfache Programmierung mit Standard-CAD/CAM-Systemen
– Mehrachsige Schneidefähigkeit
– Ermöglicht Rapid Prototyping
– Minimale Fixierung erforderlich
– Geringe Tangentialkräfte auf das Material
– Keine hitzebetroffene Zone
– Kein Stress Auswirkungen
– Kein Zerkleinern von Material
– Kein Schärfen der Werkzeuge
– Keine Freisetzung von Staub, Dämpfen oder Gasen

graphic of the INTENSIFIER PUMP PRINCIPLE

PRINZIP DER DRUCKÜBERSETZERPUMPE

Ein Elektromotor treibt eine Druckübersetzerpumpe an, die den Ölkreislauf des Druckübersetzers unter Druck setzt. Dort wird der Druck um das 20-fache erhöht und in das System eingespeist.

HOCHDRUCK-PUMPENTECHNIK

Die Wasserstrahlpumpe setzt Wasser mit einem Druck von mehreren tausend Pfund pro Quadratzoll unter Druck. Sie treibt das unter Druck stehende Wasser durch den Schneidkopf, um es mit hoher Geschwindigkeit auszustoßen.

Da die Pumpe eine so wichtige Rolle spielt, muss sie hohen Ansprüchen an Nutzung und Präzision genügen.

Die Optionen umfassen zwei Varianten von Pumpen, die das Wasser zum Schneiden unter Druck setzen – Intensifier und Direct Drive.

Druckübersetzerpumpen arbeiten mit einem Elektromotor, der eine Hydraulikpumpe antreibt, die den Flüssigkeitskreislauf des Druckübersetzers unter Druck setzt.

Der Druck wird dann um das Zwanzigfache erhöht und an das Hochdruckwassersystem weitergeleitet, um einen konstanten Druck von bis zu 6.200 bar zu liefern.

Verstärkerpumpen sind unverzichtbar für Präzisionsschnitte in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik. Sie sind auch für komplizierte Fliesen- und Steinintarsienarbeiten unerlässlich.

Direkt angetriebene Pumpen bieten große Volumina an Hochdruckwasser. Ihr Druckbereich ist jedoch auf 55.000-60.000 PSI | 3.800-4.100 bar begrenzt. Direkt angetriebene Pumpen eignen sich daher am besten für Anwendungen, bei denen Schneidleistung ohne präzise Präzision erforderlich ist.

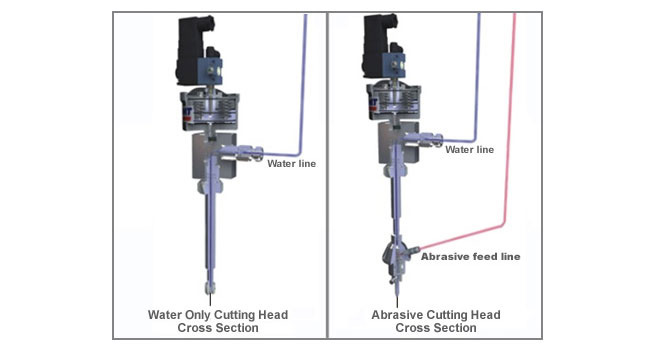
WATERJET CUTTING HEADS AND DIAMOND ORIFICES Water-ONLY & Abrasive

WASSERSTRAHLSCHNEIDEKÖPFE UND DIAMANTSCHNEIDER | NUR WASSER & ABRASIV

Reinwasser-Schneidköpfe

  • Das Wasser wird durch speziell entwickelte, druckfeste, flexible Rohrleitungen zum Schneidkopf geleitet.
  • Der reine Wasserschneidkopf besteht aus einem pneumatisch betätigten Ventil und einem Düsenrohr mit einer Edelsteinöffnung, typischerweise aus Saphir oder Diamant, an seinem Ausgang.
  • Der Schneidstrahl tritt mit bis zu dreifacher Schallgeschwindigkeit aus der Öffnung aus.

Abrasive Schneidköpfe

  • An der Wasserdüse ist ein spezieller Abrasivkopf angebracht, in dem das Abrasivmittel mit Druckwasser gemischt wird.
  • Die Bewegung des Schneidkopfes wird in der Regel CNC-gesteuert durch die Wasserstrahlschneidanlage ausgeführt.
  • Die frühzeitige Erkennung von Leckstellen schützt den Düsenkörper, das Düsenrohr und die Düsenmutter vor Schäden, indem sie anzeigt, ob die Verbindungen nachgezogen oder die Dichtungen ersetzt werden müssen.
  • Das einzigartige Design des Schneidkopfs ermöglicht den Austausch der Dichtungen in weniger als fünf Minuten und ohne Werkzeug.
  • Die Präzisionsleistung in Kombination mit der einfachen Wartung der KMT Waterjet Abrasivschneidköpfe bietet einen unübertroffenen Wert.
  • Dank des einfachen Designs lassen sich die Öffnungen in Sekundenschnelle und ohne Werkzeug wechseln.
WATER-ONLY WATERJET SLITTING AND ABRASIVE WATERJET CUTTING APPLICATIONS

NUR-WASSERSTRAHL-SCHNEIDEN UND ABRASIV-WASSERSTRAHL-SCHNEIDEANWENDUNGEN

Wasserstrahlschneiden mit reinem Wasser

  • Ein sehr beliebter Einsatzbereich der Wasserstrahltechnologie ist das Schneiden von weichen Materialien wie Kunststoffen, Textilien, Papier, Dichtungsmaterialien, Metallfolien, Sperrholz und Lebensmitteln mit Wasser.
  • Normales gefiltertes Leitungswasser wird unter Druck gesetzt und durch eine kleine, kostbare Diamantsteinöffnung gepresst, wodurch ein äußerst kraftvoller Schneidstrahl entsteht.
  • Der Schneidstrahl tritt mit einer bis zu dreifachen Schallgeschwindigkeit aus der Öffnung aus.
  • Dieser Strahl kann Materialien mit hohen Geschwindigkeiten schneiden, die von den Eigenschaften des Materials abhängen.

Abrasives Schneiden

  • Abrasive Schneidverfahren werden für harte Materialien wie Metall, Glas, Mineralien, Beton, Glasverbundwerkstoffe, Keramik, Aluminium oder Silikonoxid verwendet.
  • Granat wird dort hinzugefügt, wo reines Wasser das Material nicht richtig schneiden kann.
  • Beim Abrasivschneiden werden dem Wasserstrahl feine Abrasivpartikel zugesetzt.
  • Im Schneidkopf werden Wasser, Luft und Abrasivmittel miteinander vermischt und mit hoher Geschwindigkeit durch das Fokussierrohr gepresst.
  • Der resultierende Hochenergiestrahl ist in der Lage, Materialien mit einer Dicke von bis zu 18 Zoll aus Titan und Aluminium sowie Metalle, Keramik, Gestein und kugelsicheres Glas zu erodieren, zu bohren und zu schneiden.
KMT Waterjet-Logo

Willkommen bei KMT Waterjet. Um fortzufahren, wählen Sie bitte eine Sprache aus den untenstehenden Optionen.

Kontakt-Formular

KMT Waterjet hat weltweit Niederlassungen, die Sie in Ihrer Region unterstützen. Nehmen Sie über das folgende Formular Kontakt mit uns auf. Ihre Nachricht wird an die lokale Niederlassung weitergeleitet, die Ihnen die beste Unterstützung bieten kann.