Formulaire de contact

KMT Waterjet dispose de bureaux dans le monde entier pour vous aider dans votre région. Contactez-nous en utilisant le formulaire suivant, et le message sera transmis au bureau local qui pourra vous fournir la meilleure assistance.

Produits KMT Waterjet - La technologie de coupe la plus polyvalente

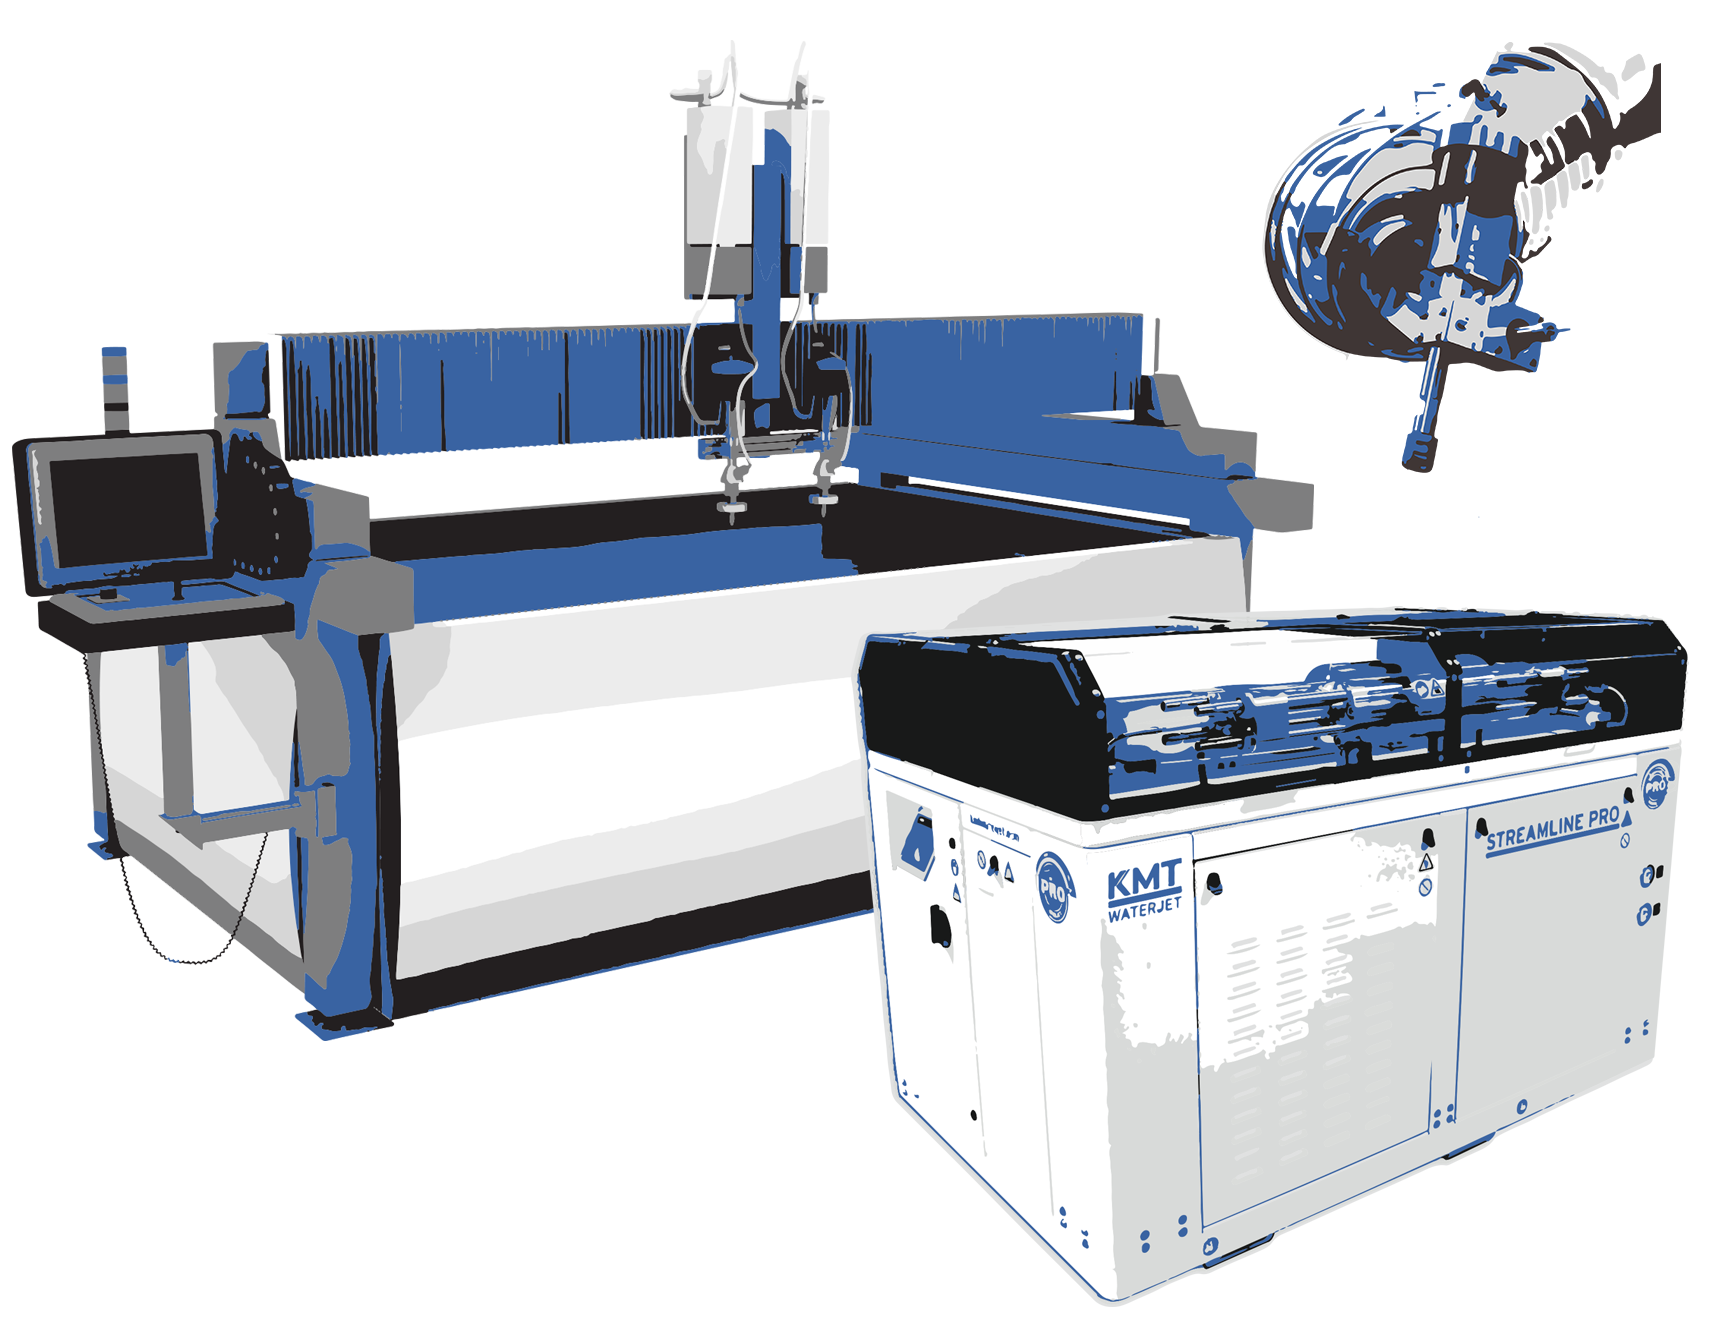
Depuis 1971, les produits KMT Waterjet, fabriqués aux États-Unis, sont des leaders dans la conception de nouveaux produits pour une productivité maximale et des performances étendues. Avec notre réseau mondial d’intégrateurs OEM, nous nous concentrons sur l’amélioration du temps de fonctionnement et de la rentabilité au coût le plus bas par pièce.

KMT WATERJET PRODUCTS - La machine-outil la plus polyvalente
Reconnu comme le premier fabricant mondial de pompes à jet d’eau, KMT Waterjet propose la plus large gamme de pompes à jet d’eau allant de 90 000 psi à 3 000 psi.

Des entreprises de divers secteurs utilisent les produits de découpe KMT Waterjet avec une grande efficacité depuis la première installation de découpe au jet d’eau en 1971.

Grâce à sa flexibilité et à sa fiabilité, à l’absence de zone affectée par la chaleur et de finition secondaire, la technologie du jet d’eau convient aussi bien aux grandes productions imbriquées qu’aux petites séries et aux applications spécialisées complexes. Chaque jour, des entreprises innovantes découvrent de nouvelles applications pour la découpe au jet d’eau, élargissant ainsi leurs capacités de production et augmentant leur efficacité et leurs bénéfices.

Au cours des deux premières décennies de la découpe au jet d’eau, des augmentations relativement faibles de la pression des pompes jusqu’à 4 100 bar étaient typiques ; au cours de la dernière décennie, les pressions des pompes ont grimpé jusqu’à 6 200 bar.

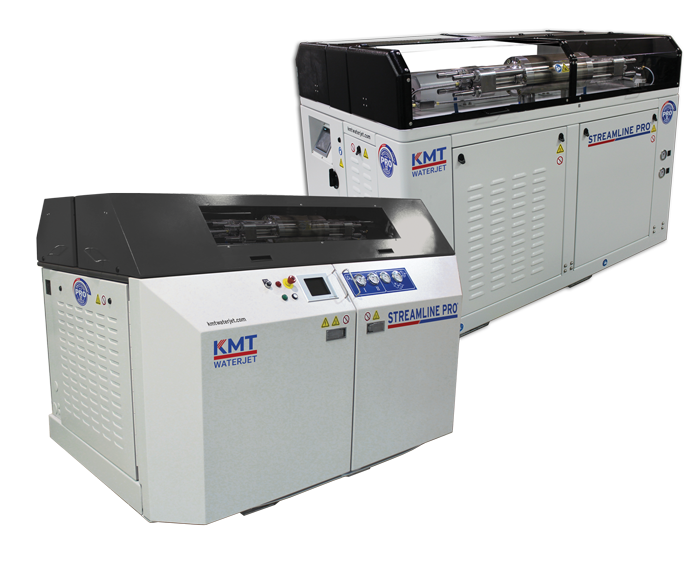
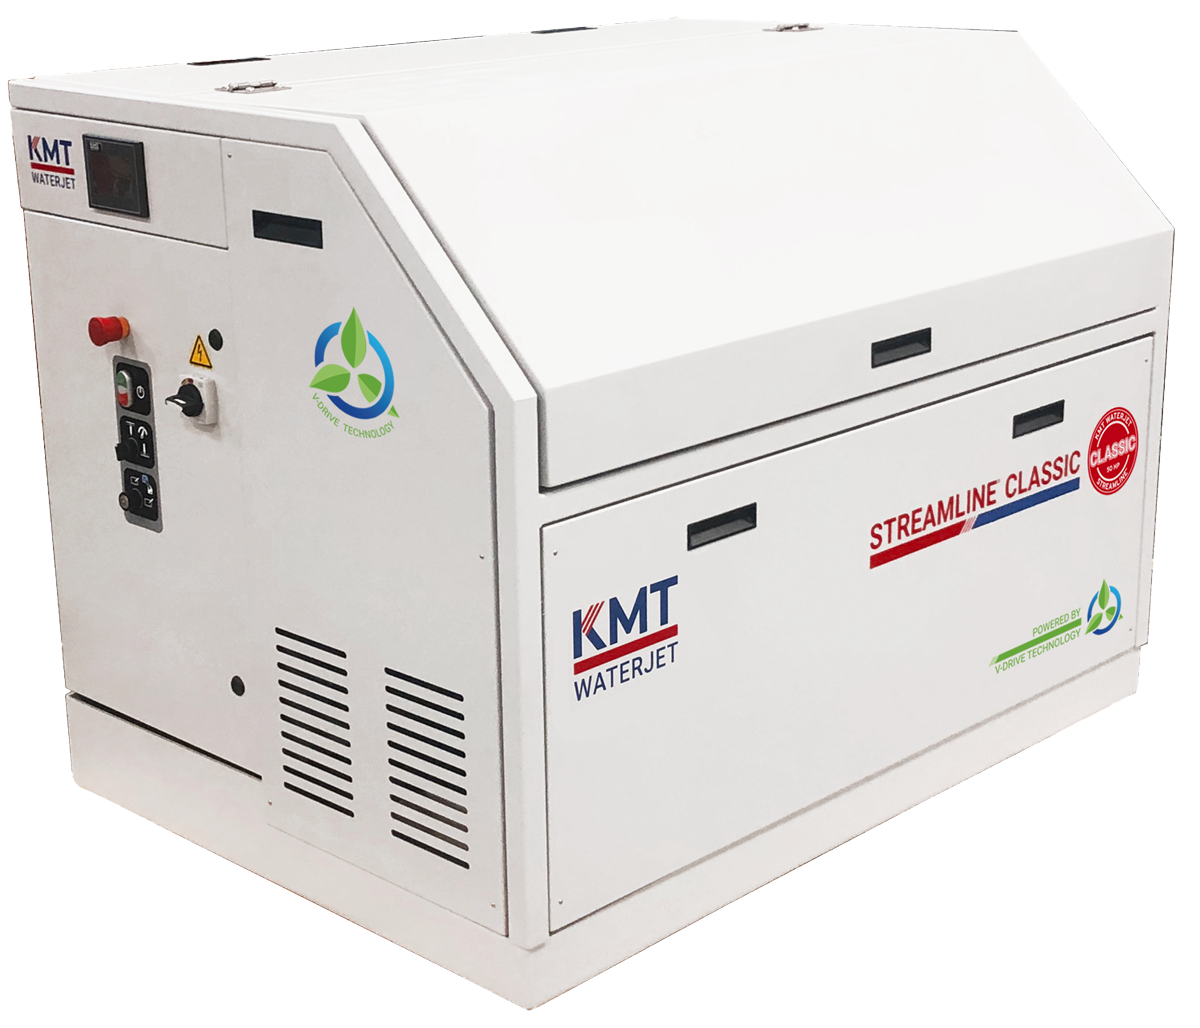
Les machines à jet d’eau abrasif modernes utilisent une pompe de renforcement ou une pompe à entraînement direct pour générer les pressions élevées nécessaires à la création d’un flux de coupe à grande vitesse.

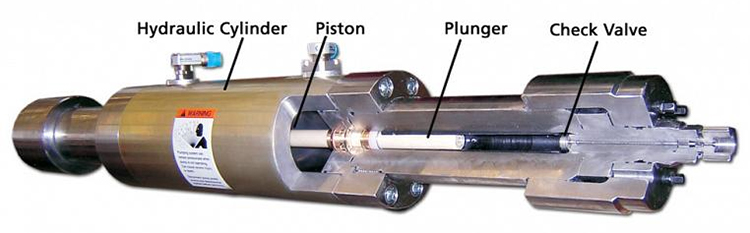
Pompes d’intensification (voir figure 1) utilisent l’hydraulique et ce que l’on appelle le principe d’intensification, comme le montre la Figure 2.
Ce principe est similaire à ce que l’on observe dans une presse hydraulique, où la pression multipliée par la surface, ou P × A, est une constante.

L’huile pompée à basse pression dans le cylindre hydraulique pousse le piston, auquel est relié un plongeur.
La surface du piston est 20 à 30 fois supérieure à la surface de l’extrémité du plongeur.
Ainsi, la pression plus faible sur la surface plus grande du piston est convertie en une pression plus élevée sur la surface plus petite du plongeur.
Cela génère des pressions d’eau allant de 60 KSI à 90 KSI à la sortie du clapet de retenue du cylindre.

Les pompes d’intensification sont également appelées pompes à pression constante en raison de leur capacité à maintenir la pression commandée indépendamment de l’état dans lequel se trouve la pompe, qu’il s’agisse d’une pompe en charge ou d’une pompe à vide.
L’état de ralenti est généralement dû au fait que la vanne ferme le débit lorsque la tête passe d’une coupe à l’autre ou atteint la fin d’une coupe.

Les pompes à entraînement direct utilisent un vilebrequin pour déplacer des plongeurs qui pressurisent l’eau jusqu’à 60 KSI, ce qui est très similaire au fonctionnement des nettoyeurs haute pression. Les pompes à entraînement direct, également appelées pompes à débit constant, nécessitent un contrôle minutieux pendant le fonctionnement au ralenti afin d’éviter une surpression du système.

KMT waterjet cutting intensifier parts

Figure 1 : Les pompes d’intensification sont également appelées pompes à pression constante en raison de leur capacité à maintenir la pression commandée indépendamment de l’état de la pompe.

Figure 2 : Le principe d’intensification peut être décrit par l’équation suivante : Pression d’huile (faible) × Surface du piston (grande) = Pression d’eau (élevée) × Surface du piston (petite).

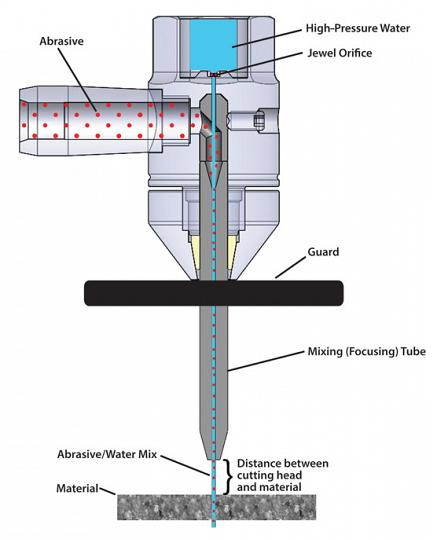
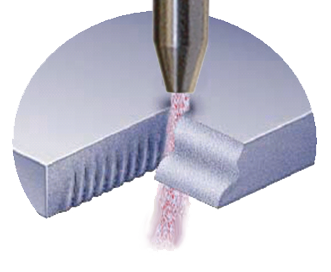
La découpe au jet d’eau abrasif repose sur le principe suivant : l’eau sous haute pression générée par la pompe crée un jet à grande vitesse qui traverse un orifice de type « jewel ». Le « jewel » est le point où l’eau sous haute pression se transforme en jet à grande vitesse. Ce jet d’eau crée un vide dans une chambre de mélange où des particules abrasives sont entraînées dans le jet à grande vitesse. Grâce au transfert d’impulsion, les particules abrasives accélèrent jusqu’à atteindre des vitesses proches de celle du jet d’eau et sont recentrées en un jet de découpe cohésif à travers un tube de focalisation adjacent à la chambre de mélange (voir la figure 3 dans l’onglet suivant).

Ce mélange d’eau et d’abrasif qui sort du tube de mélange constitue le jet de découpe visible. Dans les métaux, ce sont les particules abrasives qui assurent la capacité de découpe du jet, qui s’opère par érosion. Dans les matériaux plus tendres, l’eau sous haute pression contribue à l’action de découpe.

L’orifice, la chambre de mélange et le tube de mélange constituent ensemble ce que l’on appelle communément la tête de coupe (voir figure 3).
La conception de la tête de coupe est essentielle.
Une tête usée ou une conception inefficace peut réduire la vitesse de coupe maximale possible de 10 à 20 %.

Une tête de coupe qui projette régulièrement un jet à partir de l’orifice au milieu du tube de focalisation (appelé alignement), associée à une conception efficace de la chambre de mélange, garantit de bonnes performances de coupe.
L’alignement empêche également l’usure prématurée du tube de focalisation et garantit que l’énergie n’est pas gaspillée par la déviation du jet sur la paroi intérieure du tube de focalisation.

Pour équilibrer les performances de la tête et sa durée de vie, il est généralement recommandé que le diamètre intérieur du tube de focalisation soit trois fois supérieur au diamètre de l’orifice du bijou. Par exemple, un orifice de 0,010 pouce sera couplé à un tube de mélange de 0,030 pouce de diamètre intérieur. (Remarque : les termes tube de mélange et tube de focalisation sont utilisés de manière interchangeable dans l’industrie du jet d’eau).

KMT waterjet cutting head diagram

Figure 3 : Dans une tête de découpe au jet d’eau typique, les particules abrasives accélèrent à des vitesses proches de celle du flux d’eau et sont recentrées en un flux de découpe cohésif à travers un tube de focalisation.

Une pression plus élevée se traduit-elle par des vitesses de coupe plus rapides, un coût par pièce plus faible et, par conséquent, une productivité plus élevée ? Pour répondre à cette question, nous devons d’abord définir certains termes, notamment la puissance disponible du jet. Selon la définition des fabricants de jets d’eau, la puissance peut être représentée par l’équation suivante, où K est une constante, P est la pression et A est la section transversale de l’orifice :

Puissance = K × P15 × A

L’équation montre clairement que pour une puissance constante, une pression plus élevée utilise une taille d’orifice plus petite, et qu’une taille d’orifice plus grande ne supportera qu’une pression plus faible. Par exemple, une pompe de 50 HP fonctionnant à 4 100 bar utilisera un orifice de taille maximale de 0,014 po avec un débit plus important ; en utilisant la même puissance à 6 200 bar, l’orifice aura une taille maximale de 0,010 po avec un débit réduit.

Si les deux jets ont la même puissance, comment tenir compte du potentiel d’augmentation de la vitesse de découpe ? La réponse s’obtient en simplifiant davantage l’équation, en divisant la puissance par la section transversale du jet (A) pour obtenir la densité de puissance (Pd). Comme précédemment, K est une constante et P représente la pression.

Pd = K × P15

La puissance de l’équation précédente dépend de la pression et du volume, mais la densité de puissance ne dépend que de la pression générée par la pompe et, par extension, de la vitesse du jet.

Rappelez-vous les principes physiques d’une opération de jet d’eau abrasif. Les particules abrasives sont accélérées par le jet d’eau à grande vitesse ; plus la vitesse du jet est élevée, plus les particules abrasives sortent rapidement du tube de mélange et plus la densité de puissance est importante.

Cette densité de puissance accrue du jet de 90 KSI permet des vitesses de coupe plus élevées. En d’autres termes, une pression plus élevée entraîne un flux d’eau à plus grande vitesse, des particules abrasives plus rapides et, en fin de compte, une coupe plus rapide.

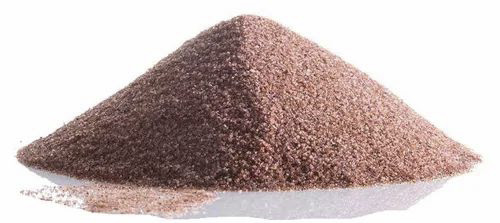
L’abrasif a une influence considérable sur le rendement opérationnel d’un jet d’eau abrasif et représente une part importante des coûts d’exploitation. Dans les applications courantes, on utilise du grenat comme abrasif ; celui-ci peut être d’origine alluviale (en vrac, comme sur les plages) ou extrait de mines, et il est chimiquement inerte.

Les abrasifs sont classés selon leur taille de maille, qui correspond à la taille des mailles du tamis de traitement ; plus le numéro de maille est élevé, plus les abrasifs sont fins. Par exemple, un abrasif de 220 mesh contient des particules plus fines qu’un abrasif de 80 mesh. La découpe de matériaux fragiles comme le verre peut nécessiter des abrasifs plus tendres, tels que l’olivine, afin d’éviter les éclats et les fissures ; c’est pourquoi il est important d’adapter l’abrasif à l’application.

Chaque numéro de maille présente une gamme (ou distribution) de tailles de particules, et il convient de choisir avec soin un tube de focalisation afin d’éviter le colmatage par des particules abrasives surdimensionnées. En règle générale, le diamètre intérieur du tube de focalisation doit être trois fois supérieur à la taille de la plus grosse particule abrasive de la distribution.

Un jet d’eau à une pression donnée peut contenir un nombre fini de particules abrasives avant que celles-ci ne commencent à se gêner mutuellement. Une quantité excessive d’abrasif réduit l’efficacité du transfert d’impulsion et ralentit la vitesse de découpe. Cette limite est communément appelée « rapport de charge maximal » ou « débit maximal d’abrasif ». Plus la taille de l’orifice est grande et plus le débit à travers celui-ci est élevé, plus le débit d’abrasif nécessaire pour atteindre la puissance de découpe maximale du jet est important. Cela influe également sur le coût global par pièce. Plus le procédé utilise d’abrasif, plus le coût par pièce est élevé.

Pour revenir à l’exemple de 50 HP avec le débit plus faible de l’orifice de 0,010 pouce à 90 KSI, lorsque le jet atteint son rapport de charge maximal, il développe une puissance de coupe maximale. Pour une puissance en chevaux identique à une pression de 60 KSI, le jet provenant de l’orifice de 0,014 pouce n’atteint toujours pas son rapport de charge maximal en raison d’un débit plus élevé. À 60 KSI, le procédé nécessite un supplément d’abrasif pour atteindre son rendement maximal et, par conséquent, une consommation totale d’abrasif plus importante, ce qui a une incidence sur le coût de l’opération et le coût par pièce.

En résumé, une pression plus élevée permet de réduire la quantité d’abrasif nécessaire pour atteindre la puissance de coupe maximale, ce qui permet de réduire l’utilisation d’abrasif et le coût par pièce.

L’influence de la largeur de tranchée constitue un aspect important de toute discussion sur la découpe au jet d’eau . Qu’est-ce que la largeur de tranchée ? En termes simples, il s’agit de la largeur de la matière qui est retirée pendant le processus de découpe. Plus l’orifice est grand, plus la largeur de tranchée est importante.

En particulier lors de la découpe de matériaux coûteux, la découpe au jet d’eau avec une largeur de trait importante ne présente réellement aucun avantage. La forte densité de puissance, le petit orifice et la faible largeur de trait d’un système 90 KSI permettent de mieux contrôler le jet d’eau abrasif dans les rayons serrés et les angles. Il est possible d’apporter des ajustements aux systèmes de découpe au jet d’eau de plus faible KSI dotés d’orifices plus larges, par exemple en réduisant le rapport entre le diamètre du tube de focalisation et celui de l’orifice pour le rapprocher de 2,0 — c’est-à-dire qu’un jet de 0,014 pouce utiliserait un tube de focalisation de 0,030 pouce. Cela peut toutefois réduire la durée de vie du tube de focalisation, car davantage de particules abrasives entrent en contact avec les parois du tube lors de la refocalisation.

Des pressions plus élevées influencent la capacité d’un jet d’eau abrasif à découper plus rapidement, mais cette question est souvent posée : Des pressions plus élevées entraîneront-elles des cycles de maintenance plus courts et une réduction de la durée de vie des composants, augmentant ainsi le coût par pièce ?
Oui, si vous utilisez une pompe conçue pour 4 100 bar à 6 200 bar.

Une nouvelle génération de pompes à jet d’eau de 6 200 bars est conçue pour fonctionner à ces pressions ultra-élevées.
La durée de vie moyenne des composants des pompes 90-KSI actuelles est comparable à celle des composants des pompes 60-KSI, ce qui se traduit par des cycles de maintenance similaires, et les fabricants de pompes à jet d’eau proposent des contrats de maintenance.
Toutefois, comme c’est le cas pour de nombreuses nouvelles technologies, certaines pompes à jet d’eau à 90 ksi présentent des limitations quant à l’utilisation de fournisseurs internes ou tiers pour certaines tâches de maintenance.

Cela dit, la technologie des pompes à jet d’eau continue de progresser et la pression est forte.
La décision repose moins sur la pression à laquelle la pompe doit fonctionner, 60 KSI ou 90 KSI, que sur la manière d’utiliser la pompe à 90 KSI en fonction des exigences de productivité de l’atelier.

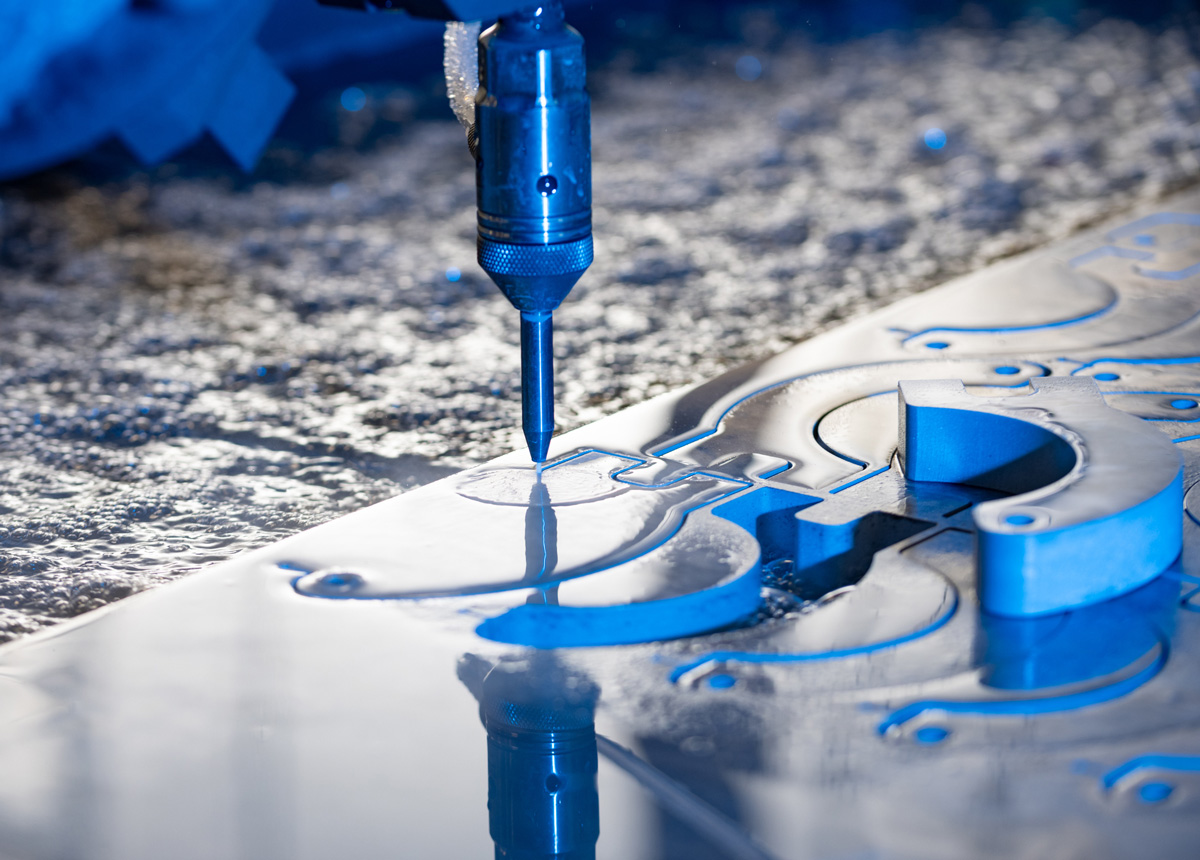
Tête de découpe au jet d'eau - pièces en acier

jet d'eau - L'outil de coupe le plus polyvalent des machines

Quatre facteurs essentiels distinguent la découpe au jet d’eau des autres méthodes de découpe :

– Polyvalence et flexibilité
– Découpe de haute précision sans déchets et élimination de la plupart des secondes opérations de finition
– Capacité à découper presque tous les types de matériaux et d’épaisseurs – des feuilles minces à une épaisseur de 12″| 305 mm
– La découpe au jet d’eau se combine avec d’autres méthodes de traitement : laser, scies, découpe au plasma et poinçonnage.

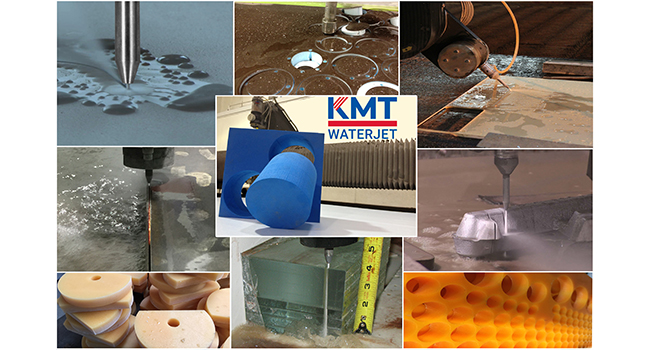
KMT Waterjet applications collage

AVANTAGES DE LA DÉCOUPE AU JET D'EAU
– Précision de répétition élevée | Découpe presque nette
– Respect de l’environnement
– Petite largeur de coupe (Kerf)
– Meilleure utilisation des matériaux
– Découpe des matériaux multicouches
– Vitesses élevées pour la plupart des matériaux
– Facilement adaptable à l’automatisation
– Systèmes de contournement
– Programmation facile avec les systèmes CAD/CAM standard
– Capacité de coupe à plusieurs axes
– Permet un prototypage rapide
– Fixation minimale requise
– Faibles forces tangentielles sur le matériau
– Pas de zone affectée par la chaleur
– Pas d’impact sur le stress
– Pas d’écrasement du matériau
– Pas d’affûtage d’outils
– Aucun dégagement de poussières, de fumées ou de gaz

graphic of the INTENSIFIER PUMP PRINCIPLE

PRINCIPE DE LA POMPE INTENSIFICATRICE

Un moteur électrique entraîne une pompe de multiplicateur qui met sous pression le circuit d’huile du multiplicateur, où la pression est multipliée par 20 et introduite dans le système.

LA TECHNOLOGIE DES POMPES À HAUTE PRESSION

La pompe à jet d’eau pressurise l’eau à des milliers de livres par pouce carré. Elle propulse l’eau sous pression à travers la tête de coupe pour une émission à grande vitesse.

Avec un rôle aussi important à remplir, la pompe doit être capable de répondre à des exigences d’utilisation et de précision élevées.

Les options comprennent deux variantes de pompes pour pressuriser l’eau pour la coupe – Intensifier et Entraînement direct.

Les pompes d’intensi fication fonctionnent avec un moteur électrique entraînant une pompe hydraulique qui pressurise le circuit de fluide de l’intensificateur.

La pression est ensuite multipliée par vingt et transférée au système d’eau à haute pression pour fournir une pression constante allant jusqu’à 6 200 bars.

Les pompes d’intensification sont essentielles pour la découpe de précision dans des industries telles que l’aérospatiale, l’automobile et les appareils médicaux. Elles sont également essentielles pour les travaux complexes d’incrustation de carreaux et de pierres.

Les pompes à entraînement direct offrent de grands volumes d’eau à haute pression. Leurs plages de pression sont toutefois limitées à 4 100 bar | 3 800-4 100 PSI. Les pompes à entraînement direct sont donc utilisées de préférence dans les applications nécessitant une puissance de coupe sans précision.

WATERJET CUTTING HEADS AND DIAMOND ORIFICES Water-ONLY & Abrasive

TÊTES DE COUPE À JET D'EAU ET ORIFICES DIAMANTES | Eau seulement et abrasif

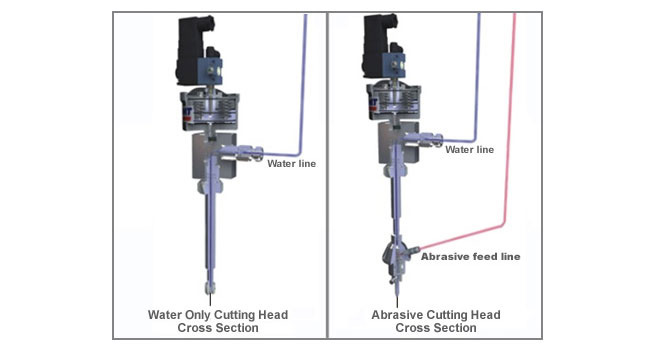
Têtes de coupe à l’eau pure

  • L’eau est acheminée jusqu’à la tête de coupe par des conduites flexibles spécialement conçues pour résister à la pression.
  • La tête de coupe à eau pure se compose d’une soupape à commande pneumatique et d’un tube de buse dont la sortie est munie d’un orifice en pierre précieuse, généralement en saphir ou en diamant.
  • Le jet de coupe sort de l’orifice à une vitesse jusqu’à trois fois supérieure à celle du son.

Têtes de coupe abrasives

  • Une tête abrasive spéciale est montée sur la buse d’eau, où l’abrasif est mélangé à l’eau sous pression.
  • Le mouvement de la tête de coupe est généralement contrôlé par la commande numérique de l’unité de coupe au jet d’eau.
  • La détection précoce des points de fuite protège le corps de l’orifice, le tuyau de la buse et l’écrou de la buse contre les dommages en indiquant si les raccords doivent être resserrés ou les joints remplacés.
  • La conception unique de la tête de coupe permet de remplacer les joints en moins de cinq minutes et sans outils.
  • Les performances de précision combinées à la facilité d’entretien des têtes de découpe abrasives KMT Waterjet offrent une valeur inégalée.
  • La conception simple permet de changer les orifices en quelques secondes sans avoir besoin d’outils.
WATER-ONLY WATERJET SLITTING AND ABRASIVE WATERJET CUTTING APPLICATIONS

APPLICATIONS DE DÉCOUPE AU JET D'EAU UNIQUEMENT ET DE DÉCOUPE AU JET D'EAU ABRASIF

Découpe au jet d’eau avec de l’eau pure

  • La technologie des jets d’eau est très utilisée pour la découpe à l’eau de matériaux souples tels que les plastiques, les textiles, le papier, les matériaux d’étanchéité, les feuilles métalliques, le contreplaqué et les denrées alimentaires.
  • L’eau du robinet filtrée normale est pressurisée et forcée à travers un petit orifice en diamant précieux, produisant un jet de coupe très puissant.
  • Le jet de coupe sort de l’orifice à une vitesse jusqu’à trois fois supérieure à celle du son.
  • Ce jet peut couper des matériaux à des vitesses élevées, déterminées par les propriétés du matériau.

Coupe abrasive

  • Les méthodes de coupe abrasive sont utilisées pour les matériaux durs tels que le métal, le verre, les minéraux, le béton, les composites de verre, les céramiques, l’aluminium ou l’oxyde de silicone.
  • Le grenat est ajouté lorsque l’eau pure n’est pas en mesure de couper correctement le matériau.
  • Dans le processus de découpe abrasive, de fines particules abrasives sont ajoutées au jet d’eau.
  • Dans la tête de coupe, l’eau, l’air et l’abrasif sont mélangés et poussés à travers le tube de focalisation à grande vitesse.
  • Le jet à haute énergie qui en résulte est capable de micro-érosion, de perçage et de découpage de matériaux d’une épaisseur allant jusqu’à 18 pouces en titane et en aluminium, ainsi que de métaux, de céramiques, de roches et de verre à l’épreuve des balles.
Logo KMT « Waterjet »

Bienvenue sur le site KMT Waterjet. Pour continuer, veuillez sélectionner une langue parmi les options ci-dessous.

Formulaire de contact

KMT Waterjet dispose de bureaux dans le monde entier pour vous aider dans votre région. Contactez-nous en utilisant le formulaire suivant, et le message sera transmis au bureau local qui pourra vous fournir la meilleure assistance.