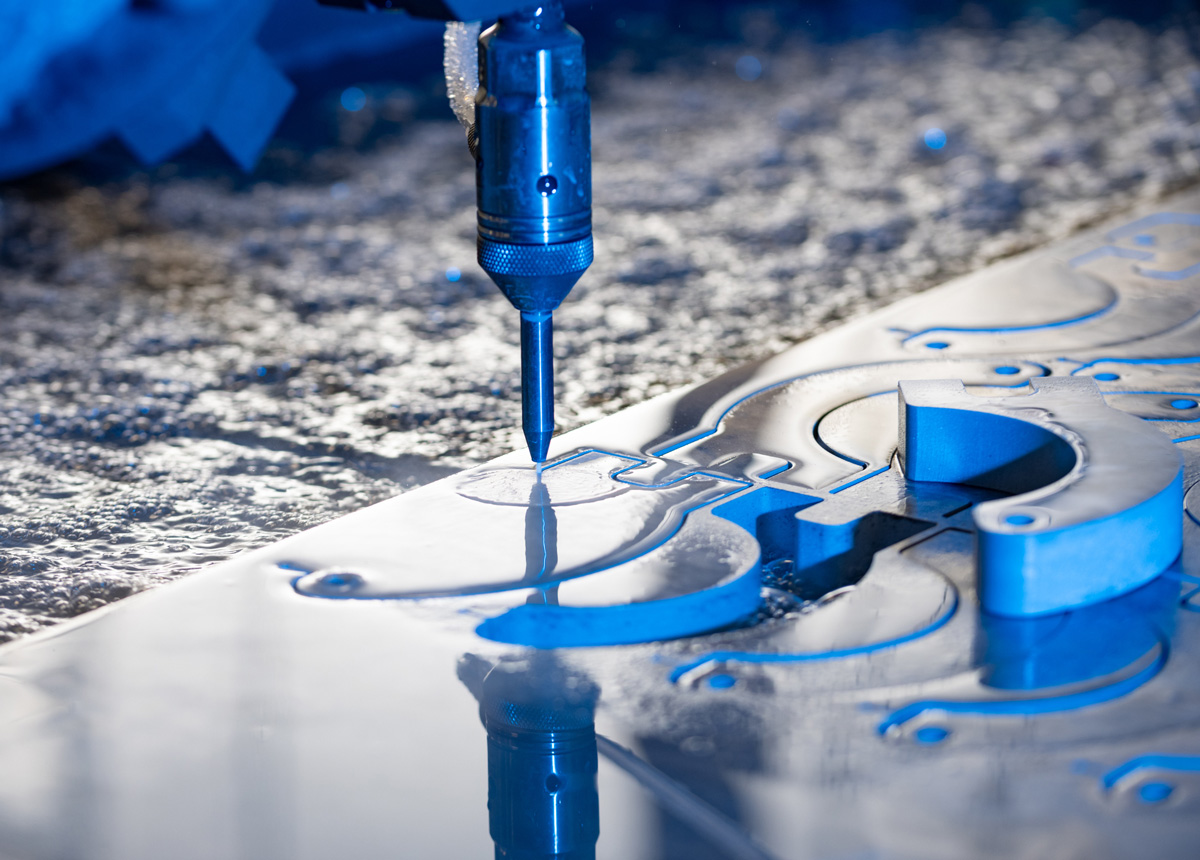
Produkty KMT Waterjet - najbardziej wszechstronna technologia cięcia

Od 1971 roku KMT Waterjet, produkowany w USA, jest liderem w projektowaniu nowych produktów zapewniających maksymalną produktywność i zwiększoną wydajność. Wraz z naszą globalną siecią integratorów OEM, koncentrujemy się na poprawie czasu pracy i rentowności przy najniższych kosztach na część.

KMT WATERJET PRODUCTS - Najbardziej wszechstronne NARZĘDZIE MASZYNOWE

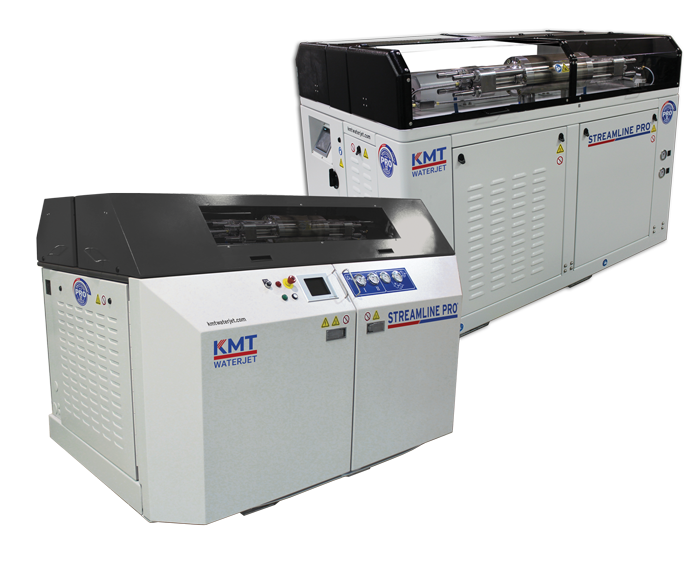
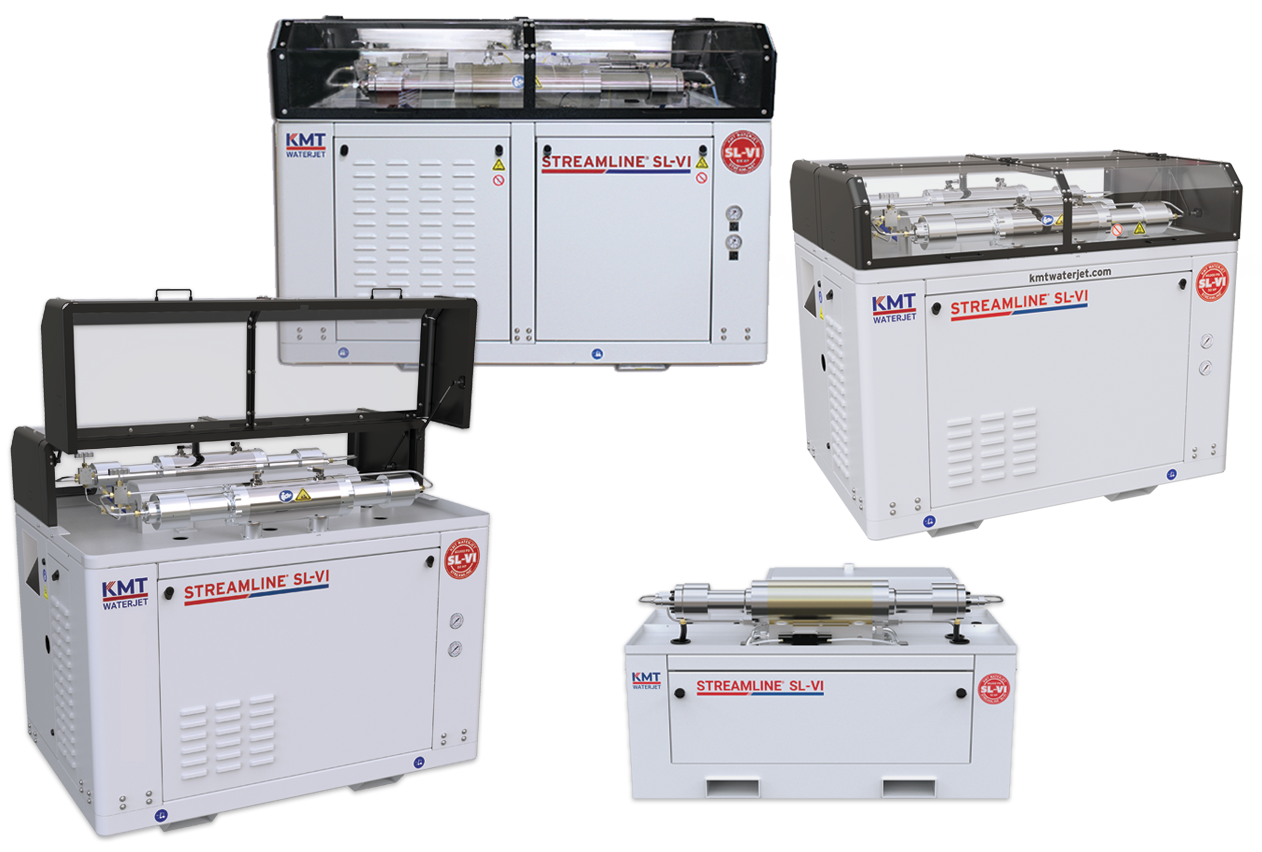
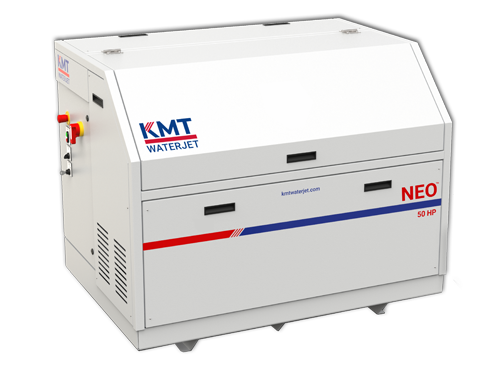
Uznawany za wiodącego producenta pomp do strumieni wodnych na świecie, KMT Waterjet oferuje najszerszą gamę pomp do strumieni wodnych o wydajności od 6.200bar do 3.800bar.

Firmy z różnych branż używają produktów do cięcia KMT Waterjet z dużą skutecznością od czasu pionierskiej pierwszej instalacji strumienia wody w 1971 roku.

Dzięki swojej elastyczności i niezawodności, braku strefy wpływu ciepła, braku wtórnego wykańczania, technologia cięcia strumieniem wody nadaje się zarówno do dużych produkcji nestingowych, jak i małych serii i złożonych specjalistycznych zastosowań. Każdego dnia innowacyjne firmy odkrywają nowe zastosowania cięcia strumieniem wody, rozszerzając swoje możliwości produkcyjne oraz zwiększając wydajność i zyski.

W ciągu pierwszych dwóch dekad stosowania cięcia strumieniem wody typowe były stosunkowo niewielkie wzrosty ciśnienia w pompach, sięgające 4.100 bar; w ostatniej dekadzie ciśnienie w pompach wzrosło do poziomu 6.200 bar.

Nowoczesne maszyny do cięcia strumieniem wody wykorzystują pompę intensyfikującą lub pompę z napędem bezpośrednim do generowania wysokiego ciśnienia wymaganego do wytworzenia strumienia tnącego o dużej prędkości.

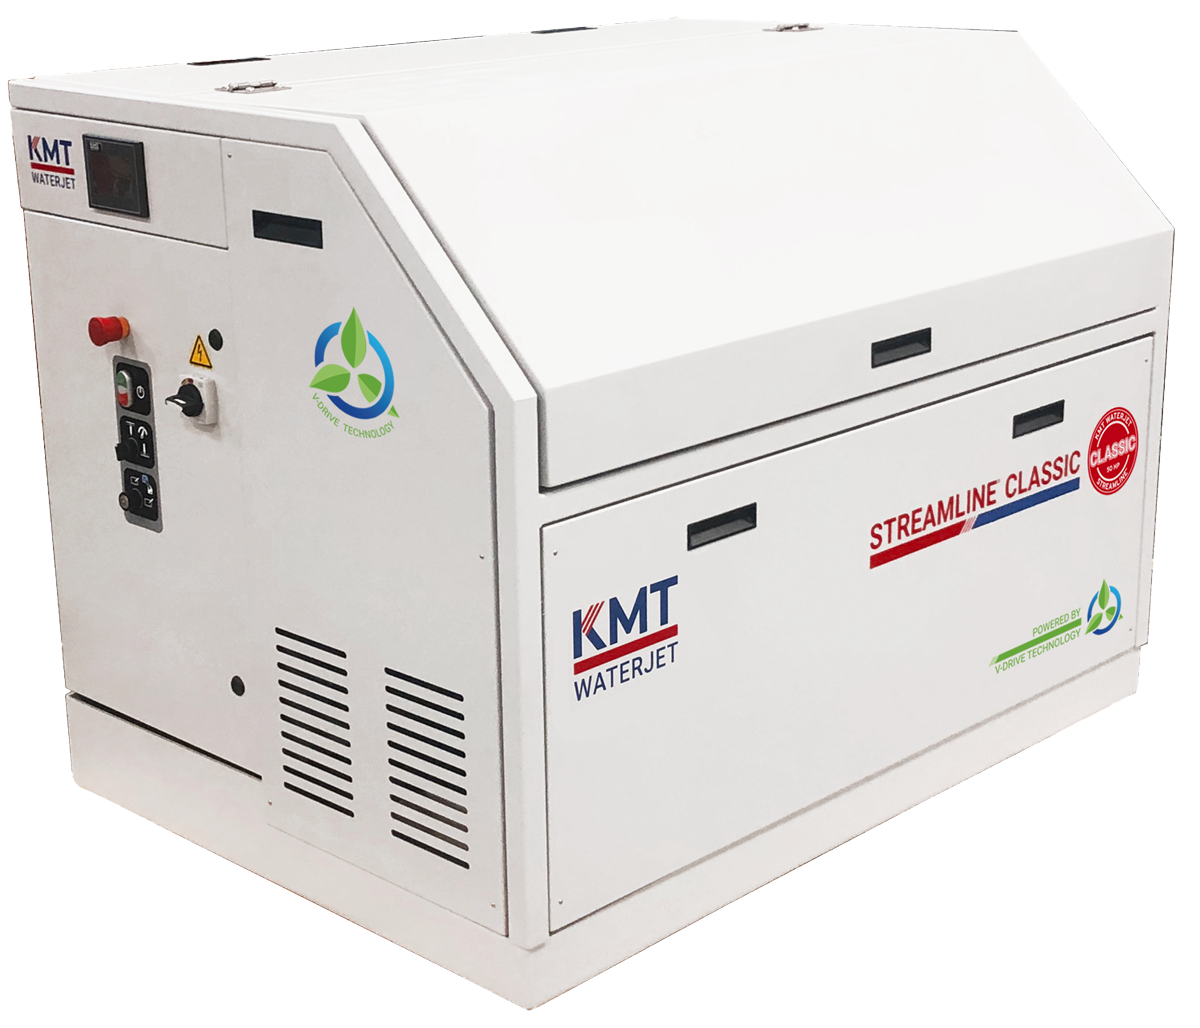
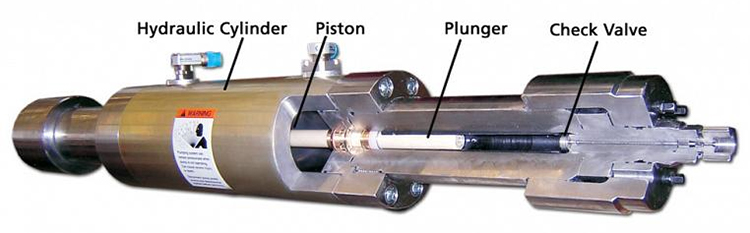
Pompy wzmacniające (patrz rysunek 1) wykorzystują układ hydrauliczny oraz tzw. zasadę intensyfikacji, co pokazano na rysunku 2. Zasada ta jest podobna do tej obserwowanej w prasie hydraulicznej, gdzie iloczyn ciśnienia i pola powierzchni, czyli P × A, jest stały.

Olej pompowany do cylindra hydraulicznego pod niskim ciśnieniem naciska na tłok, który jest połączony z tłokiem. Powierzchnia tłoka jest 20 do 30 razy większa od powierzchni końca tłoka. Tak więc niższe ciśnienie na większej powierzchni tłoka jest przekształcane w wyższe ciśnienie na mniejszej powierzchni tłoka. Generuje to ciśnienie wody w zakresie od 60 KSI do 90 KSI wychodzące z zaworu zwrotnego na końcu cylindra.

Pompy wzmacniające nazywane są również pompami o stałym ciśnieniu ze względu na ich zdolność do utrzymywania zadanego ciśnienia niezależnie od stanu, w jakim znajduje się pompa – czy to podczas pracy, czy w stanie spoczynku. Stan spoczynku wynika zazwyczaj z zamknięcia przepływu przez zawór w momencie, gdy głowica przemieszcza się między cięciami lub osiąga koniec cięcia.

Pompy z napędem bezpośrednim wykorzystują wał korbowy do poruszania tłokami, które zwiększają ciśnienie wody do 60 KSI, bardzo podobnie do działania myjek ciśnieniowych. Pompy z napędem bezpośrednim, zwane również pompami o stałym przepływie, wymagają starannej kontroli podczas pracy na biegu jałowym, aby zapobiec nadmiernemu wzrostowi ciśnienia w układzie.

Części wzmacniacza do cięcia strumieniem wody KMT Waterjet

Rysunek 1: Pompy intensyfikacyjne są również określane jako pompy o stałym ciśnieniu ze względu na ich zdolność do utrzymywania zadanego ciśnienia niezależnie od stanu, w jakim znajduje się pompa.

Rysunek 2: Zasadę intensyfikacji można opisać następującym równaniem: Ciśnienie oleju (niskie) × Powierzchnia tłoka (duża) = Ciśnienie wody (wysokie) × Powierzchnia tłoka (mała).

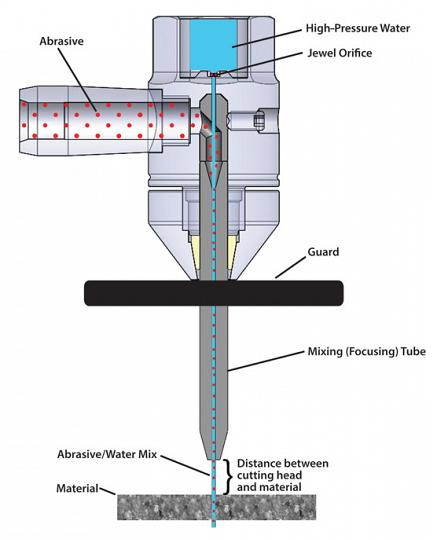
Cięcie strumieniem wody z dodatkiem materiału ściernego opiera się na zasadzie wykorzystania wody pod wysokim ciśnieniem, wytwarzanej przez pompę, do utworzenia strumienia o dużej prędkości przepływającej przez dyszę. Dysza stanowi punkt, w którym woda pod wysokim ciśnieniem przechodzi w strumień o dużej prędkości. Ten strumień wody wytwarza podciśnienie w komorze mieszania, gdzie cząstki ścierne są porywane do strumienia o dużej prędkości. Dzięki przeniesieniu pędu cząstki ścierne przyspieszają do prędkości zbliżonej do prędkości strumienia wody i są ponownie skupiane w spójny strumień tnący za pomocą rurki skupiającej przylegającej do komory mieszania (patrz rysunek 3 w następnej zakładce).

Ta mieszanka wody i materiału ściernego, wypływająca z rury mieszającej, stanowi widoczny strumień tnący. W przypadku metali to cząstki materiału ściernego odpowiadają za zdolność tnącą strumienia, która wynika z erozji. W przypadku materiałów bardziej miękkich do działania tnącego przyczynia się woda pod wysokim ciśnieniem.

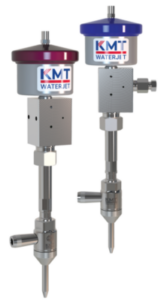
Kryza, komora mieszania i rura mieszająca razem tworzą to, co jest powszechnie określane jako głowica tnąca (patrz rysunek 3).
Konstrukcja głowicy tnącej ma kluczowe znaczenie.
Zużyta głowica lub niewydajna konstrukcja głowicy może zmniejszyć maksymalną możliwą prędkość cięcia o 10 do 20 procent.

Głowica tnąca, która konsekwentnie wystrzeliwuje strumień z otworu w dół środka rury ogniskującej (zwanej wyrównaniem), w połączeniu z wydajną konstrukcją komory mieszania, zapewnia dobrą wydajność cięcia.
Wyrównanie zapobiega również przedwczesnemu zużyciu rury ogniskującej i zapewnia, że energia nie jest marnowana przez strumień odchylający się od wewnętrznej ściany rury ogniskującej.

Aby zrównoważyć wydajność głowicy z żywotnością, wewnętrzna średnica rurki ogniskującej jest zwykle zalecana jako trzykrotność średnicy otworu klejnotu. Na przykład, otwór o średnicy 0,010 cala będzie połączony z rurką mieszającą o średnicy wewnętrznej 0,030 cala. (Uwaga: Terminy rura mieszająca i rura ogniskująca są używane zamiennie w branży strumieni wodnych).

Rysunek 3: W typowej głowicy do cięcia strumieniem wody cząstki ścierniwa przyspieszają do prędkości zbliżonych do prędkości strumienia wody i są ponownie skupiane w spójny strumień tnący przez rurę ogniskującą.

Czy wyższe ciśnienie przekłada się na większą prędkość cięcia, niższy koszt części, a w konsekwencji wyższą produktywność? Aby odpowiedzieć na to pytanie, musimy najpierw zdefiniować kilka pojęć, w tym dostępną moc strumienia. Zgodnie z definicją producentów strumieni wody, moc może być przedstawiona w następującym równaniu, gdzie K jest stałą, P jest ciśnieniem, a A jest polem przekroju poprzecznego kryzy:

Moc = K × P15 × A

Z równania jasno wynika, że dla stałej mocy, wyższe ciśnienie wymaga mniejszego rozmiaru kryzy, a większy rozmiar kryzy będzie obsługiwał tylko niższe ciśnienie. Na przykład pompa o mocy 50 KM pracująca przy ciśnieniu 60.000 barów będzie miała maksymalny rozmiar kryzy 0,014 cala przy większym natężeniu przepływu; przy użyciu tej samej mocy przy ciśnieniu 90.000 barów będzie miała maksymalny rozmiar kryzy 0,010 cala przy zmniejszonym natężeniu przepływu.

Jeśli oba strumienie mają taką samą moc, to w jaki sposób uwzględnia się potencjał zwiększenia prędkości cięcia? Odpowiedź można uzyskać, upraszczając równanie jeszcze bardziej – dzieląc moc przez pole przekroju poprzecznego strumienia (A), co daje nam gęstość mocy (Pd). Tak jak poprzednio, K jest stałą, a P oznacza ciśnienie.

Pd = K × P15

Moc z wcześniejszego równania zależy od ciśnienia i objętości, ale gęstość mocy zależy tylko od ciśnienia wytwarzanego przez pompę, a tym samym od prędkości strumienia.

Przypomnijmy sobie fizykę działania strumienia wody ściernej. Cząstki ścierne są przyspieszane przez strumień wody o dużej prędkości; im wyższa prędkość strumienia, tym szybciej cząstki ścierne opuszczają rurę mieszającą i tym większa jest gęstość mocy.

Zwiększona gęstość mocy strumienia 90 KSI umożliwia szybsze cięcie. Innymi słowy, wyższe ciśnienie prowadzi do strumienia wody o większej prędkości, szybszych cząstek ściernych i ostatecznie szybszego cięcia.

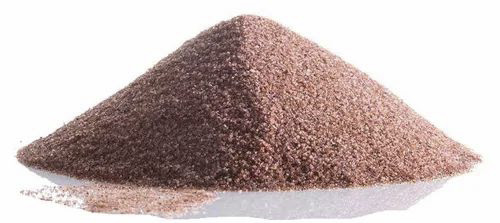
Środek ścierny ma znaczący wpływ na wydajność operacyjną strumienia wodnego z dodatkiem środka ściernego oraz stanowi znaczną część kosztów eksploatacji. W typowych zastosowaniach jako środek ścierny wykorzystuje się granat, który może być pochodzenia aluwialnego (luźny, jak na plażach) lub wydobywany z kopalni i chemicznie obojętny.

Materiały ścierne mierzy się w rozmiarach siatki, co odnosi się do rozmiarów sit procesowych, przy czym większe numery siatki oznaczają drobniejsze materiały ścierne. Na przykład siatka o rozmiarze 220 ma drobniejsze cząstki niż siatka o rozmiarze 80. Cięcie materiałów kruchych, takich jak szkło, może wymagać zastosowania bardziej miękkich materiałów ściernych, takich jak oliwin, aby zapobiec odpryskom i pęknięciom, dlatego ważne jest, aby dopasować materiał ścierny do danego zastosowania.

Każda liczba oczek ma zakres (lub rozkład) rozmiarów cząstek i należy zachować ostrożność przy wyborze rury ogniskującej, aby zapobiec zatykaniu się przez zbyt duże cząstki ścierne. Zgodnie z ogólną zasadą, wewnętrzna średnica rury ogniskującej powinna być trzykrotnie większa od rozmiaru największej cząstki ściernej w rozkładzie.

Strumień wody pod ciśnieniem zawiera skończoną liczbę cząstek ściernych, które można do niego dodać, zanim cząstki te zaczną sobie nawzajem przeszkadzać. Zbyt duża ilość materiału ściernego zmniejsza wydajność przenoszenia pędu i spowalnia prędkość cięcia. Limit ten jest powszechnie określany jako szczytowy współczynnik obciążenia lub maksymalna szybkość podawania materiału ściernego. Im większy rozmiar otworu i przepływ przez niego, tym większa szybkość podawania materiału ściernego jest wymagana do osiągnięcia maksymalnej mocy cięcia strumienia. Ma to również wpływ na całkowity koszt jednostkowy części. Im więcej materiału ściernego zużywa proces, tym wyższy jest koszt jednostkowy części.

Wracając do przykładu silnika o mocy 50 HP z niższym natężeniem przepływu przez kryzę o średnicy 0,010 cala przy ciśnieniu 90 KSI – gdy strumień osiąga maksymalny współczynnik obciążenia, wykazuje on maksymalną moc cięcia. Przy tej samej mocy przy ciśnieniu 60 KSI strumień z otworu o średnicy 0,014 cala nadal nie osiąga maksymalnego współczynnika obciążenia ze względu na wyższy natężenie przepływu. Przy ciśnieniu 60 KSI proces wymaga dodatkowego materiału ściernego, aby osiągnąć maksymalną wydajność, a co za tym idzie – większego całkowitego zużycia materiału ściernego, co wpływa na koszt operacji i koszt jednostkowy części.

Podsumowując, wyższe ciśnienie prowadzi do mniejszej ilości ścierniwa wymaganego do osiągnięcia maksymalnej mocy cięcia, co prowadzi do mniejszego zużycia ścierniwa i niższego kosztu na część.

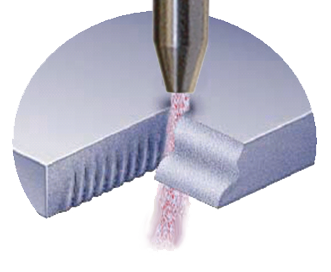
Ważnym elementem każdej dyskusji na temat cięcia strumieniem wody jest wpływ szerokości szczeliny cięcia. Czym jest szerokość szczeliny cięcia? Mówiąc najprościej, jest to szerokość materiału, który jest usuwany podczas procesu cięcia. Im większy otwór dyszy, tym szersza szczelina cięcia.

Szczególnie podczas cięcia drogich materiałów cięcie strumieniem wody z szeroką szczeliną nie ma naprawdę żadnych zalet. Wysoka gęstość mocy, mały otwór i wąska szczelina w systemie 90 KSI pomagają kontrolować strumień wody z dodatkiem ścierniwa na ciasnych promieniach i w narożnikach. W systemach cięcia strumieniem wody o niższym KSI i większych otworach można wprowadzić pewne modyfikacje, takie jak zmniejszenie stosunku średnicy rurki skupiającej do średnicy otworu do wartości bliższej 2,0 — oznacza to, że strumień o średnicy 0,014 cala będzie wykorzystywał rurkę skupiającą o średnicy 0,030 cala. Może to jednak skrócić żywotność rurki skupiającej, ponieważ podczas ponownego skupiania więcej cząstek ściernych styka się ze ściankami rurki.

Wyższe ciśnienie wpływa na zdolność strumienia wody ściernej do szybszego cięcia, ale to pytanie jest często zadawane: Czy wyższe ciśnienie spowoduje krótsze cykle konserwacji i skrócenie żywotności podzespołów, zwiększając koszt każdej części?
Tak, jeśli pompa zaprojektowana dla ciśnienia 60.000 PSI będzie pracować przy ciśnieniu 90.000 PSI.

Nowa generacja pomp strumieniowych o ciśnieniu 6.200 barów została zaprojektowana do pracy przy tak wysokich ciśnieniach.
Średni okres eksploatacji podzespołów w obecnych pompach 90-KSI jest porównywalny z okresem eksploatacji podzespołów w pompach 60-KSI, co skutkuje podobnymi cyklami konserwacji, a producenci pomp strumieniowych oferują umowy serwisowe.
Podobnie jak w przypadku wielu nowych technologii, niektóre pompy strumieniowe 90-KSI mają ograniczenia dotyczące korzystania z wewnętrznych lub zewnętrznych dostawców do niektórych zadań konserwacyjnych.

Niemniej jednak, technologia pomp strumieniowych nadal idzie naprzód, a presja jest coraz większa.
Decyzja w mniejszym stopniu zależy od ciśnienia, z jakim pompa ma pracować, 60 KSI czy 90 KSI, ale bardziej od tego, jak obsługiwać pompę 90 KSI zgodnie z wymaganiami produktywności warsztatu.

Części stalowe głowicy do cięcia strumieniem wody

strumień wody - najbardziej wszechstronne narzędzie do cięcia maszynowego

Istnieją cztery krytyczne czynniki, które odróżniają cięcie strumieniem wody od innych metod cięcia:

– Wszechstronność i elastyczność
– Wysoka precyzja cięcia bez odpadów i eliminacja większości drugich operacji wykończeniowych
– Możliwość cięcia prawie wszystkich rodzajów materiałów i grubości – od cienkich folii do grubości 12″| 305 mm
– Cięcie strumieniem wody łączy się z innymi metodami przetwarzania: laserem, piłami, cięciem plazmowym i wykrawaniem

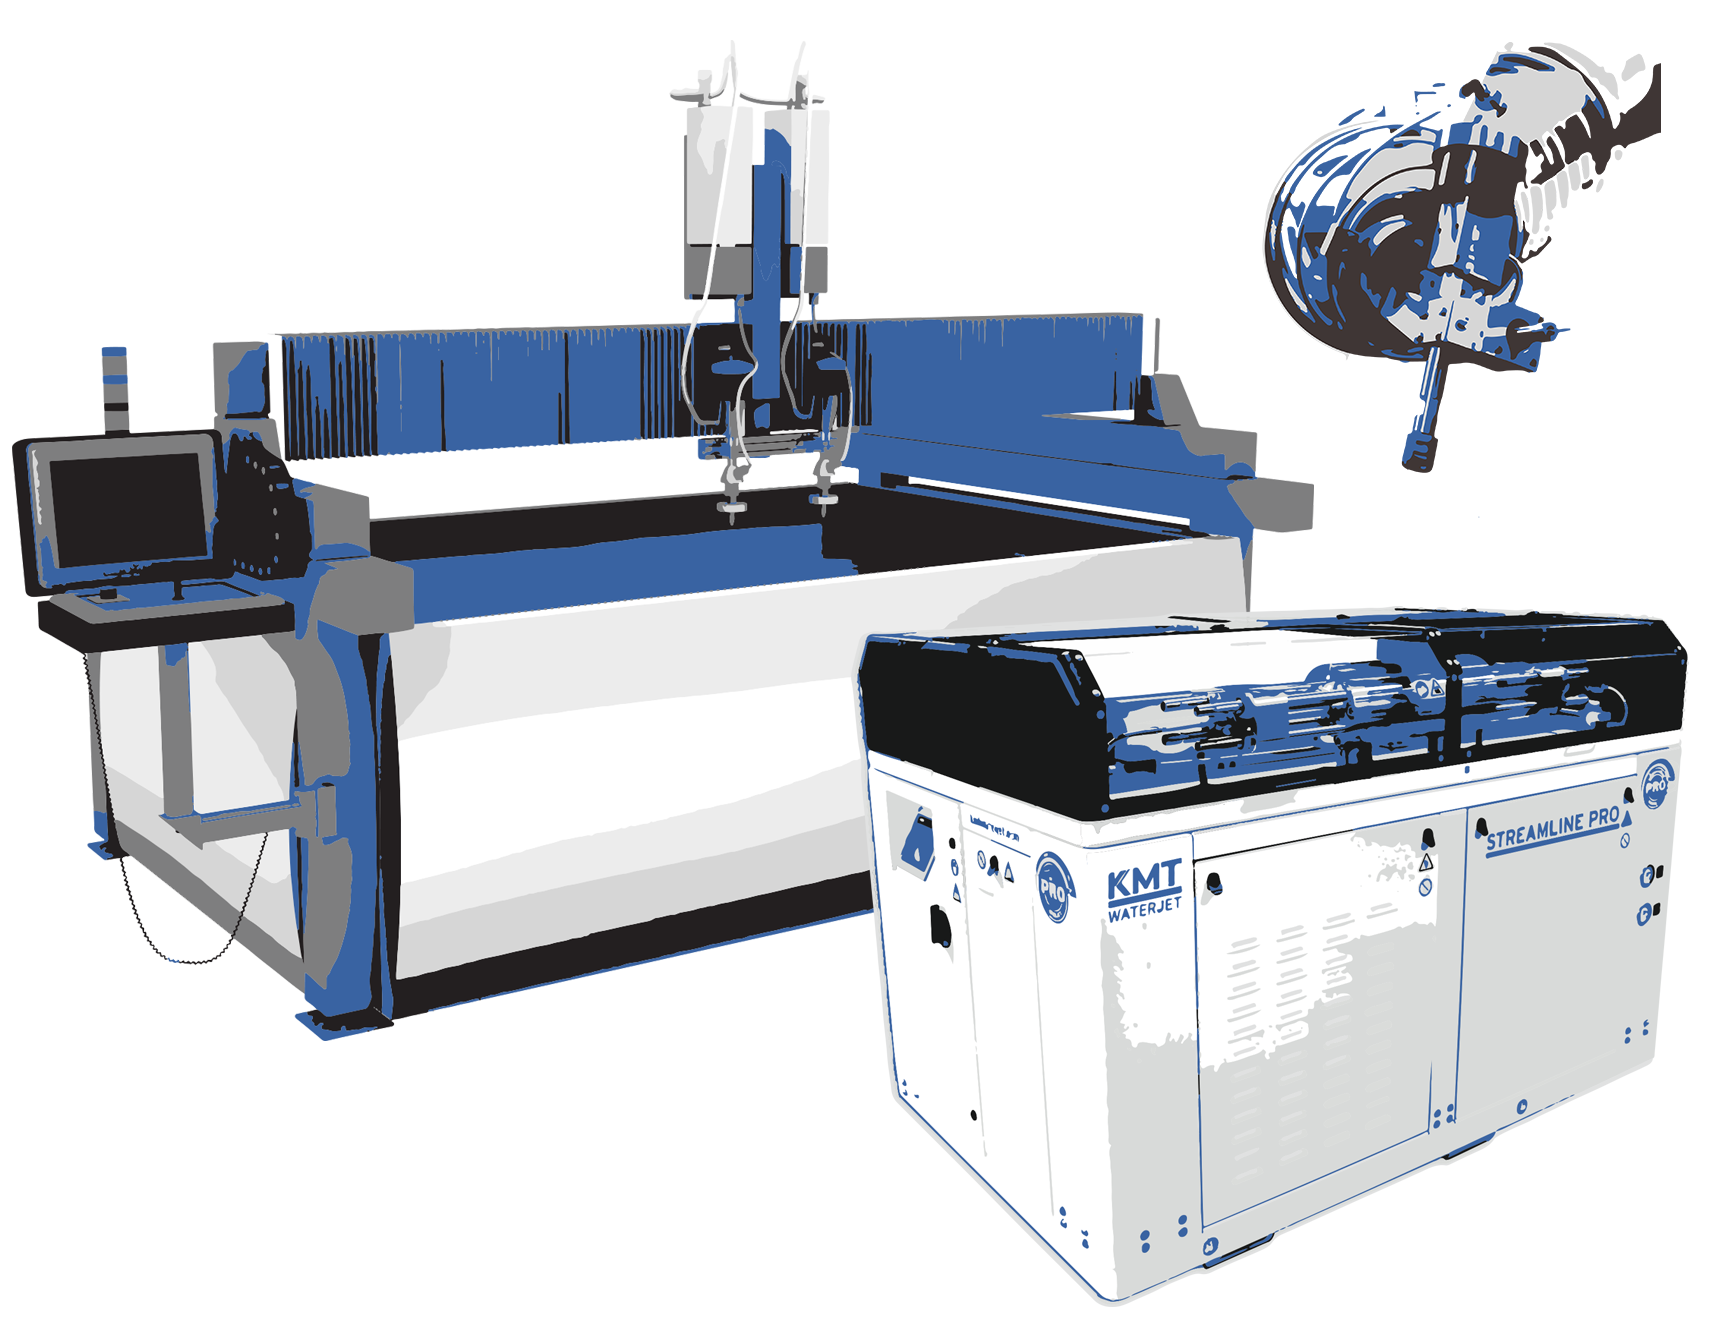
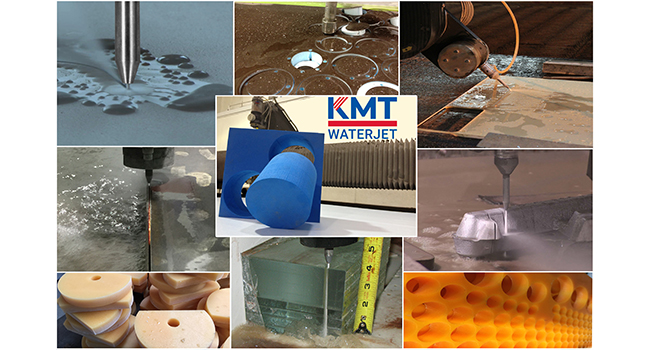
KMT Waterjet applications collage

ZALETY CIĘCIA STRUMIENIEM WODY
– Wysoka dokładność powtórzeń | Cięcie bliskie siatki
– Przyjazny dla środowiska
– Mała szerokość cięcia (Kerf)
– Lepsze wykorzystanie materiałów
– Cięcie materiałów wielowarstwowych
– Wysokie prędkości dla większości materiałów
– Łatwa adaptacja do automatyzacji
– Systemy konturowania
– Łatwe programowanie w standardowych systemach CAD/CAM
– Możliwość cięcia w wielu osiach
– Umożliwia szybkie prototypowanie
– Wymagane minimalne mocowanie
– Niskie siły styczne na materiale
– Strefa bez wpływu ciepła
– Brak wpływu stresu
– Brak zgniatania materiału
– Brak ostrzenia narzędzi
– Brak uwalniania pyłu, oparów lub gazów

graphic of the INTENSIFIER PUMP PRINCIPLE

ZASADA DZIAŁANIA POMPY INTENSYFIKATORA

Silnik elektryczny napędza pompę wzmacniacza zwiększającą ciśnienie w obwodzie oleju wzmacniacza, gdzie ciśnienie jest zwiększane 20-krotnie i podawane do układu.

TECHNOLOGIA POMP WYSOKOCIŚNIENIOWYCH

Pompa strumienia wody zwiększa ciśnienie wody do tysięcy funtów na cal kwadratowy. Napędza ona wodę pod ciśnieniem przez głowicę tnącą w celu emisji z dużą prędkością.

Przy tak ważnej roli do spełnienia, pompa musi być w stanie sprostać wysokim wymaganiom w zakresie użytkowania i precyzji.

Opcje obejmują dwa warianty pomp do zwiększania ciśnienia wody do cięcia – Intensifier i Direct Drive.

Pompy wzmacniacza działają w oparciu o silnik elektryczny napędzający pompę hydrauliczną, która wytwarza ciśnienie w obwodzie płynu wzmacniacza.

Ciśnienie jest następnie zwiększane dwudziestokrotnie i przekazywane do wysokociśnieniowego systemu wodnego, aby zapewnić stałe ciśnienie do 6.200 barów.

Pompy intensyfikujące są niezbędne do precyzyjnego cięcia w branżach takich jak lotnictwo, motoryzacja i urządzenia medyczne. Są również niezbędne do skomplikowanych prac związanych z inkrustacją płytek i kamienia.

Pompy z napędem bezpośrednim oferują duże ilości wody pod wysokim ciśnieniem. Ich zakres ciśnienia jest jednak ograniczony do 55.000-60.000 PSI | 3.800-4.100 bar, więc pompy z napędem bezpośrednim są najlepiej wykorzystywane w zastosowaniach, w których wymagana jest moc cięcia bez precyzyjnej dokładności.

WATERJET CUTTING HEADS AND DIAMOND ORIFICES Water-ONLY & Abrasive

GŁOWICE DO CIĘCIA WODNEGO I ORYFERY DIAMENTOWE | TYLKO WODNE I ŚCIERNE

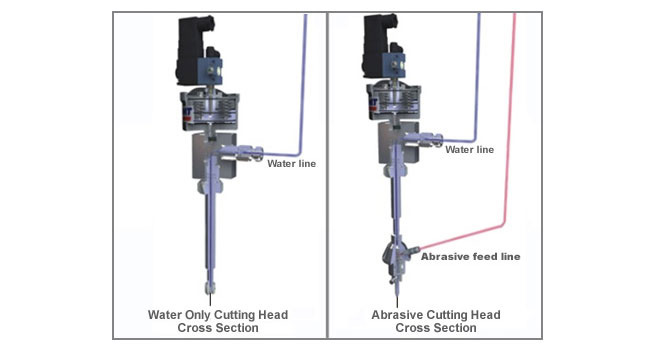
Głowice tnące z czystą wodą

  • Woda jest doprowadzana do głowicy tnącej przez specjalnie zaprojektowane, odporne na ciśnienie elastyczne rurociągi.
  • Głowica tnąca wykorzystująca wyłącznie czystą wodę składa się z pneumatycznie sterowanego zaworu i rurki dyszy z kryzą z kamienia szlachetnego, zwykle wykonaną z szafiru lub diamentu, na wylocie.
  • Strumień tnący opuszcza otwór z prędkością do trzech razy większą od prędkości dźwięku.

Ścierne głowice tnące

  • Specjalna głowica ścierna jest zamontowana na dyszy wodnej, gdzie ścierniwo jest mieszane z wodą pod ciśnieniem.
  • Ruch głowicy tnącej jest zazwyczaj sterowany CNC przez jednostkę tnącą strumieniem wody.
  • Wczesne wykrycie punktów wycieku chroni korpus kryzy, rurę dyszy i nakrętkę dyszy przed uszkodzeniem, wskazując, czy połączenia wymagają dokręcenia lub wymiany uszczelek.
  • Unikalna konstrukcja głowicy tnącej umożliwia wymianę uszczelek w czasie krótszym niż pięć minut i bez użycia narzędzi.
  • Precyzyjna wydajność w połączeniu z łatwą konserwacją głowic tnących KMT Waterjet oferuje bezkonkurencyjną wartość.
  • Prosta konstrukcja umożliwia wymianę otworów w ciągu kilku sekund bez konieczności użycia jakichkolwiek narzędzi.
WATER-ONLY WATERJET SLITTING AND ABRASIVE WATERJET CUTTING APPLICATIONS

CIĘCIE WZDŁUŻNE STRUMIENIEM WODY I CIĘCIE ŚCIERNE STRUMIENIEM WODY

Cięcie strumieniem wody przy użyciu czystej wody

  • Bardzo popularnym zastosowaniem technologii strumienia wody jest cięcie wodą miękkich materiałów, takich jak tworzywa sztuczne, tekstylia, papier, materiały uszczelniające, folie metalowe, sklejka i żywność.
  • Zwykła przefiltrowana woda z kranu jest poddawana ciśnieniu i przepuszczana przez niewielki otwór w kształcie drogocennego diamentu, wytwarzając bardzo silny strumień tnący.
  • Strumień tnący opuszcza otwór z prędkością do trzech razy większą niż prędkość dźwięku.
  • Strumień ten może ciąć materiały z dużą prędkością, zależną od właściwości materiału.

Cięcie ścierne

  • Metody cięcia ściernego są stosowane do twardych materiałów, takich jak metal, szkło, minerały, beton, kompozyty szklane, ceramika, aluminium lub tlenek krzemu.
  • Garnet jest dodawany tam, gdzie czysta woda nie jest w stanie prawidłowo przeciąć materiału.
  • W procesie cięcia ściernego do strumienia wody dodawane są drobne cząstki ścierne.
  • W głowicy tnącej woda, powietrze i ścierniwo są mieszane i wtłaczane przez rurę ogniskującą z dużą prędkością.
  • Powstały w ten sposób wysokoenergetyczny strumień jest zdolny do mikroerodowania, wiercenia i cięcia materiałów o grubości do 18 cali, tytanu i aluminium, a także metali, ceramiki, skał i szkła kuloodpornego.
Logo KMT Waterjet z motywem strumienia wody

Witamy na stronie KMT Waterjet. Aby kontynuować, wybierz język z poniższych opcji.

Formularz kontaktowy

KMT Waterjet posiada biura na całym świecie, aby pomóc Ci w Twoim regionie. Skontaktuj się z nami za pomocą poniższego formularza, a wiadomość zostanie przekazana do lokalnego biura, które może zapewnić najlepsze wsparcie.