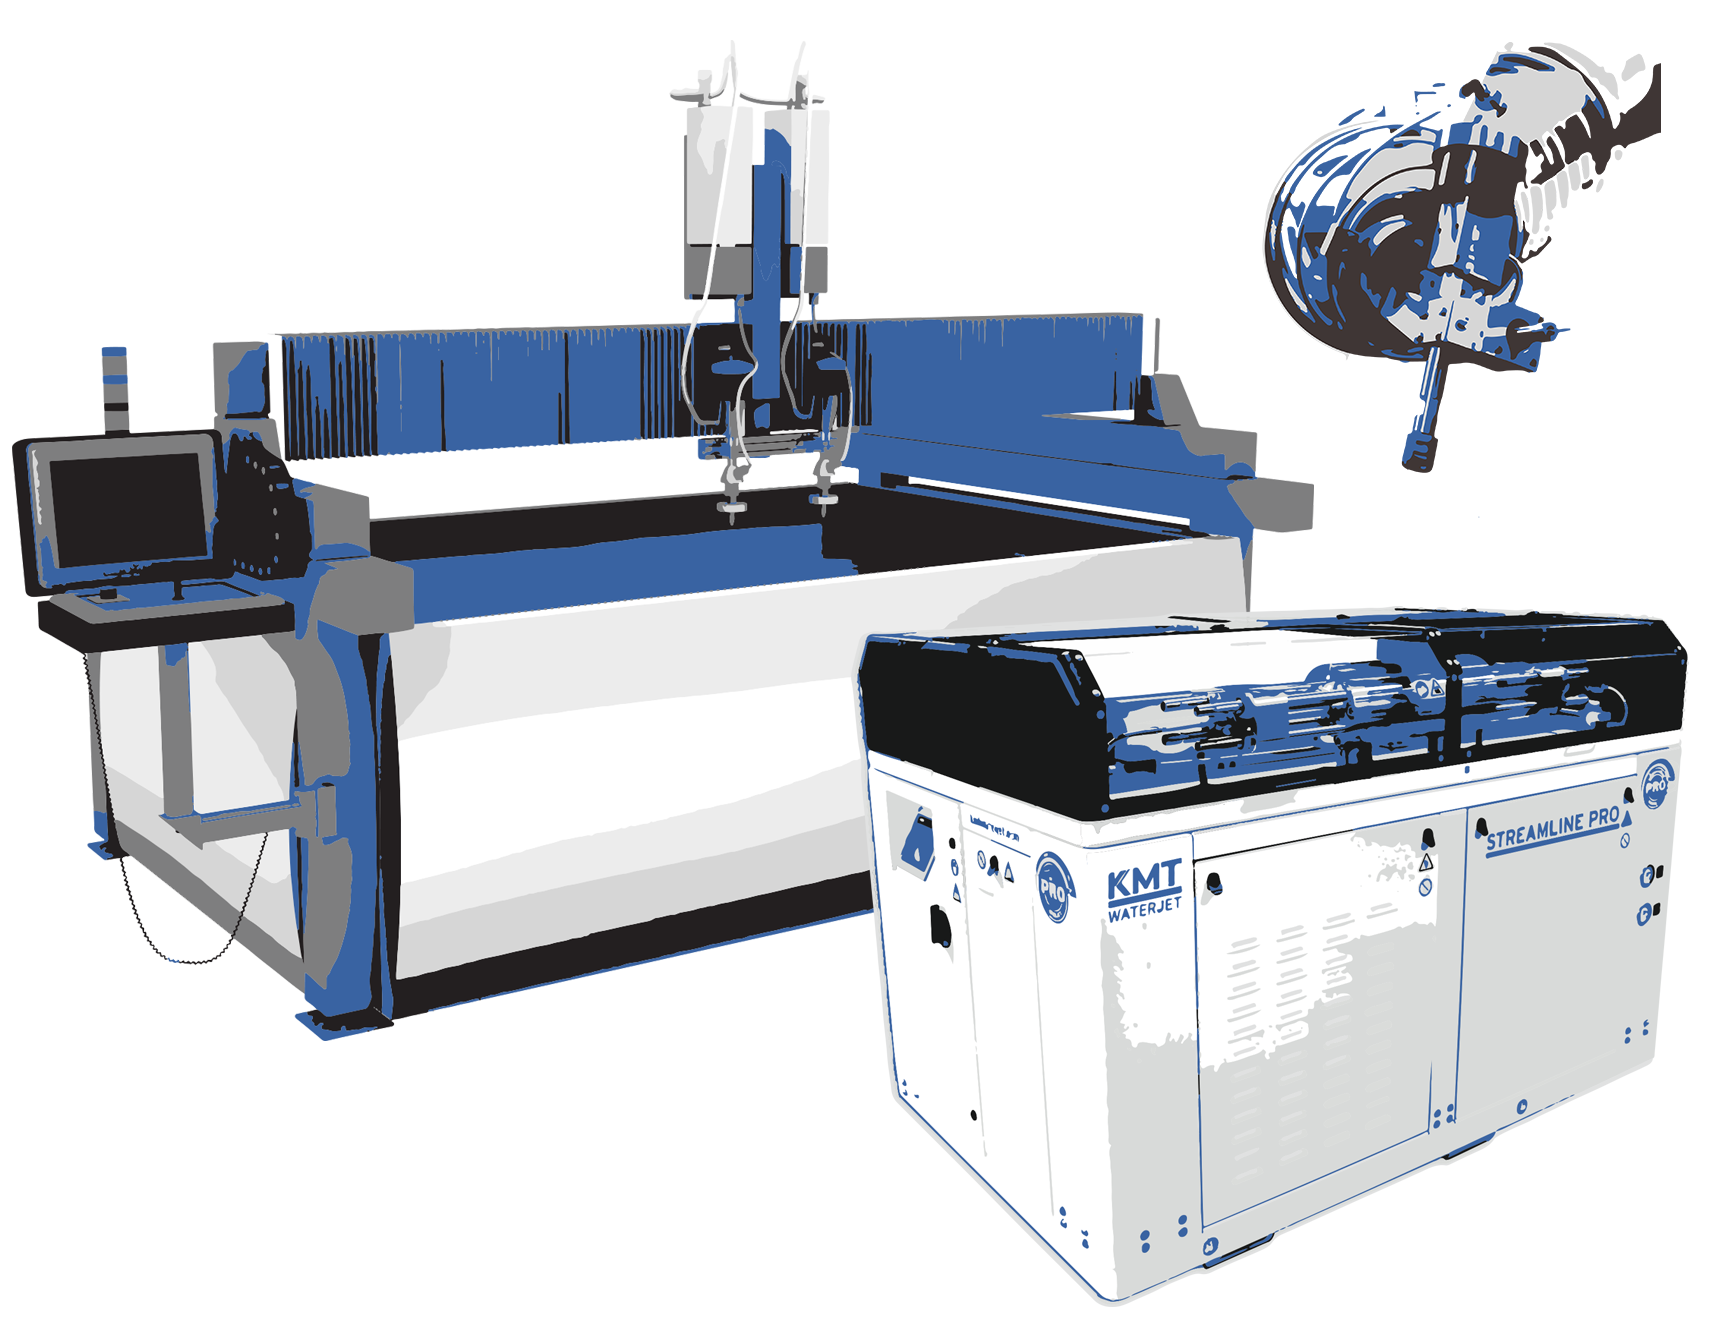
Las máquinas de los socios fabricantes de equipos originales (OEM) de KMT Waterjet cuentan con bombas KMT con presiones que van desde los 6.200 bar hasta los 3.800 bar, y hay instalaciones de estas máquinas en más de 100 países.

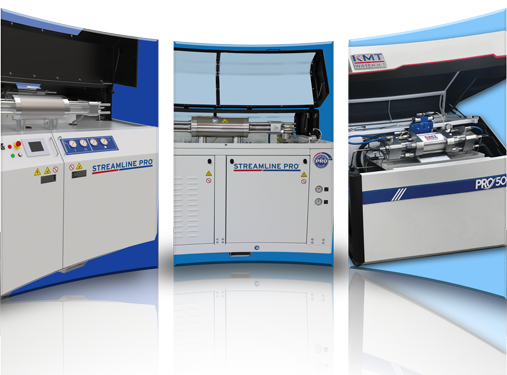
¡Las bombas de chorro de agua KMT Waterjet STREAMLINE PRO de 6.200 bar aumentarán considerablemente la producción al cortar en menos tiempo y utilizar hasta un 50 % menos de abrasivo, lo que te permite conseguir el menor coste por pieza! La bomba PRO está disponible en tres potencias (en caballos de fuerza) para una amplia gama de aplicaciones de corte: 125, 60 y 50 HP

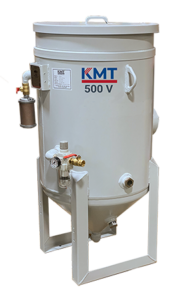
Las tolvas para abrasivos de la serie ADS de KMT Waterjet Systems para máquinas de corte por chorro de agua se pueden rellenar fácilmente durante el proceso de corte… ¡sin necesidad de parar! Estas tolvas están disponibles en dos tamaños: 500 y 2.000 lb.
¡Las bombas KMT Waterjet SL-VI llevan décadas demostrando su rendimiento y se consideran el caballo de batalla del sector! La serie SL-VI de bombas está disponible en: 15, 30, 50, 100 y 200 HP

Nuestra tolva de 500 V controla con precisión que haya suficiente abrasivo durante todo el proceso de corte y lo traslada neumáticamente al dosificador integrado.

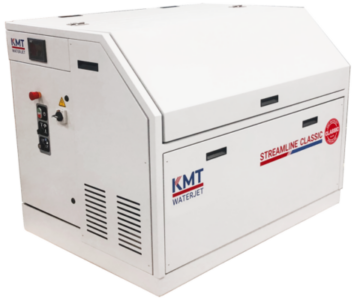
La nueva serie STREAMLINE® CLASSIC incorpora tecnología de carrera larga diseñada para facilitar su uso, garantizar su fiabilidad y ofrecer el máximo tiempo de funcionamiento…¡El clásico KMT con tecnología moderna!

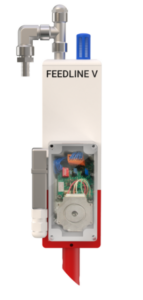
Consumo de abrasivo optimizado para aplicaciones a medida. Controlado mediante un controlador CNC central o un potenciómetro, el FEEDLINE V suministra a la boquilla de corte el caudal óptimo de abrasivo, lo que permite ahorrar material y reducir costes.

La bomba de alta presión Ara™ cumple todos los requisitos esenciales para que un sistema de corte por chorro de agua funcione a la perfección y sin problemas. El diseño del intensificador, de gran fiabilidad, es una de las características clave de la bomba Ara™ y es uno de los diseños de intensificador de KMT más exitosos y fiables, conocido como «HSEC».

El sistema de dosificación de abrasivo de FEEDLINE PRECISION es una opción económica y fiable para suministrar con precisión el abrasivo a la boquilla de corte.

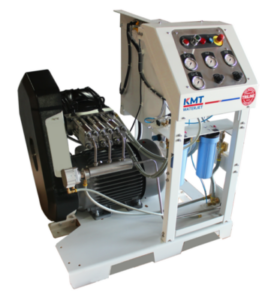
La bombaTRILINE® ofrece una excelente relación calidad-precio y se puede utilizar como unidad independiente para las tareas de corte diarias.

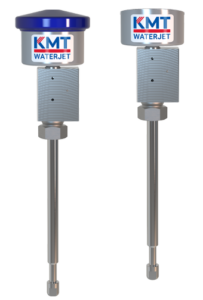
El cabezal de corte de una sola pieza KMT Waterjet IDE® ( Integrated Diamond Eductor) está diseñado para presiones de hasta 4.100 bar y 6.200 bar, y supone un gran avance en cuanto a simplicidad y máximo rendimiento en el ámbito de las boquillas de chorro de agua.

Los componentes autoalineables de los cabezales de corte KMTAUTOLINE® de 4.100 bar y PRO de 6.200 bar garantizan una alineación perfecta y precisa, lo que alarga la vida útil de los tubos de enfoque y las cámaras de mezcla.

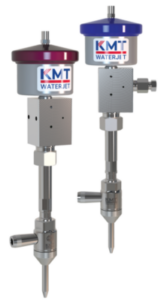
¡RENDIMIENTO DEMOSTRADO BAJO PRESIONES EXTREMAS! Nuestras válvulas neumáticas para agua pura AQUALINE® se han ganado una reputación en todo el sector por ser unas de las cabezas de corte con agua pura más rápidas y fiables en condiciones de trabajo extremas.

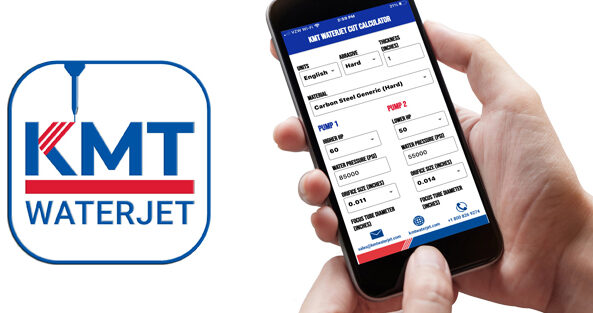
¡Compara el corte a 6.200 bar con el de 4.100 bar y comprueba lo rápido que terminas el trabajo y a un menor coste por pieza! La aplicación KMT Waterjet Cut Calculator 2.0 incluye 25 materiales y ofrece una gama más amplia de espesores de sustrato, potencia, tamaño de orificio y consumos de abrasivo.

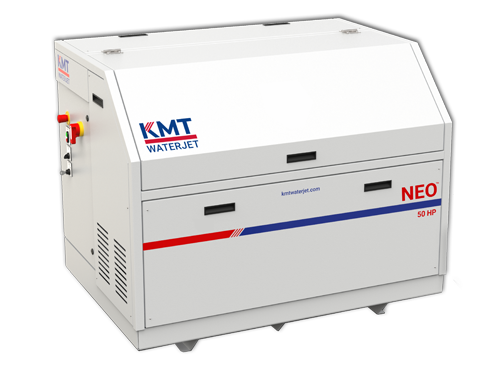
La bomba KMT Waterjet NEO cuenta con más de 50 años de experiencia y ofrece avances tecnológicos sin igual en el corte por chorro de agua.
CENTRO DE AYUDA
Formulario de contacto
KMT Waterjet tiene oficinas en todo el mundo para ayudarte en tu región. Ponte en contacto con nosotros mediante el siguiente formulario, y el mensaje se remitirá a la oficina local que pueda ofrecerte la mejor asistencia.
Desde 1971, los productos KMT Waterjet, fabricados en EE.UU., han sido líderes en el diseño de nuevos productos para obtener la máxima productividad y un mayor rendimiento. Junto con nuestra red mundial de integradores OEM, nos centramos en mejorar el tiempo de actividad y la rentabilidad al menor coste por pieza.
Reconocido como fabricante líder de bombas de chorro de agua en el mundo, KMT Waterjet ofrece la gama más amplia de bombas de chorro de agua de 3.800bar a 6.200bar.
Empresas de diversos sectores han venido utilizando los productos de corte por ch orro de agua de KMT con gran eficacia desde que fue pionera en la primera instalación de chorro de agua en 1971.
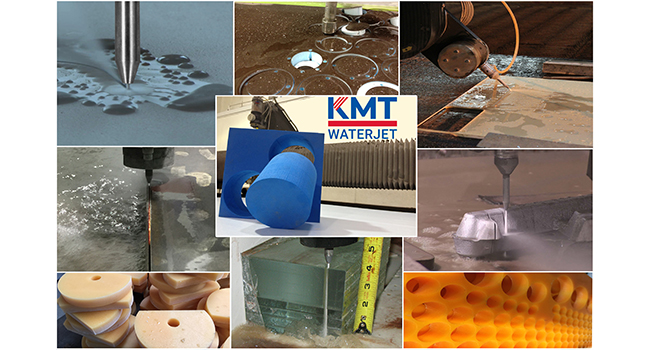
Gracias a su flexibilidad y fiabilidad, sin zona afectada por el calor ni acabado secundario, la tecnología de chorro de agua es adecuada tanto para grandes producciones anidadas como para pequeñas series y aplicaciones especializadas complejas. Cada día, empresas innovadoras descubren nuevas aplicaciones para el corte por chorro de agua, ampliando sus capacidades de producción y aumentando su eficacia y sus beneficios.
Durante las dos décadas iniciales del corte por chorro de agua, eran típicos los incrementos relativamente pequeños en las presiones de las bombas, de hasta 4.100 bar; durante la última década, las presiones de las bombas saltaron a presiones de 4.200 bar.
Las máquinas de chorro de agua abrasivo modernas utilizan una bomba intensificadora o una bomba de accionamiento directo para generar las altas presiones necesarias para crear un chorro de corte de alta velocidad.
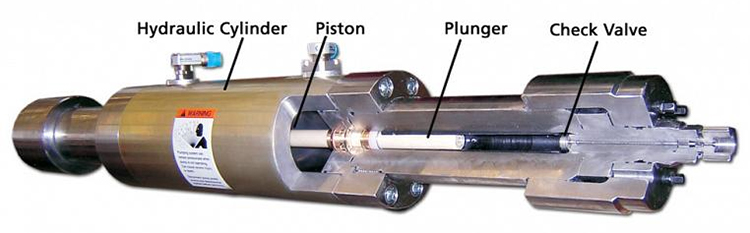
Bombas intensificadoras (ver Figura 1) utilizan la hidráulica y lo que se conoce como principio de intensificación, como se muestra en la figura 2.
Este principio es similar al que se observa en una prensa hidráulica, donde la presión multiplicada por el área, o P × A, es una constante.
El aceite bombeado al cilindro hidráulico a baja presión empuja contra el pistón, que tiene un émbolo conectado a él.
El área del pistón es de 20 a 30 veces el área del extremo del émbolo.
De modo que la menor presión sobre el área mayor del pistón se convierte en una presión mayor sobre el área menor del émbolo.
Esto genera presiones de agua que oscilan entre 60 KSI y 90 KSI al salir por el extremo de la válvula de retención del cilindro.
Las bombas intensificadoras también se denominan bombas de presión constante, por su capacidad de mantener la presión ordenada independientemente del estado en que se encuentre la bomba, ya sea de carrera o de ralentí.
El estado de ralentí suele deberse a que la válvula cierra el flujo cuando el cabezal pasa entre cortes o llega al final de un corte.
Las bombas de accionamiento directo utilizan un cigüeñal para mover émbolos que presurizan el agua hasta 60 KSI, de forma muy similar al funcionamiento de las hidrolimpiadoras. Las bombas de accionamiento directo, también llamadas bombas de caudal constante, requieren un control cuidadoso durante el ralentí para evitar la sobrepresurización del sistema.
Figura 1: Las bombas intensificadoras también se denominan bombas de presión constante por su capacidad de mantener la presión ordenada independientemente del estado en que se encuentre la bomba.
Figura 2: El principio de intensificación puede describirse mediante la siguiente ecuación: Presión de aceite (baja) × Área del émbolo (grande) = Presión de agua (alta) × Área del émbolo (pequeña).
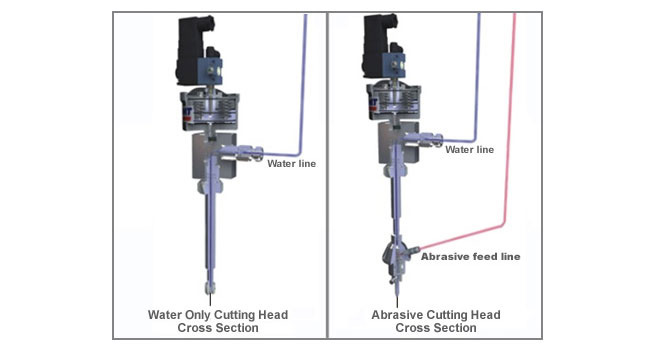
El corte por chorro de agua abrasivo se basa en el principio de utilizar agua a alta presión generada por la bomba para crear un chorro de alta velocidad a través de un orificio de joyería. El orificio de joyería es el punto donde el agua a alta presión se convierte en agua a alta velocidad. Este chorro de agua crea un vacío en una cámara de mezcla donde las partículas abrasivas se incorporan al chorro de alta velocidad. Mediante la transferencia de impulso, las partículas abrasivas aceleran hasta alcanzar velocidades cercanas a las del chorro de agua y se vuelven a concentrar en un chorro de corte cohesivo a través de un tubo de focalización situado junto a la cámara de mezcla (mira la figura 3 en la siguiente pestaña).
Esta mezcla de agua y abrasivo que sale del tubo mezclador es el chorro de corte visible. En los metales, las partículas abrasivas son las responsables de la capacidad de corte del chorro, que se produce por erosión. En materiales más blandos, el agua a alta presión contribuye a la acción de corte.
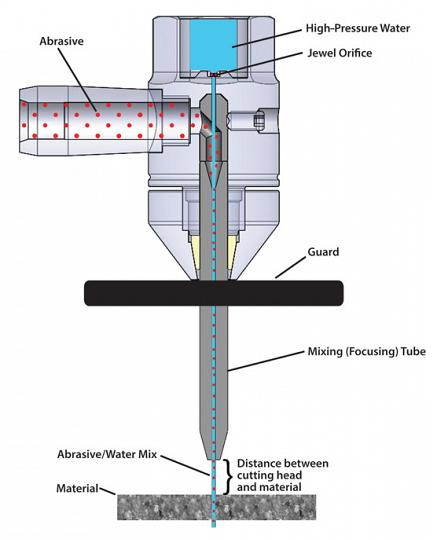
El orificio, la cámara de mezcla y el tubo mezclador constituyen lo que comúnmente se denomina cabezal de corte (ver Figura 3).
El diseño del cabezal de corte es fundamental.
Un cabezal desgastado o con un diseño ineficiente puede reducir la velocidad de corte máxima posible entre un 10% y un 20%.
Un cabezal de corte que dispara constantemente un chorro desde el orificio hasta la mitad del tubo de enfoque (lo que se denomina alineación), junto con un diseño eficiente de la cámara de mezcla, garantiza un buen rendimiento de corte.
La alineación también evita que el tubo de enfoque se desgaste prematuramente y garantiza que no se desperdicie energía al desviarse el chorro de la pared interior del tubo de enfoque.
Para equilibrar el rendimiento del cabezal con la vida útil, se suele recomendar que el diámetro interior del tubo de enfoque sea tres veces el diámetro del orificio de la joya. Por ejemplo, un orificio de 0,010 pulgadas se acoplaría a un tubo mezclador de 0,030 pulgadas de diámetro interior. (Nota: Los términos tubo de mezcla y tubo de enfoque se utilizan indistintamente en la industria del chorro de agua).
Figura 3: En un cabezal de corte por chorro de agua típico, las partículas abrasivas se aceleran a velocidades próximas a la del chorro de agua y se reenfocan en un chorro de corte cohesivo a través de un tubo de enfoque.
¿Una mayor presión se traduce en velocidades de corte más rápidas, menor coste por pieza y, en consecuencia, mayor productividad? Para responder a esta pregunta, primero tenemos que definir algunos términos, entre ellos la potencia disponible del chorro. Tal como la definen los fabricantes de chorros de agua, la potencia puede representarse en la siguiente ecuación, donde K es una constante, P es la presión y A es el área de la sección transversal del orificio:
Potencia = K × P15 × A
De la ecuación se deduce claramente que, para una potencia constante, una presión mayor utiliza un tamaño de orificio menor, y un tamaño de orificio mayor sólo soportará una presión menor. Por ejemplo, una bomba de 50 CV que funcione a 4.100 bar tendrá un tamaño de orificio máximo de 0,014 pulg. con un caudal mayor; si utiliza la misma potencia a 6.200 bar, tendrá un tamaño de orificio máximo de 0,010 pulg. con un caudal menor.
Si ambos chorros tienen la misma potencia, ¿cómo influye el mayor potencial de velocidad de corte? La respuesta la encontramos simplificando aún más la ecuación: dividiendo la potencia entre el área de la sección transversal del chorro (A) para obtener la densidad de potencia (Pd). Como antes, K es una constante y P es la presión.
Pd = K × P15
La potencia de la ecuación anterior depende de la presión y del volumen, pero la densidad de potencia sólo depende de la presión que genera la bomba y, por extensión, de la velocidad del chorro.
Recordemos la física de una operación de chorro de agua abrasivo. Las partículas abrasivas son aceleradas por el chorro de agua a alta velocidad; cuanto mayor sea la velocidad del chorro, más rápido saldrán las partículas abrasivas del tubo mezclador y mayor será la densidad de potencia.
Esta mayor densidad de potencia del chorro de 90 KSI permite velocidades de corte más rápidas. Dicho de otro modo, una mayor presión conduce a un chorro de agua de mayor velocidad, partículas abrasivas más rápidas y, en definitiva, un corte más rápido.
El abrasivo influye mucho en la eficiencia operativa de un sistema de chorro de agua abrasivo y supone una parte importante del coste operativo. En las aplicaciones habituales se usa granate como abrasivo, que puede ser aluvial (suelto, como el de las playas) o extraído de minas, y es químicamente inerte. 
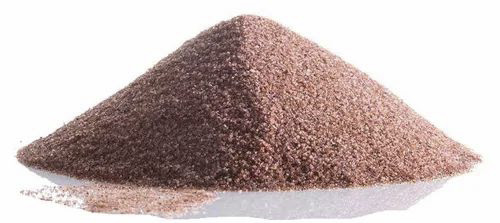
Los abrasivos se miden en tamaños de malla, que hacen referencia al tamaño de las mallas de procesamiento; cuanto mayor es el número de malla, más finos son los abrasivos. Por ejemplo, la malla 220 tiene partículas más finas que la malla 80. Para cortar materiales frágiles como el cristal, puede que necesites abrasivos más blandos, como la olivina, para evitar que se astillen o se agrieten; por eso es importante elegir el abrasivo adecuado para cada aplicación.
Cada número de malla tiene un rango (o distribución) de tamaños de partícula, y hay que tener cuidado al elegir un tubo de enfoque para evitar la obstrucción por partículas abrasivas demasiado grandes. Como norma general, el diámetro interior del tubo de enfoque debe ser tres veces el tamaño de la partícula abrasiva más grande de la distribución.
Un chorro de agua a una presión determinada tiene un número finito de partículas abrasivas que se le pueden añadir antes de que las partículas empiecen a estorbarse entre sí. Demasiado abrasivo reduce la eficiencia de la transferencia de impulso y ralentiza la velocidad de corte. A este límite se le suele llamar «relación de carga máxima » o «velocidad máxima de alimentación de abrasivo ». Cuanto mayor sea el tamaño del orificio y el caudal que pasa por él, mayor será la velocidad de alimentación de abrasivo necesaria para alcanzar la potencia de corte máxima del chorro. Esto también influye en el coste total por pieza. Cuanto más abrasivo se utilice en el proceso, mayor será el coste por pieza.
Volviendo al ejemplo de los 50 HP con el caudal más bajo del orificio de 0,010 pulgadas a 90 KSI, cuando el chorro está en su relación de carga máxima, tiene la máxima potencia de corte. Con la misma potencia a una presión de 60 KSI, el chorro del orificio de 0,014 pulgadas todavía no alcanza su relación de carga máxima debido al mayor caudal. A 60 KSI, el proceso necesita más abrasivo para alcanzar su máximo y, por lo tanto, se consume más abrasivo en total, lo que afecta al coste de la operación y al coste por pieza.
En resumen, una mayor presión conlleva una menor necesidad de abrasivo para alcanzar la máxima potencia de corte, lo que conlleva un menor uso de abrasivo y un menor coste por pieza.
Un aspecto importante en cualquier conversación sobre el corte por chorro de agua
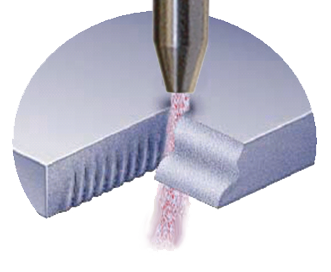
es la influencia del ancho de la ranura. ¿Qué es el ancho de la ranura? En pocas palabras, es la anchura del material que se elimina durante el proceso de corte. Cuanto más grande sea el orificio, más ancha será la ranura.
Sobre todo cuando se corta material caro, el corte por chorro de agua con una ranura ancha no ofrece realmente ninguna ventaja. La alta densidad de potencia, el orificio pequeño y la ranura estrecha de un sistema de 90 KSI ayudan a controlar el chorro de agua abrasivo en radios y esquinas cerrados. Se pueden hacer ajustes en los sistemas de chorro de agua de menor KSI con orificios más grandes, como reducir la relación entre el diámetro del tubo de enfoque y el del orificio para acercarla a 2,0; es decir, un chorro de 0,014 pulgadas usaría un tubo de enfoque de 0,030 pulgadas. Sin embargo, esto puede acortar la vida útil del tubo de enfoque, ya que más partículas abrasivas entran en contacto con las paredes del tubo durante la función de reenfoque.
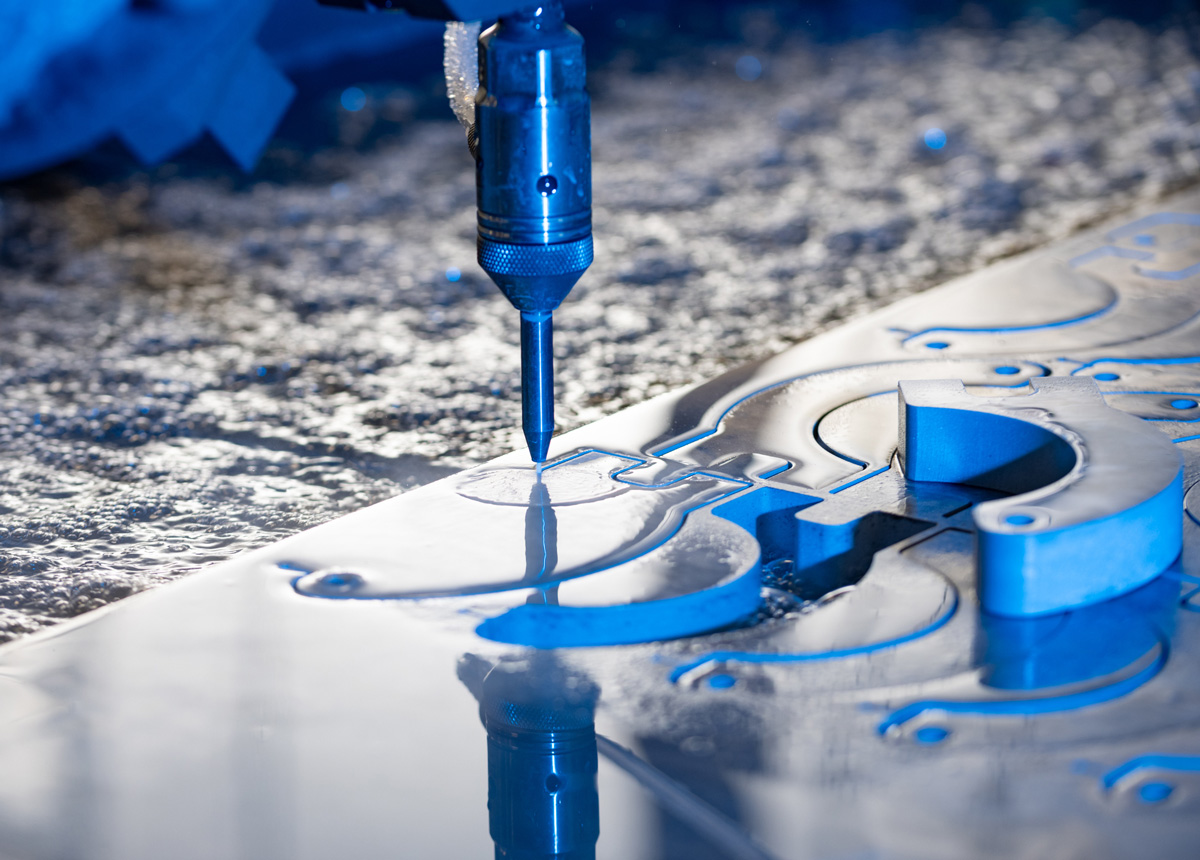
Las presiones más elevadas influyen en la capacidad de un chorro de agua abrasivo para cortar más rápido, pero a menudo se plantea esta pregunta: ¿Las presiones más altas acortarán los ciclos de mantenimiento y reducirán la vida útil de los componentes, aumentando el coste por pieza?
Sí, si utilizas una bomba diseñada para 4.100 bar a 6.200 bar.
Una nueva generación de bombas de chorro de agua de 6.200 bar está diseñada para funcionar a estas presiones ultraaltas.
La vida media de los componentes de las bombas actuales de 90 KSI es comparable a la de los componentes de las bombas de 60 KSI, lo que da lugar a ciclos de mantenimiento similares, y los fabricantes de bombas de chorro de agua ofrecen contratos de mantenimiento.
Aunque, como ocurre con muchas tecnologías nuevas, algunas bombas de chorro de agua de 90 KSI tienen limitaciones en cuanto al uso de proveedores internos o externos para determinadas tareas de mantenimiento.
Dicho esto, la tecnología de las bombas de chorro de agua sigue avanzando, y la presión aumenta.
La decisión no depende tanto de la presión a la que debe funcionar la bomba, 60 KSI o 90 KSI, sino más bien de cómo hacer funcionar la bomba de 90 KSI en sintonía con los requisitos de productividad del taller.
Hay cuatro factores críticos que diferencian el corte por chorro de agua de otros métodos de corte:
– Versatilidad y flexibilidad
– Corte de alta precisión sin desperdicios y que elimina la mayoría de las segundas operaciones de acabado
– Capacidad para cortar casi todo tipo de materiales y espesores: desde láminas finas hasta espesores de 12″| 305 mm
– El corte por chorro de agua se combina con otros métodos de procesamiento: láser, sierras, corte por plasma y punzonado
– Alta Precisión de Repetición | Corte Cercano a la Red
– Respetuoso con el medio ambiente
– Anchura de corte pequeña (Kerf)
– Mejor aprovechamiento del material
– Corta Materiales Multicapa
– Altas velocidades para la mayoría de los materiales
– Fácilmente adaptable a la automatización
– Sistemas de contorneado
– Programación sencilla con sistemas CAD/CAM estándar
– Capacidad de corte en varios ejes
– Permite la creación rápida de prototipos
– Requiere una Fijación Mínima
– Fuerzas tangenciales bajas sobre el material
– Zona no afectada por el calor
– Sin impacto de estrés
– Sin aplastamiento del material
– Sin afilado de herramientas
– No desprende polvo, humos ni gases
Un motor eléctrico acciona una bomba intensificadora que presuriza el circuito de aceite del intensificador, donde la presión aumenta 20 veces y se introduce en el sistema.
TECNOLOGÍA DE BOMBAS DE ALTA PRESIÓN
La bomba de chorro de agua presuriza el agua a miles de libras por pulgada cuadrada. Impulsa el agua presurizada a través del cabezal de corte para emitirla a altas velocidades.
Con un papel tan importante que desempeñar, la bomba debe ser capaz de satisfacer elevadas exigencias de uso y requisitos de precisión.
Las opciones incluyen dos variantes de bombas para presurizar el agua para el corte: Intensificadora y de Accionamiento Directo.
Las bombas intens ificadoras funcionan con un motor eléctrico que acciona una bomba hidráulica que presuriza el circuito de fluido del intensificador.
A continuación, la presión se multiplica por veinte y se transfiere al sistema de agua a alta presión para suministrar una presión constante de hasta 6.200 bar.
Las bombas intensificadoras son esenciales para el corte de precisión en industrias como la aeroespacial, automovilística y de dispositivos médicos. También son vitales para el intrincado trabajo de incrustación de azulejos y piedra.
Las bombas de accionamiento directo ofrecen grandes volúmenes de agua a alta presión. Sus rangos de presión, sin embargo, están limitados a 3.800-4.100 bar, por lo que las bombas de accionamiento directo se utilizan mejor en aplicaciones en las que se requiere potencia de corte sin precisión exacta.
Cabezales de corte de agua pura
Cabezales de corte abrasivos
Corte por chorro de agua con agua pura
Corte abrasivo
Bienvenido a KMT Waterjet. Para continuar, selecciona un idioma de las opciones siguientes.
CENTRO DE AYUDA
Formulario de contacto
KMT Waterjet tiene oficinas en todo el mundo para ayudarte en tu región. Ponte en contacto con nosotros mediante el siguiente formulario, y el mensaje se remitirá a la oficina local que pueda ofrecerte la mejor asistencia.