联系表格

KMT Waterjet 在全球设有办事处,可在您所在的地区为您提供帮助。请使用以下表格联系我们,我们将把信息转发给能提供最佳支持的当地办事处。

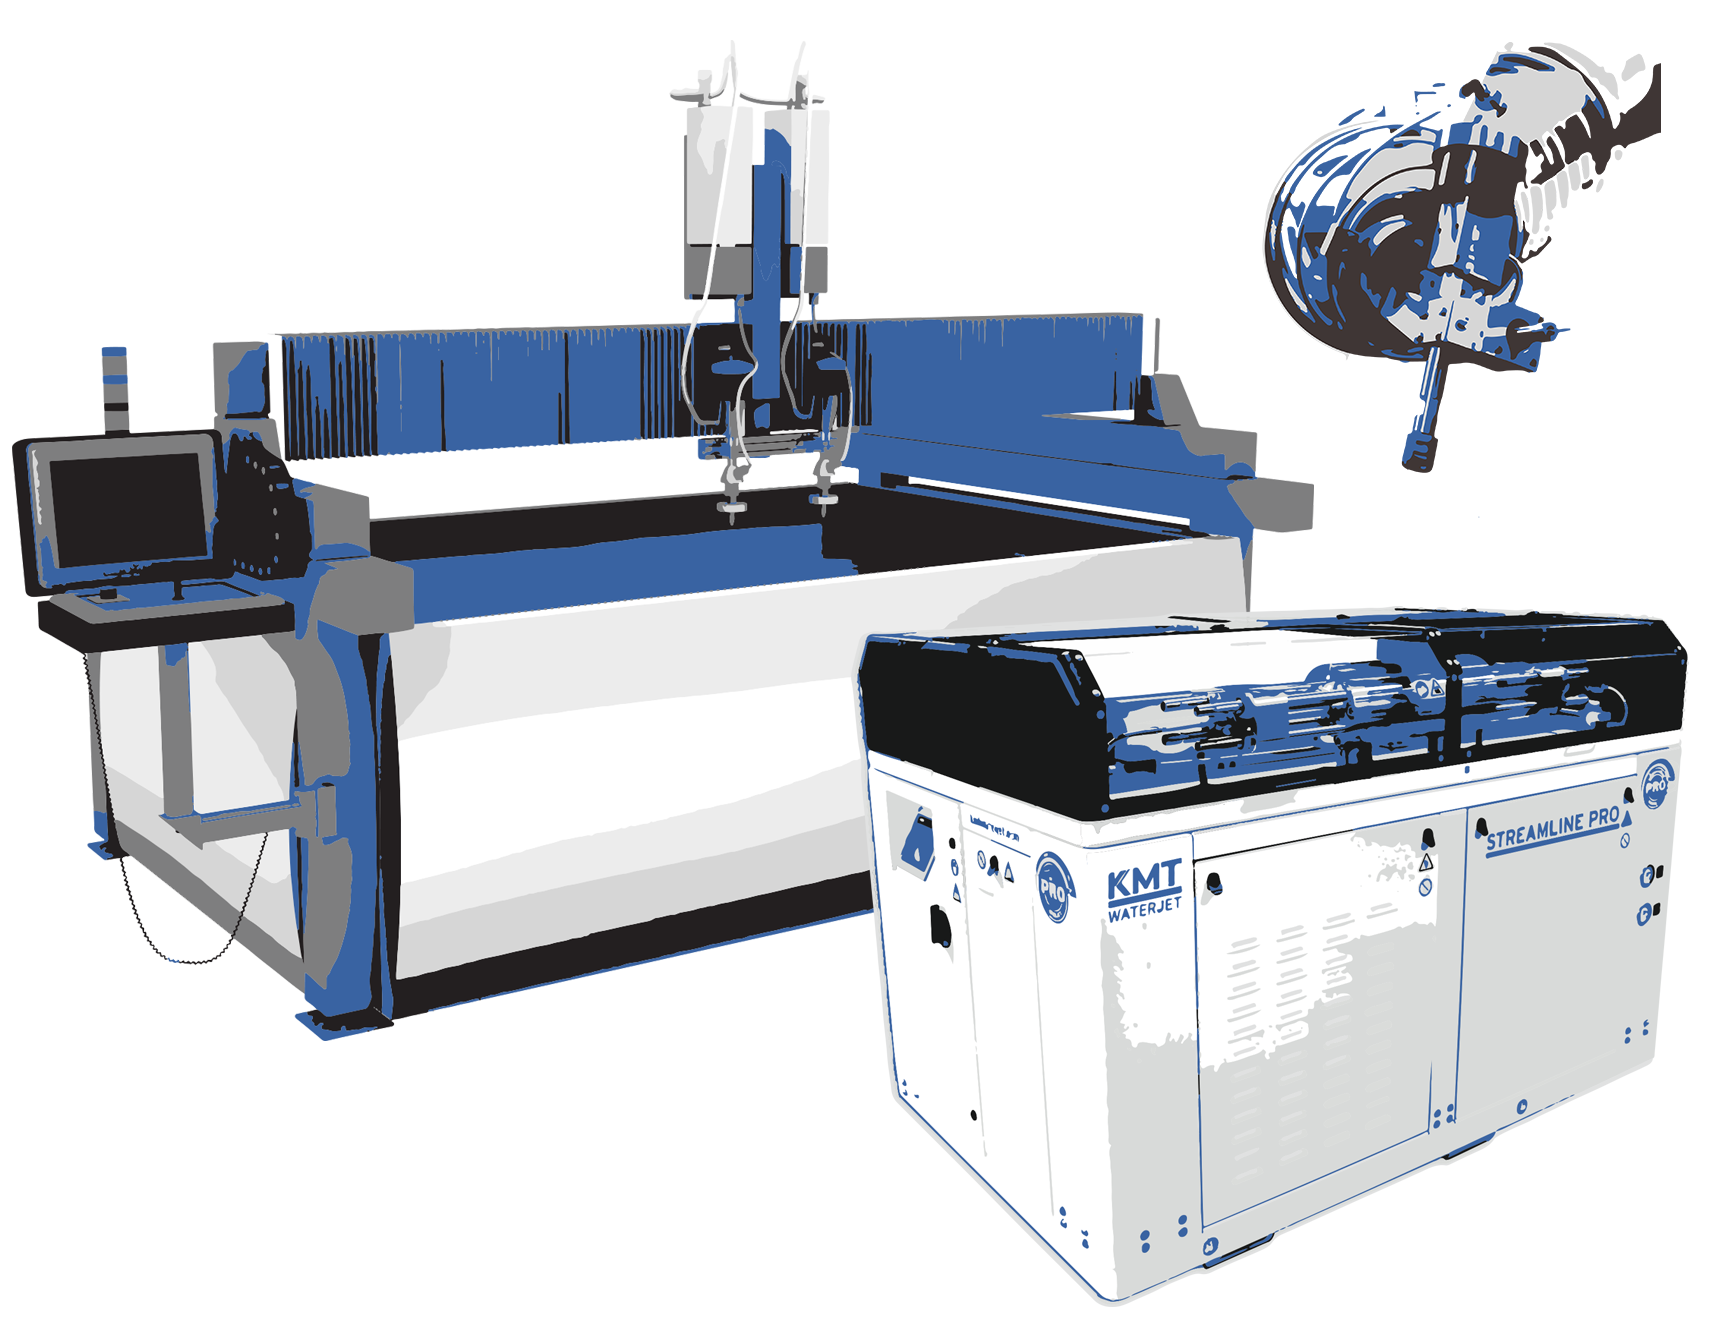
KMT Waterjet产品-用途最广的切割技术

自 1971 年以来,在美国制造的 KMT 水刀产品一直是设计新产品以实现最高生产率和扩展性能的领导者。我们与 OEM 集成商的全球网络一起,致力于以最低的单件成本提高正常运行时间和盈利能力。

KMT 喷水器产品-用途最广的机床工具

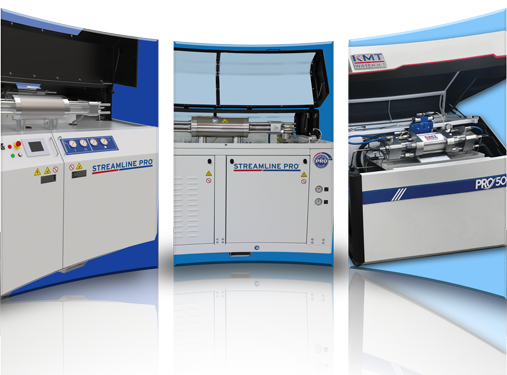
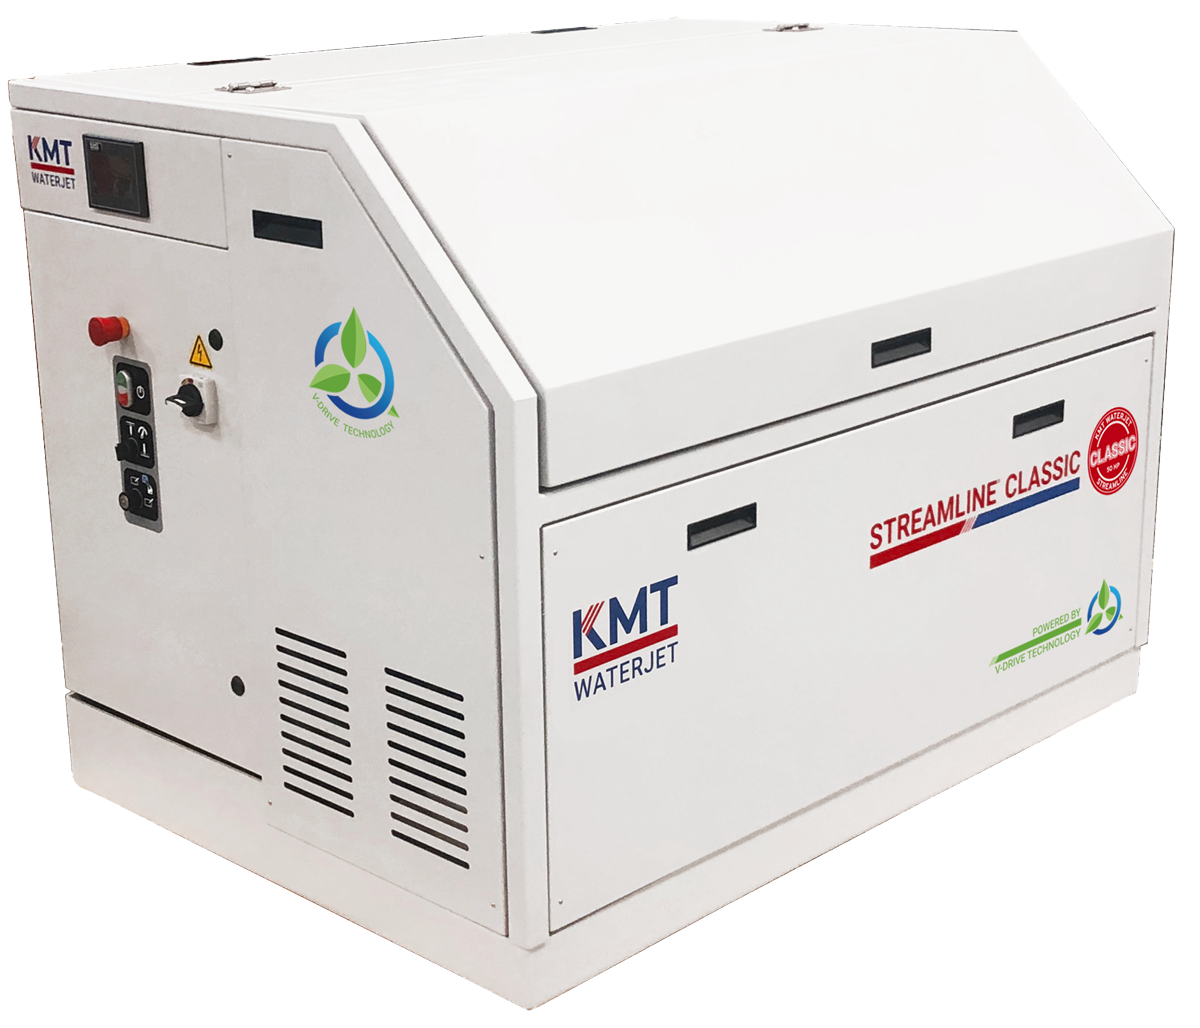
KMT Waterjet被公认为世界领先的水刀泵制造商,提供从90,000psi到 55,000psi 范围最广的水刀泵。

自 1971 年率先安装第一台水刀以来,各行各业的公司一直在使用 KMT 水刀切割产品,并取得了巨大成效。

由于其灵活性和可靠性、无热影响区、无二次加工,水刀技术既适用于大型套料生产,也适用于小批量生产和复杂的专业应用。每天都有创新型企业发现水刀切割的新应用,扩大生产能力,提高效率和利润。

在水刀切割技术发展的最初二十年里,泵压通常仅以相对较小的幅度逐步提高,最高可达4.100 bar;而在过去十年间,泵压已跃升至6.200 bar。

现代加砂水刀设备使用增压泵或直接驱动泵产生高速切割流所需的高压。

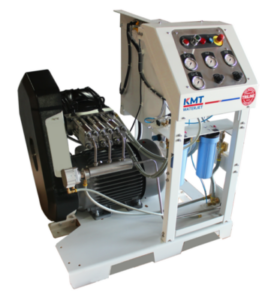
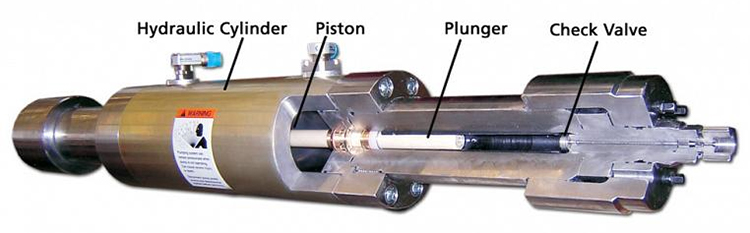
增压泵(见图1)利用液压技术以及所谓的增压原理,如图 图2所示。该原理与液压机中的现象相似,即压力乘以面积(P × A)是一个常数。

以低压泵入液压缸的油推动活塞,活塞上连接着一个柱塞。活塞的面积是柱塞末端面积的 20 到 30 倍。因此,活塞较大面积上的较低压力会转化为柱塞较小面积上的较高压力。这样,从气缸单向阀一端流出的水压从 60 KSI 到 90 KSI 不等。

增压泵也被称为恒压泵,因为它能够保持设定压力,而与泵所处的状态(无论是工作状态还是空转状态)无关。空转状态通常是由于当刀头在切削之间移动或到达切削末端时,阀门关闭了流量所致。

直驱泵使用曲轴移动柱塞,将水加压至 60 KSI,这与高压清洗机的工作原理非常相似。直接驱动泵也称为恒流泵,在空转时需要小心控制,以防止系统压力过大。

KMT Waterjet切割增压器零部件

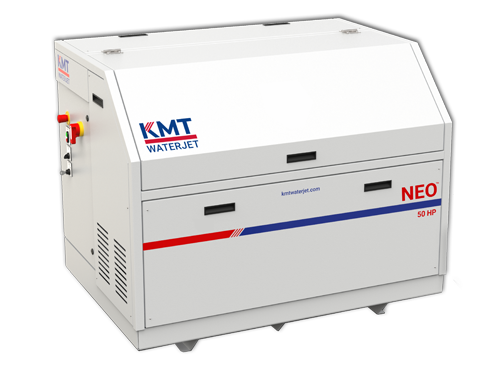
图 1:增压泵也被称为恒压泵,因为它们能够保持指令压力,不受泵所处状态的影响。

图 2: 增压原理可用以下公式描述:油压(低)×活塞面积(大)=水压(高)×柱塞面积(小)。

磨料水射流切割的原理是利用泵产生的高压水,使其通过宝石喷嘴形成高速水流。宝石喷嘴正是高压水转变为高速水的关键点。 该水射流在混合腔内产生真空,将磨料颗粒卷入高速水流中。通过动量传递,磨料颗粒加速至接近水流的速度,并通过紧邻混合腔的聚束管重新聚束成具有凝聚力的切割射流(参见下一标签页中的图3)。

从混合管中喷出的这种水与磨料混合物,就是肉眼可见的切割射流。在金属材料中,磨料颗粒是射流切割能力的主要来源,其切割作用是通过侵蚀作用实现的。而在较软的材料中,高压水流也对切割作用起着重要作用。
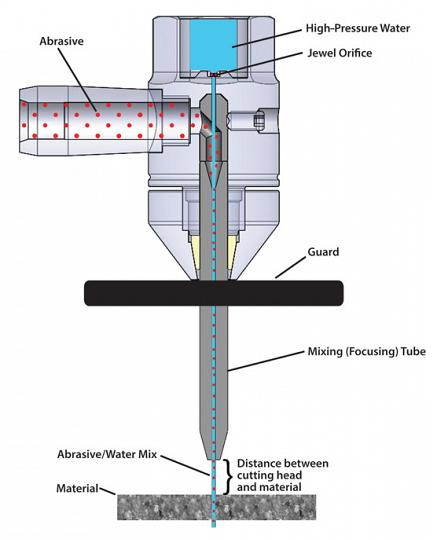
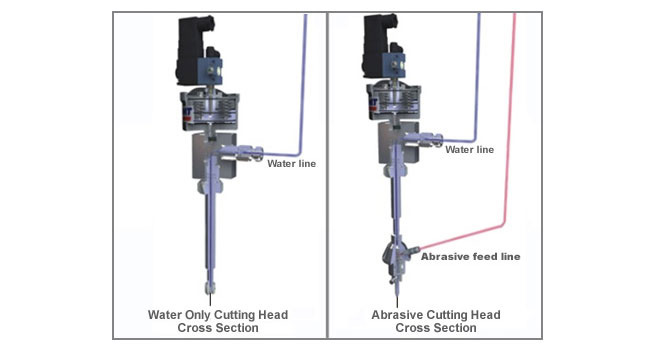
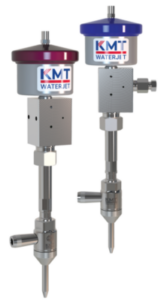
孔口、混合室和混合管共同构成了通常所说的切割头(见图 3)。
切割头的设计至关重要。
磨损的切割头或低效的切割头设计会将最大切割速度降低 10% 到 20%。

切割头从聚焦管中间的孔口持续喷射出射流(称为对准),再加上高效的混合室设计,可确保良好的切割性能。
对准还能防止聚焦管过早磨损,并确保能量不会因射流偏离聚焦管内壁而浪费。

为了平衡云台的性能和使用寿命,通常建议聚焦管的内径为宝石孔直径的三倍。例如,0.010 英寸的宝石孔应与内径为 0.030 英寸的混合管连接。(注:在水刀行业中,混合管和聚焦管这两个术语可以互换使用)。

图 3: 在典型的水刀切割头中,磨料颗粒加速到接近水流的速度,并通过聚焦管重新聚焦为凝聚切割流。

更高的压力是否意味着更快的切割速度、更低的单个零件成本以及更高的生产率?要回答这个问题,我们首先需要定义一些术语,包括水刀的可用功率。根据水刀制造商的定义,功率可以用以下公式表示,其中 K 是常数,P 是压力,A 是孔口的横截面积:

功率 = K ×P15× A

从等式中可以看出,对于恒定功率,压力越高,孔径越小,而孔径越大,压力越低。例如,50 马力的泵在 6.200 bar 压力下运行时,最大孔径为 0.014 英寸,流量较大;在 90000 bar 压力下使用相同马力时,最大孔径为 0.010 英寸,流量较小。

如果两个喷射流的功率相同,那么切割速度提高的潜力应如何考虑?通过进一步简化该方程,将功率除以喷射流的横截面积(A),即可得到功率密度(Pd),从而得到答案。与之前一样,K 是一个常数,P 代表压力。

Pd = K ×P15

前面公式中的功率取决于压力和体积,但功率密度只取决于泵产生的压力,进而取决于射流速度。

回顾一下加砂水刀运行的物理原理。加砂颗粒被高速水流加速;射流速度越高,加砂颗粒离开混合管的速度越快,功率密度越大。

90-KSI 射流功率密度的增加使切割速度更快。换句话说,压力越高,水流速度越快,磨料颗粒的速度越快,最终切割速度也就越快。

磨料对磨料水刀的运行效率有着显著影响,也是运营成本的主要组成部分。典型应用中通常使用石榴石作为磨料,其来源可为冲积矿(如海滩上的松散矿石)或开采所得,且化学性质惰性。
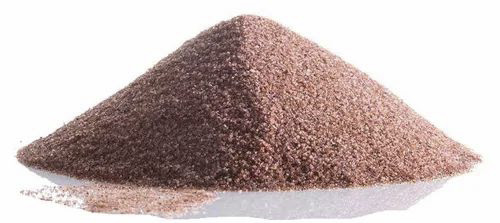
磨料的粒度以“目数”为单位,该单位源自加工筛网的孔径大小,目数越大,磨料颗粒越细。例如,220目比80目颗粒更细。 切割玻璃等脆性材料时,可能需要使用橄榄石等较软的磨料,以防止材料崩边和开裂,因此根据具体应用选择合适的磨料非常重要。

每个目数的颗粒大小都有一个范围(或分布),因此在选择聚焦管时必须小心谨慎,以防过大的磨料颗粒堵塞。一般来说,聚焦管的内径应是分布中最大磨料颗粒大小的三倍。

在给定压力下,水射流中可添加的磨料颗粒数量是有限的,超过这一数量,颗粒之间就会相互阻碍。磨料过多会降低动量传递效率,并降低切割速度。这一极限通常被称为峰值负载比或 最大磨料进给率。 喷嘴尺寸越大、通过喷嘴的流量越大,要达到水射流的最大切割功率所需的磨料进给率就越高。这也影响着单件产品的总体成本。工艺中使用的磨料越多,单件产品的成本就越高。

回到50马力的例子,当喷嘴孔径为0.010英寸、压力为90 KSI时,由于流量较低,当射流处于峰值负荷比时,其切削能力达到最大。 在 60 KSI 压力下,对于相同的马力,由于流量较高,来自 0.014 英寸孔口的射流仍未达到其峰值负荷比。 在 60 KSI 压力下,该工艺需要额外的磨料才能达到峰值,因此总磨料用量会增加,这会影响操作成本和单件成本。

总之,压力越高,达到最大切割功率所需的磨料就越少,从而减少了磨料的使用,降低了每个零件的成本。

在讨论 水刀切割时,切缝宽度是一个重要方面。什么是切缝宽度?简单来说,就是切割过程中被切除的材料宽度。喷嘴孔径越大,切缝就越宽。
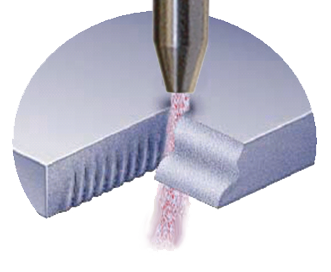
特别是在切割昂贵材料时,水刀切割宽切缝确实没有任何优势。90-KSI系统的高功率密度、小喷嘴孔径和窄切缝,有助于在小半径和拐角处控制磨料水刀。 对于采用较大喷嘴的低KSI水刀系统,可以进行调整,例如将聚焦管直径与喷嘴直径之比降低至接近2.0——也就是说,0.014英寸的水射流应使用0.030英寸的聚焦管。 然而,这可能会缩短聚焦管的使用寿命,因为在重新聚焦过程中,会有更多的磨料颗粒与管壁接触。
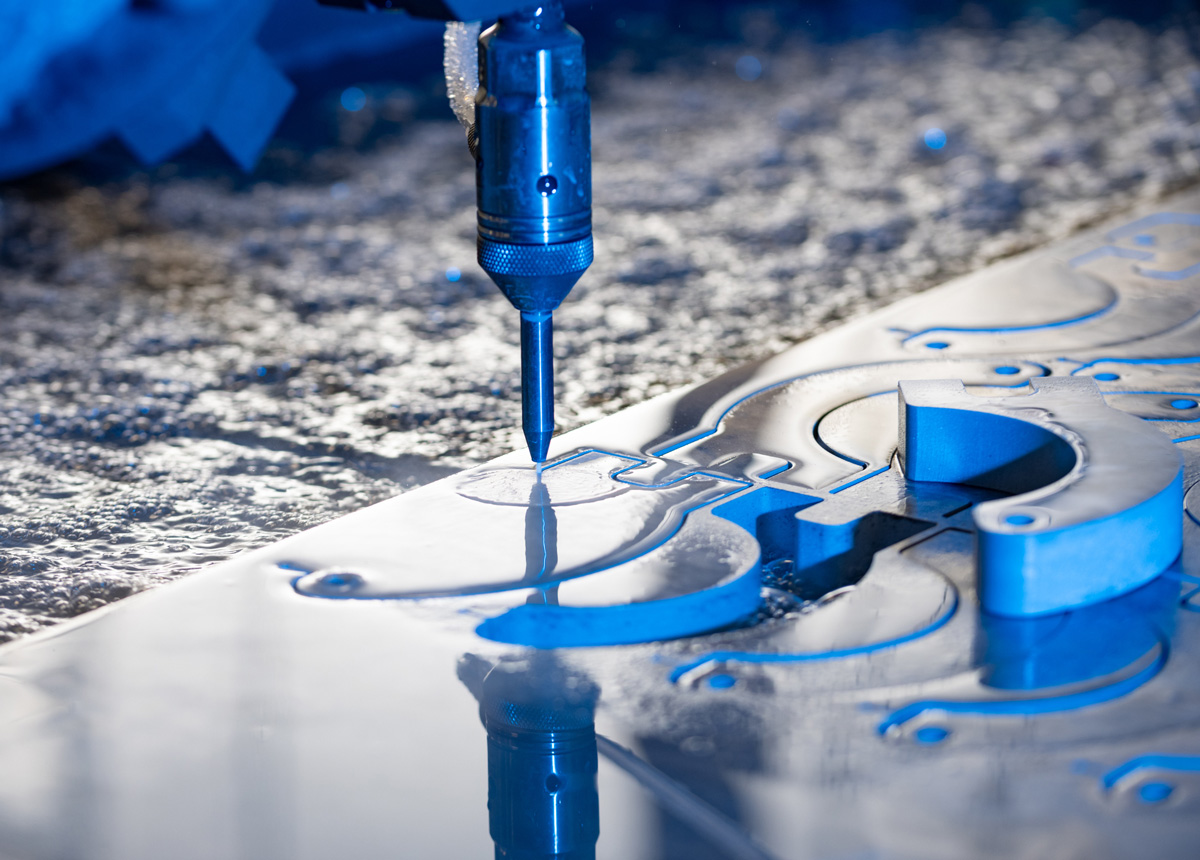
压力越高,加砂水刀的切割速度越快,但人们经常会问这个问题:更高的压力是否会导致维护周期缩短和部件寿命缩短,从而增加每个部件的成本?
如果设计压力为 60,000 PSI 的泵在 90,000 PSI 的压力下运行,就会出现这种情况。

新一代90,000PSI水刀泵就是为在这种超高压下工作而设计的。
目前 90-KSI 水刀泵的平均部件寿命与 60-KSI 水刀泵的部件寿命相当,因此维护周期相似,而且水刀泵制造商还提供维护合同。
不过与许多新技术一样,一些 90-KSI 水刀泵在使用内部或第三方供应商进行某些维护任务时会受到限制。

尽管如此,水刀泵技术仍在不断进步,压力也在不断增加。
决定权不在于水刀泵的工作压力是 60 KSI 还是 90 KSI,而在于如何根据车间的生产率要求来操作 90 KSI 的水刀泵。

水刀切割头钢件

水刀-用途最广的机械切割工具

水刀切割有别于其他切割方法的四个关键因素:

– 多功能性和灵活性
– 高精度切割,无废料,无需二次加工
– 能够切割几乎所有类型的材料和厚度 – 从薄金属片到 12″| 305 mm 厚度
– 水刀切割与其他加工方法相结合:激光、锯、等离子切割和冲孔

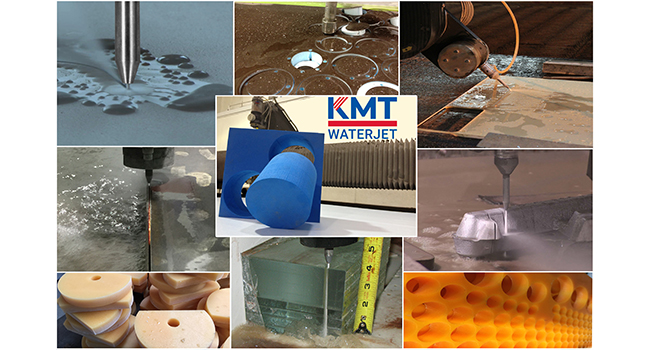
KMT Waterjet applications collage

水刀切割的优势

– 高重复精度 | 近净切割
– 环保
– 小切割宽度(切口)
– 更好地利用材料
– 切割多层材料
– 适用于大多数材料的高速度
– 易于适应自动化
– 塑形系统
– 使用标准 CAD/CAM 系统轻松编程
– 多轴切割能力
– 可快速制作原型
– 所需夹具最少
– 材料上的低切向力
– 无热影响区
– 无压力影响
– 不压碎材料
– 无需磨刀
– 无粉尘、烟雾或气体释放

graphic of the INTENSIFIER PUMP PRINCIPLE

增压泵原理

电动马达驱动增压泵对增压器的油路进行增压,将压力提高 20 倍后送入系统。

高压泵技术

水刀泵将水加压到每平方英寸数千磅。它推动加压水通过切割头高速喷出。

面对如此重要的任务,泵必须能够满足高使用要求和精度要求。

可选项包括两种为切割用水加压的泵–增压泵和直接驱动泵。

增压泵通过电机驱动液压泵对增压机的流体回路进行增压。

然后将压力提高 20 倍,并传输到高压水系统,以提供高达 90,000 PSI 的稳定压力。

增压泵对于航空航天、汽车和医疗设备等行业的精密切割至关重要。它们对于复杂的瓷砖和石材镶嵌工作也至关重要。

直接驱动泵可提供大量高压水。但是,它们的压力范围仅限于 3.800-4.100 bar | 3.800-60.000 PSI,因此,直接驱动泵最好用于需要切割功率而不需要精确度的应用场合。

WATERJET CUTTING HEADS AND DIAMOND ORIFICES Water-ONLY & Abrasive

喷水切割头和钻石刃口 | 纯水和磨料

纯水切割头

  • 水通过专门设计的耐压柔性管道输送到切割头。
  • 纯水切割头由一个气动阀门和一个喷嘴管组成,喷嘴管的出口处有一个宝石孔,通常由蓝宝石或钻石制成。
  • 切割射流以三倍于音速的速度从孔口喷出。

磨料切割头

  • 在水喷嘴上安装了一个特殊的磨料头,磨料与加压水混合在一起。
  • 切割头的移动通常通过水刀切割装置进行数控控制。
  • 如果需要重新拧紧连接或更换密封件,可通过早期检测泄漏点来保护孔口体、喷嘴管和喷嘴螺母免受损坏。
  • 切割头的独特设计可在五分钟内更换密封件,且无需工具。
  • KMT Waterjet加砂切割头性能精确,维护简便,具有无与伦比的价值。
  • 设计简单,无需任何工具即可在几秒钟内更换孔口。
WATER-ONLY WATERJET SLITTING AND ABRASIVE WATERJET CUTTING APPLICATIONS

纯水水刀切割和加砂水刀切割应用

纯水水刀切割

  • 水射流技术的一个非常普遍的用途是对塑料、纺织品、纸张、密封材料、金属箔、胶合板和食品等软质材料进行纯水切割。
  • 普通过滤自来水经加压后,强制通过一个小巧的珍贵钻石宝石孔,产生强大的切割射流。
  • 切割射流以三倍于声速的速度射出孔口。
  • 这种射流可根据材料的特性高速切割材料。

磨料切割

  • 磨料切割法适用于金属、玻璃、矿物、混凝土、玻璃复合材料、陶瓷、铝或氧化硅等硬质材料。
  • 在纯水无法正确切割材料的地方加入石榴石。
  • 在加砂切割过程中,水刀中会加入细小的加砂颗粒。
  • 在切割头中,水、空气和磨料混合在一起,高速通过聚焦管。
  • 由此产生的高能射流能够对厚度达 18 英寸的钛和铝材料以及金属、陶瓷、岩石和防弹玻璃进行微腐蚀、钻孔和切割。
KMT Waterjet标志

欢迎访问KMT Waterjet 。如需继续,请从以下选项中选择语言。

联系表格

KMT Waterjet 在全球设有办事处,可在您所在的地区为您提供帮助。请使用以下表格联系我们,我们将把信息转发给能提供最佳支持的当地办事处。